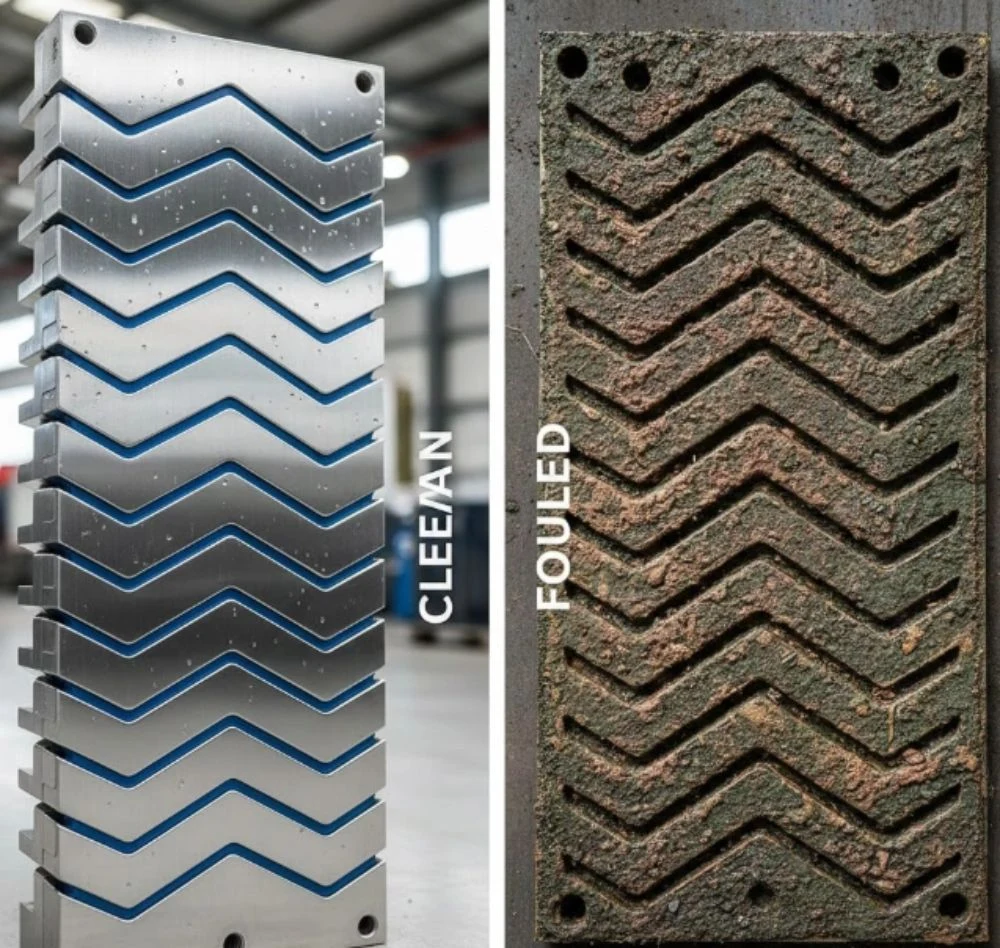
প্লেট হিট এক্সচেঞ্জার কখন পরিষ্কার করা উচিত, এই প্রশ্নের সবচেয়ে সাধারণ উত্তর হলো একটি নির্দিষ্ট বিরতি: প্রতি তিন মাস অন্তর, প্রতি ছয় মাস অন্তর, বা প্রতিবার শাটডাউনের পর। একটি বিরতি সুবিধাজনক হলেও, এটি একটি অনুমান, কোনো পরিমাপ নয়। এটি এখনও পরিষ্কার থাকা ইউনিটগুলোকে অপ্রয়োজনীয়ভাবে খুলতে বাধ্য করে, এবং সত্যিকার অর্থে ময়লা জমে থাকা ইউনিটগুলোকে ক্যালেন্ডারের পরবর্তী নির্ধারিত সময় পর্যন্ত আরও খারাপ হতে দেয়। এই নিবন্ধটি ক্যালেন্ডারের পরিবর্তে দুটি সংখ্যা ব্যবহার করে, যা আপনার অপারেটররা ইতিমধ্যেই পরিমাপ করতে পারেন: ইউনিটের দুই প্রান্তের চাপের পার্থক্য (pressure drop) এবং অ্যাপ্রোচ টেম্পারেচার (approach temperature)। এই দুটিই একটি রেকর্ড করা পরিষ্কার বেসলাইনের সাপেক্ষে পরিমাপ করা হয়, ময়লা জমতে থাকার সাথে সাথে উভয়েরই প্রবণতা ধীরে ধীরে পরিবর্তিত হয়, এবং এই দুটি একসাথে আপনাকে বলে দেয় কখন প্লেট হিট এক্সচেঞ্জার পরিষ্কার করা আসলে প্রয়োজন।
ক্যালেন্ডারে পরিষ্কার করার লুকানো খরচ
ক্যালেন্ডার-ভিত্তিক প্লেট হিট এক্সচেঞ্জার পরিষ্কার করার দুটি খরচ আছে যা ওয়ার্ক অর্ডারে কখনও উল্লেখ করা হয় না। প্রথম খরচটি হয় ভালো ইউনিটগুলোর ক্ষেত্রে: খোলার ফলে গ্যাসকেটগুলো বারবার নাড়াচাড়ার শিকার হয়, প্লেটগুলোতে দাগ পড়ার সুযোগ তৈরি হয়, পুনরায় জোড়া লাগানোর সময় ভুলের সম্ভাবনা থাকে এবং প্ল্যান্টের এমন একটি শাটডাউন সময় নষ্ট হয় যা অন্য কাজে ব্যবহার করা যেত। দ্বিতীয় খরচটি অদৃশ্য: একটি সত্যিকারের ময়লাযুক্ত ইউনিট তার নির্ধারিত সময়ের মধ্যবর্তী সময়েও অপরিষ্কারভাবে চলতে থাকে, নীরবে তার কার্যক্ষমতা হারায় এবং শক্তির অপচয় ঘটায়, আর একই সাথে হট স্পটগুলো জমে থাকা ময়লাকেই আরও বাড়িয়ে তোলে।
একটি নির্ধারিত বিরতি থাকার পেছনে কারণ রয়েছে। যেখানে কোনো ট্রেন্ড ডেটা সংগ্রহ করা হয় না, সেখানে তারিখই একমাত্র উপায়। এর সমাধান পরিকল্পিত রক্ষণাবেক্ষণ পরিত্যাগ করা নয়; বরং ডেটার উপর নির্ভর করে সিদ্ধান্ত নেওয়া যে কখন প্লেট হিট এক্সচেঞ্জার পরিষ্কার করার জন্য ডাউনটাইম প্রয়োজন। নিচের দুটি ইন্ডিকেটর ঠিক এই কাজটিই করে।
প্লেট প্যাকের সাথে ফাউলিং কী করে
বিচ্ছিন্নযোগ্য প্লেট হিট এক্সচেঞ্জারে ময়লা জমার কারণ হলো এর মিডিয়া এবং পানি। খর পানি ব্যবহারের ক্ষেত্রে, উত্তপ্ত ক্যালসিয়াম, ম্যাগনেসিয়াম এবং কার্বনেটের অধঃক্ষেপ প্লেটগুলোর উপর শক্ত স্কেল তৈরি করে। গ্রানোর রক্ষণাবেক্ষণ নির্দেশিকায় ঠিক এই প্রক্রিয়াটিই বর্ণনা করা হয়েছে: যেখানে পানি শোধন অপর্যাপ্ত অথবা নরম করা পানি নিম্নমানের হয়, সেখানে পানিতে থাকা ক্যালসিয়াম, ম্যাগনেসিয়াম এবং কার্বনেট উত্তপ্ত হওয়ার পর বিয়োজিত হয়ে তাপ স্থানান্তরকারী পৃষ্ঠে লেগে যায়; এই স্কেলের তাপ পরিবাহিতা কম হওয়ায় তাপ বিনিময়ের কার্যকারিতা কমে যায় এবং তাপশক্তি নষ্ট হয়।
- খর জলের স্কেল (ক্যালসিয়াম কার্বনেট, ম্যাগনেসিয়াম হাইড্রোক্সাইড) — এটি খর জলের কারণে পরিষেবাতে সৃষ্ট একটি চিরায়ত ময়লা।
- যেখানে পানির রাসায়নিক গঠন নিয়ন্ত্রণের বাইরে থাকে, সেখানে ক্ষয়জাত পদার্থ (আয়রন অক্সাইড) তৈরি হয়।
- জৈব ফিল্ম — খাদ্য, দুগ্ধজাত ও পানীয় পরিষেবাতে প্রোটিন, ফ্যাট এবং পলিস্যাকারাইড।
- যেসব পাইপলাইনের স্ট্রেইনার ছোট আকারের হয়, সেখান থেকে কণা ও আবর্জনা নির্গত হয়।
ময়লা জমার কারণে একই সাথে দুটি পরিমাপযোগ্য জিনিসের পরিবর্তন ঘটে: এটি দুটি তরলের মধ্যে তাপীয় রোধ বাড়ায় এবং প্রবাহ পথগুলোকে সংকুচিত করে। প্রথমটি তাপমাত্রায় প্রকাশ পায়; দ্বিতীয়টি চাপ হ্রাসে প্রকাশ পায়। একারণেই একটির পরিবর্তে দুটি সূচকের প্রয়োজন হয়: সুষমভাবে জমা হওয়া স্কেল প্রবাহ পথের তাপমাত্রা বাড়িয়ে দিতে পারে, অথচ চাপ হ্রাস প্রায় অপরিবর্তিত থাকে, এবং প্রবাহ পথে কণা জমে প্রতিবন্ধকতা সৃষ্টি হলে তাপমাত্রা স্পর্শ করার অনেক আগেই চাপ হ্রাস বেড়ে যেতে পারে। সুতরাং, একটি ক্যালেন্ডার-ভিত্তিক পরিষ্কারের সময়সূচী তৈরি করা ভুল প্রশ্ন। সঠিক প্রশ্নটি হলো: এই ইউনিটটি তার নিজস্ব পরিষ্কার ভিত্তি থেকে কতটা সরে গেছে? এর ডেটা কি বলছে যে প্লেট হিট এক্সচেঞ্জার পরিষ্কার করার সময় হয়েছে?
সূচক এক: ইউনিট জুড়ে চাপের পতন
চাপের হ্রাস হলো ময়লা জমার হাইড্রোলিক লক্ষণ। কণা, জমে থাকা ময়লা এবং আবর্জনা করোগেটেড চ্যানেলগুলোকে সরু করে দেয়, এবং যেহেতু একটি প্লেট প্যাকের চ্যানেলগুলো পাতলা ও ঘনভাবে সজ্জিত থাকে, তাই চ্যানেলের এই প্রতিবন্ধকতা একটি স্থির প্রবাহে ক্রমবর্ধমান ডিফারেনশিয়াল চাপ হিসাবে প্রকাশ পায়। একটি যাচাইকৃত পরিষ্কারকরণের ঠিক পরেই, নথিভুক্ত প্রবাহে পরিষ্কার দিকের চাপের হ্রাস রেকর্ড করুন এবং সেখান থেকে এর প্রবণতা পর্যবেক্ষণ করুন।
তিনটি নিয়ম ইন্ডিকেটরকে নির্ভুল রাখে। প্রতিবার একই ফ্লো-তে পরিমাপ করুন, কারণ ডিফারেনশিয়াল প্রেসার মোটামুটিভাবে ফ্লো-এর বর্গের সমানুপাতিক — ১০% ফ্লো পরিবর্তনকে ২০% প্রেসার পরিবর্তন বলে মনে হতে পারে, যার সাথে ফাউলিং-এর কোনো সম্পর্ক নেই। ট্রেন্ড রেকর্ডে ফ্লো পরিবর্তনগুলো লগ করুন বা নর্মালাইজ করুন। এবং প্রথমে পার্শ্ববর্তী উপাদানগুলোকে বাদ দিন: আপস্ট্রিমের একটি বন্ধ স্ট্রেইনার, একটি আংশিকভাবে বন্ধ ভালভ বা একটি ড্রিফটিং গেজ, এই সবই একটি নোংরা এক্সচেঞ্জারের ছদ্মবেশ ধারণ করতে পারে।
পরিকল্পনার একটি সাধারণ নিয়ম হিসাবে, সমান প্রবাহে পরিষ্কার বেসলাইনের উপরে প্রায় ২০-৩০% বৃদ্ধিকে পর্যবেক্ষণ ও তদন্ত শুরু করার বিন্দু হিসাবে বিবেচনা করুন; প্রায় ৫০% — অথবা প্লেটগুলির অনুমোদিত হাইড্রোলিক সীমা, যেটি আগে আসে — সেটিকে প্লেট হিট এক্সচেঞ্জার পরিষ্কার করার সময়সূচী নির্ধারণের বিন্দু হিসাবে বিবেচনা করুন। আপনার নিজস্ব ডেটা এই সংখ্যাগুলিকে আরও সুনির্দিষ্ট করবে। বেসলাইনটি বিদ্যমান যাতে আপনি একটি সাধারণ নিয়মকে আপনার প্ল্যান্টের বাস্তবতা দিয়ে প্রতিস্থাপন করতে পারেন।
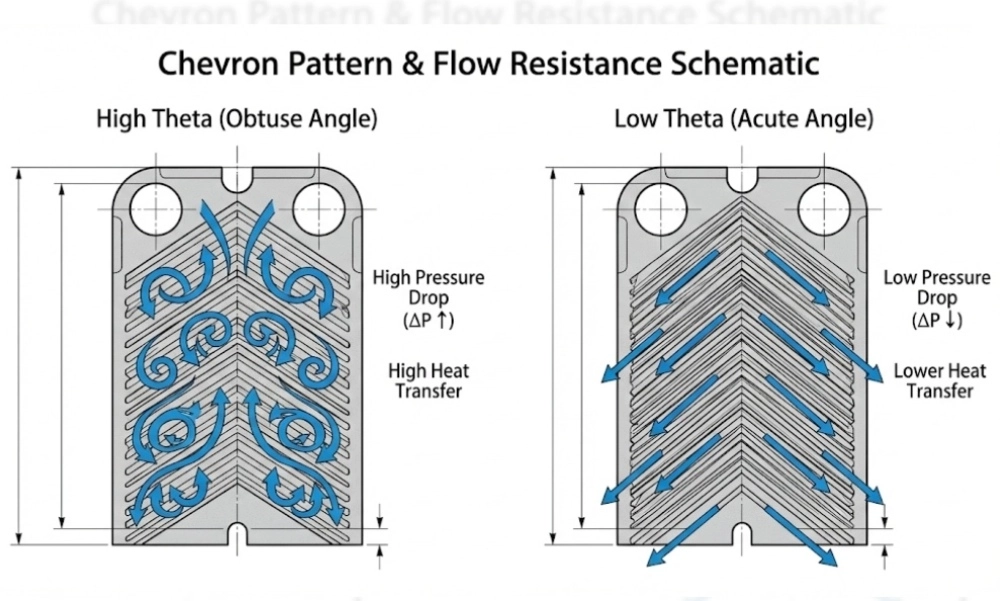
সূচক দুই: অভিমুখী তাপমাত্রা
একটি কাউন্টারফ্লো প্লেট হিট এক্সচেঞ্জারে, গরম দিকের আউটলেট এবং ঠান্ডা দিকের আউটলেট সবচেয়ে কাছাকাছি থাকে; এদের মধ্যকার পার্থক্যই হলো অ্যাপ্রোচ টেম্পারেচার। এটি ফাউলিং বা ময়লা জমার সবচেয়ে সংবেদনশীল তাপমাত্রা নির্দেশক, কারণ একটি পরিষ্কার কাউন্টারফ্লো ইউনিট এই পার্থক্য কম রাখার জন্য ডিজাইন করা হয়, এবং যেকোনো অতিরিক্ত তাপীয় রোধ দুটি আউটলেট তাপমাত্রাকে দূরে সরিয়ে দেয়।
ময়লা জমার কারণে প্লেটের পৃষ্ঠের সাথে সিরিজে প্রতিরোধ যুক্ত হয়। একই ইনলেট তাপমাত্রা এবং প্রবাহের জন্য, ফলাফলটি অনুমানযোগ্য: গরম দিকের আউটলেট ডিজাইন অনুযায়ী তাপমাত্রার চেয়ে বেশি গরম হয়, কারণ যে তাপ স্থানান্তরিত হওয়ার কথা ছিল তা হয়নি, এবং ঠান্ডা দিকের আউটলেট ঠান্ডা হয়। অ্যাপ্রোচটি প্রশস্ত হয়। বেসলাইনের মতো একই চারটি তাপমাত্রা এবং প্রবাহে অ্যাপ্রোচটি রেকর্ড করুন এবং প্রেসার ড্রপের মতো একই উপায়ে এর ট্রেন্ড পর্যবেক্ষণ করুন।
পাঠের দুটি বিষয় লক্ষণীয়। প্রথমত, সংকেতটি আপনার পরিমাপের ত্রুটির বাইরে একটি স্থির পরিবর্তন—সংশ্লিষ্ট আউটলেটে কয়েক কেলভিনের পার্থক্য, যা বারবার পাঠেও সামঞ্জস্যপূর্ণ—এটি কোনো একক পাঠ নয়, কারণ প্রক্রিয়ার পরিবর্তন (ইনলেট তাপমাত্রার ওঠানামা, প্রবাহের দিক পরিবর্তন) অ্যাপ্রোচকেও প্রভাবিত করে। দ্বিতীয়ত, অ্যাপ্রোচের পাশাপাশি নকশার শতাংশ হিসাবে কার্যকারিতা বা তাপীয় কার্যক্ষমতা লগ করুন; যখন উভয়ই একই দিকে পরিবর্তিত হয়, তখন প্রক্রিয়াটির পরিবর্তে ফাউলিংই হলো সাধারণ কারণ।
ভিত্তি তৈরি করুন এবং আপনার সীমা নির্ধারণ করুন
এই পদ্ধতিটি কেবল তখনই কাজ করে যখন “পরিষ্কার” অবস্থাটি সংজ্ঞায়িত এবং নথিভুক্ত করা হয়। প্রকৃতপক্ষে যাচাইকৃত একটি পরিষ্কারকরণের পরে — অর্থাৎ প্লেটগুলি পরিদর্শন করা হলে, নীচের ছয়-ধাপের পদ্ধতি অনুসরণ করা হলে, এবং চাপ পরীক্ষায় উত্তীর্ণ হলে — একটি সারিতে নিম্নলিখিত তথ্যগুলি লিপিবদ্ধ করুন: তারিখ, প্রবাহ, চারটি তাপমাত্রা, পরিষ্কার দিকের চাপের পতন, পদ্ধতি, এবং ব্যবহৃত মাধ্যম। ঐ সারিটি হলো ভিত্তিরেখা; এর পরবর্তী প্রতিটি পাঠ হলো এর সাপেক্ষে একটি পার্থক্য।
- ট্রেন্ড লগটি সহজ রাখুন — শুরুতে প্রতিটি যাচাইকরণের জন্য একটি সারিই যথেষ্ট।
- দুটি অ্যাকশন লেভেল নির্ধারণ করুন: একটি ওয়াচ লেভেল (উদাহরণস্বরূপ, +২০–৩০% প্রেসার ড্রপ বা ইন্সট্রুমেন্ট এররের বাইরে অ্যাপ্রোচ ড্রিফট) এবং একটি শিডিউল লেভেল (উদাহরণস্বরূপ, +৫০% প্রেসার ড্রপ বা ক্যাপাসিটি টার্গেট পূরণ করতে না পারা)।
- যেখানে দুটি একই ধরনের ইউনিট সমান্তরালভাবে চলে, সেখানে সেগুলোকে সরাসরি তুলনা করুন — এই A/B তুলনা প্রক্রিয়াগত অধিকাংশ সন্দেহ দূর করে।
- লগ-এ যেকোনো প্রক্রিয়াগত পরিবর্তন (নতুন মিডিয়া, জল পরিশোধন সমন্বয়, নতুন স্ট্রেনার) উল্লেখ করুন, যাতে প্রবণতার বিচ্যুতির কারণ নির্ণয় করা যায়।
এর থেকে প্রাপ্ত ব্যবধানগুলো গাছভেদে ব্যাপকভাবে ভিন্ন হয় — আর এটাই মূল বিষয়। ক্যালেন্ডার হলো একবার করা একটি অনুমান; আর বেসলাইন হলো এমন একটি পরিমাপ যা প্রতিবার ইউনিটটি খোলার সময় পুনরাবৃত্তি করা হয়।
যখন ডেটা পরিষ্কার বলে: ছয়-ধাপের অ্যাসিড পদ্ধতি
যখন প্লেট হিট এক্সচেঞ্জার পরিষ্কার করার প্রয়োজন হয়, তখন কাজটি সঠিকভাবে করুন — নিজে অথবা গ্রানো'স-এর সাহায্যে। অন-সাইট পরিচ্ছন্নতা এবং রক্ষণাবেক্ষণ পরিষেবাএকটি প্লেট হিট এক্সচেঞ্জারের জন্য গ্রানোর আদর্শ রাসায়নিক পরিষ্কারকরণ পদ্ধতিতে ছয়টি ধাপ রয়েছে এবং এর নিয়মটি নিম্নলিখিত অনুক্রমে অনুসরণ করা হয়:
- ফ্লাশ করুন। ইউনিটে কোনো অ্যাসিড স্পর্শ করার আগে, আলগা ময়লা এবং স্কেল অপসারণ করতে পরিষ্কার জল দিয়ে ফ্লাশ করুন। এটি পিকলিং-এর ফলাফল উন্নত করে এবং অ্যাসিডের ব্যবহার কমায়।
- চার্জ করুন। পরিষ্কারক দ্রবণটি পরিষ্কার করার সরঞ্জামে ঢালুন এবং হিট এক্সচেঞ্জারে পাম্প করে পাঠান।
- পিকলিং। অ্যাসিড-ভর্তি ইউনিটটিকে ২ ঘন্টা স্থিরভাবে ভিজিয়ে রাখুন, তারপর ৩ থেকে ৪ ঘন্টা ধরে গতিশীলভাবে সঞ্চালন করুন, প্রতি ৩০ মিনিট পর পর প্রবাহের দিক সামনে ও পেছনে পরিবর্তন করুন। পিকলিং-এর পর, দ্রবণটি কেবল তখনই পুনরায় ব্যবহার করা যাবে যদি এর pH তখনও ২-এর উপরে থাকে; অন্যথায় নিষ্কাশনের আগে এটিকে পাতলা ও নিরপেক্ষ করে নিন।
- ক্ষারীয় ধৌতকরণ। অবশিষ্ট অ্যাসিডকে প্রশমিত করার জন্য নরম জলে পরিমাপমতো সোডিয়াম হাইড্রোক্সাইড (NaOH) এবং ট্রাইসোডিয়াম ফসফেট (Na3PO4)-এর মিশ্রণ সঞ্চালন করুন, যাতে প্লেটগুলোর ক্ষয় রোধ হয়।
- জল দিয়ে ধুয়ে নিন। সমস্ত অবশিষ্টাংশ দূর করার জন্য পরিষ্কার নরম জল দিয়ে ০.৫ ঘন্টা ধরে ধুয়ে ফেলুন।
- রেকর্ড করুন এবং চাপ পরীক্ষা করুন। কাজ চলাকালীন প্রতিটি ধাপের সময় লিপিবদ্ধ করুন, এবং ইউনিটটি পুনরায় পরিষেবাতে পাঠানোর আগে সেটির চাপ পরীক্ষা করুন — পরীক্ষায় উত্তীর্ণ হওয়ার পরেই ইউনিটটি চালু বলে গণ্য হবে।
এই ক্রমটি কোনো সজ্জা নয়। স্কেল চলে যাওয়ার পরেও প্লেটগুলিতে অ্যাসিড থেকে গেলে তা ক্ষতি করে, যে কারণে ক্ষারীয় ধাপটি ঐচ্ছিক নয়; ৩০-মিনিটের দিক পরিবর্তন দ্রবণটিকে শর্ট-সার্কিট না করে প্রতিটি চ্যানেলে কার্যকর রাখে। গ্যাসকেটের দিকে, অ্যাসিড চালানোর আগে নিশ্চিত করুন যে ইনস্টল করা গ্যাসকেটগুলি ক্লিনিং কেমিস্ট্রির সাথে সামঞ্জস্যপূর্ণ — প্রতিটি রাবার গ্রেডের রাসায়নিক-প্রতিরোধ ক্ষমতার নোটগুলি পাওয়া যাবে। আনুষঙ্গিক পৃষ্ঠাএবং ব্যবহারের পূর্বে নতুন করে করা পরিদর্শন পরিচ্ছন্নতা পরিকল্পনারই একটি অংশ, কোনো পরবর্তী চিন্তা নয়। প্রচলিত রীতি অনুযায়ী এর সাথে রাসায়নিক সুরক্ষার সাধারণ ভিত্তিগুলোও যুক্ত করা হয়: যেমন—ব্যক্তিগত সুরক্ষা সরঞ্জাম (PPE), বায়ুচলাচল ব্যবস্থা এবং স্থানীয় নিয়ম অনুযায়ী ব্যবহৃত দ্রবণের নিষ্পত্তি।
গ্যাসকেটযুক্ত ইউনিটে স্কেলিং করার জন্য এটি গ্রানোর আদর্শ পদ্ধতি। যেখানে প্লেটগুলি বিশেষ উপাদানের তৈরি অথবা ইউনিটটির ব্যবহারের ইতিহাস অস্বাভাবিক, সেখানে কাজটি পরিকল্পনা করার আগে প্লেটের উপাদান এবং মিডিয়ার সাথে ক্লিনিং এজেন্ট ও তার ঘনত্ব মিলিয়ে নিশ্চিত হয়ে নিন — আদর্শ বিচ্ছিন্নযোগ্য পরিসরটি তালিকাভুক্ত করা আছে। গ্রানো পণ্য ক্যাটালগএবং যন্ত্রাংশগুলোর পেছনের গুণমান ব্যবস্থাটি নথিভুক্ত করা আছে পৃষ্ঠা সম্পর্কে.
ফ্রিকোয়েন্সি সম্পর্কে ডেটা সাধারণত যা বলে
যেসব অপারেটর দুটি সূচকই ব্যবহার করেন, তারা সাধারণত দেখতে পান যে তাদের প্রকৃত পরিষ্কারের ব্যবধান যতটা আশঙ্কা করা হয়েছিল ততটা কমও নয়, আবার ক্যালেন্ডারে যতটা অনুমান করা হয়েছিল ততটাও দীর্ঘ নয়। ক্ষতিকর পরিষেবাগুলো—যেমন অপরিশোধিত খর জল, খাদ্য ও পানীয়ের জীবাণু, খোলা লুপ—বছরে বেশ কয়েকবার নির্ধারিত সময়ের পর্যায়ে পৌঁছাতে পারে। ভালোভাবে পরিশোধিত এবং কম ময়লাযুক্ত পরিষেবাগুলো পরিষ্কারের মধ্যে পুরো এক বছরেরও বেশি সময় চলতে পারে।
ব্যবধানটি হলো ডেটার একটি আউটপুট, ক্যালেন্ডারের কোনো ইনপুট নয়। একটি বাড়তি সুবিধা হিসেবে, যখন একটি শেয়ার করা শাটডাউন উইন্ডোকে একাধিক এক্সচেঞ্জারের জন্য কাজ করতে হয়, তখন ট্রেন্ড লগ আপনাকে বলে দেয় কোন ইউনিটটি প্রথমে খুলতে হবে: যেটি ময়লাযুক্ত, সেটি; সেইটি নয় যার তারিখটি ঘটনাক্রমে এসে গেছে। যদি আপনার ইউনিটে এখনও কোনো বেসলাইন না থাকে, তাহলে প্রথম ধাপ হলো একটি যাচাইকৃত ক্লিনিং এবং একটি রেকর্ড করা সারি — অথবা একটি আলোচনা। গ্রানো টিমের সাথে যোগাযোগ করুন বেসলাইন সেটআপ এবং আপনার মিডিয়ার সাথে মানানসই একটি পরিষ্কার করার পরিকল্পনার জন্য।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন ১: একটি প্লেট হিট এক্সচেঞ্জার কত ঘন ঘন পরিষ্কার করা উচিত?
এ১. এর কোনো সার্বজনীন ব্যবধান নেই। রেকর্ড করা পরিষ্কার বেসলাইনের সাথে প্রেসার ড্রপ এবং অ্যাপ্রোচ টেম্পারেচার ট্র্যাক করুন এবং যখন এই প্রবণতাগুলো আপনার নির্ধারিত থ্রেশহোল্ডে পৌঁছায় তখন পরিষ্কার করুন। বাস্তবে, এই ব্যবধানগুলো অ্যাগ্রেসিভ সার্ভিসের ক্ষেত্রে বছরে কয়েকবার থেকে শুরু করে ভালোভাবে পরিচর্যা করা সার্ভিসের ক্ষেত্রে এক বছরেরও বেশি সময় পর্যন্ত হতে পারে।
প্রশ্ন ২: চাপ হ্রাসের কতটা বৃদ্ধি ক্ষতিকর বলে গণ্য হবে?
এ২. একটি সাধারণ পরিকল্পনা নিয়ম হিসাবে: একই প্রবাহে পরিষ্কার বেসলাইনের প্রায় ২০-৩০% উপরে তদন্ত করুন; প্লেট হিট এক্সচেঞ্জার পরিষ্কার করার সময়সূচী নির্ধারণ করুন প্রায় ৫০% এ অথবা প্লেটগুলির অনুমোদিত হাইড্রোলিক সীমাতে, যেটি আগে আসে।
প্রশ্ন ৩: একটি প্লেট হিট এক্সচেঞ্জারের অ্যাপ্রোচ টেম্পারেচার কত?
এ৩. একটি কাউন্টারফ্লো ইউনিটে এটি হলো গরম দিকের আউটলেট এবং ঠান্ডা দিকের আউটলেটের মধ্যে তাপমাত্রার পার্থক্য। ময়লা জমার কারণে এই পার্থক্য বেড়ে যায়: একই ইনলেট অবস্থার জন্য, গরম আউটলেটটি নকশার চেয়ে বেশি গরম এবং ঠান্ডা আউটলেটটি নকশার চেয়ে বেশি ঠান্ডা হয়ে যায়।
প্রশ্ন ৪: একটি প্লেট হিট এক্সচেঞ্জার কি না খুলেই পরিষ্কার করা যায়?
A4. অনেক পরিষেবার ক্ষেত্রে, হ্যাঁ: উপরে উল্লিখিত ছয়-ধাপের অ্যাসিড পদ্ধতিটি একটি ক্লোজড-সার্কিট রাসায়নিক পরিষ্কারকরণ প্রক্রিয়া, যার জন্য যন্ত্রাংশ খোলার প্রয়োজন হয় না। তবে, যখন হঠাৎ করে কার্যকারিতার ধারায় পরিবর্তন আসে (যেমন প্লেটে ফাটল বা গ্যাসকেট বিকল হওয়ার সন্দেহ হলে) অথবা যখন ইউনিটটি বারবার তার ধারণক্ষমতার লক্ষ্যমাত্রা পূরণে ব্যর্থ হয়, তখন প্লেট-বাই-প্লেট পরিদর্শনসহ যন্ত্রাংশ খোলাই সঠিক সিদ্ধান্ত।
প্রশ্ন ৫: যে ইউনিটটি আমি কখনও পরিষ্কার করিনি, সেটির জন্য কীভাবে একটি বেসলাইন রেকর্ড করব?
A5. প্রথমে একটি সম্পূর্ণ পরিষ্কারকরণ এবং যাচাইকরণ সম্পাদন করুন — পরিদর্শন এবং চাপ পরীক্ষা করে — তারপর স্বাভাবিক অপারেটিং অবস্থায় প্রবাহ, চারটি তাপমাত্রা, চাপের হ্রাস এবং অ্যাপ্রোচ লগ করুন। ঐ সারিটি হলো বেসলাইন; যাচাইকৃত পরিষ্কারকরণ ছাড়া, প্রবণতা বিশ্লেষণের জন্য কোনো রেফারেন্স পয়েন্ট থাকে না।
মূল বিষয়গুলো
- ক্যালেন্ডার ব্যবধান একটি অনুমান; চাপ হ্রাস এবং অভিমুখী তাপমাত্রা হলো পরিমাপ। ডেটা সেটটিকে পরিষ্কার করার ব্যবধান হিসেবে ধরা যাক।
- প্রতিটি যাচাইকৃত পরিষ্কারকরণের পর একটি পরিষ্কার বেসলাইন রেকর্ড করুন: প্রবাহ, চারটি তাপমাত্রা, পরিষ্কার-পাশের চাপের হ্রাস, অ্যাপ্রোচ এবং ব্যবহৃত মিডিয়া।
- সাধারণ সীমা: প্রায় ২০-৩০% চাপ হ্রাস বা পরিমাপযোগ্য অ্যাপ্রোচ ড্রিফট দেখা গেলে পর্যবেক্ষণ করুন; প্রায় ৫০% চাপ হ্রাস বা প্লেটগুলির হাইড্রোলিক সীমাতে পৌঁছালে প্লেট হিট এক্সচেঞ্জার পরিষ্কার করার সময়সূচী নির্ধারণ করুন।
- ময়লা একই সাথে দুটি জিনিসকে আক্রমণ করে — তাপীয় রোধ এবং চ্যানেলের ক্ষেত্রফল — এ কারণেই একটি নয়, দুটি সূচকের প্রয়োজন হয়।
- ছয়-ধাপের পদ্ধতি (ফ্লাশ, চার্জ, ২ ঘণ্টা স্ট্যাটিক + ৩-৪ ঘণ্টা ডাইনামিক পিকলিং, সাথে ৩০ মিনিট পর পর দিক পরিবর্তন, অ্যালকালাইন ওয়াশ, ০.৫ ঘণ্টা ওয়াটার ওয়াশ, রেকর্ড এবং প্রেসার টেস্ট) অনুসরণ করে পরিষ্কার করুন এবং অ্যাসিড রান করার আগে গ্যাসকেটের সামঞ্জস্যতা নিশ্চিত করুন।