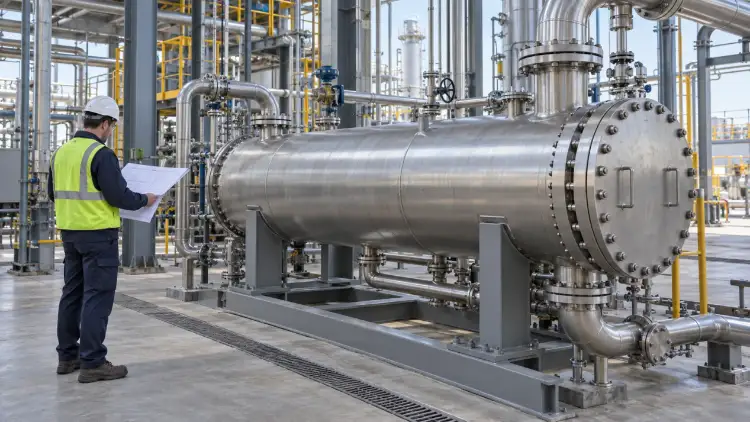
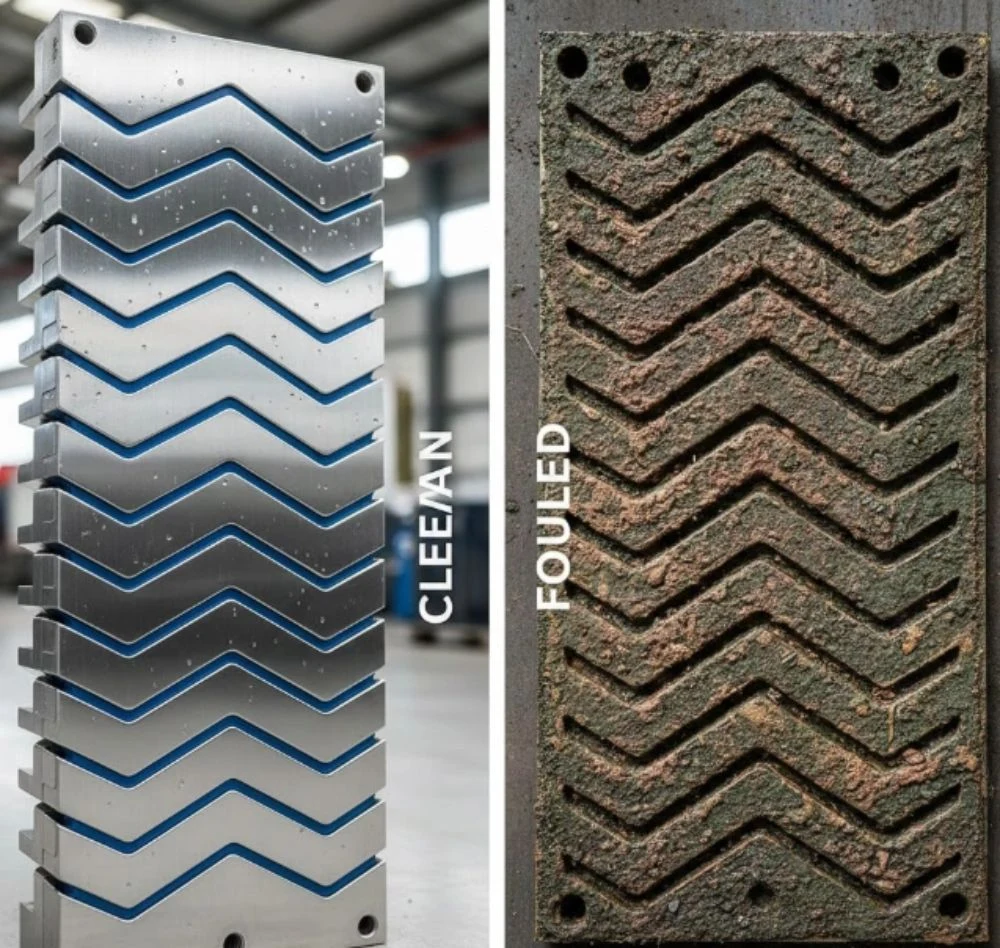
A resposta mais comum para a pergunta sobre quando um trocador de calor de placas deve ser limpo é um intervalo fixo: a cada três meses, a cada seis meses, a cada parada programada. Um intervalo é conveniente, mas é uma suposição, não uma medição. Ele força a desmontagem desnecessária de unidades que ainda estão limpas e permite que unidades realmente incrustadas continuem a se degradar até a próxima data agendada. Este artigo substitui o calendário por dois números que seus operadores já podem obter: a queda de pressão na unidade e a temperatura de aproximação. Ambos são medidos em relação a uma linha de base limpa registrada, ambos apresentam uma tendência lenta à medida que a incrustação aumenta e, juntos, indicam quando a limpeza do trocador de calor de placas é realmente necessária.
O custo oculto da limpeza em um calendário
A limpeza programada de trocadores de calor de placas apresenta dois custos que nunca constam na ordem de serviço. O primeiro é gasto em unidades em bom estado: a desmontagem submete as juntas a manuseio repetido, dá às placas a oportunidade de riscar, cria margem para erros na remontagem e ocupa uma janela de parada que a planta poderia ter utilizado. O segundo custo é invisível: uma unidade genuinamente incrustada continua operando de forma suja entre os intervalos programados, silenciosamente perdendo capacidade e pagando uma penalidade energética, enquanto pontos quentes alimentam a própria incrustação que se acumulou.
Um intervalo programado existe por um motivo. Quando não há dados de tendência, uma data é a única ferramenta disponível. A solução não é abandonar a manutenção planejada; é deixar que os dados determinem quando a limpeza do trocador de calor de placas justifica o tempo de inatividade. É exatamente isso que os dois indicadores abaixo fazem.
O que a incrustação faz a um conjunto de placas
A incrustação em um trocador de calor de placas desmontáveis ocorre devido ao fluido e à água. Em sistemas com água dura, os precipitados de cálcio, magnésio e carbonato, após o aquecimento, formam incrustações duras nas placas. O manual de manutenção da Grano descreve exatamente esse mecanismo: quando o tratamento da água é inadequado ou a água amolecida é de qualidade inferior, o cálcio, o magnésio e o carbonato presentes na água se decompõem após o aquecimento e aderem à superfície de transferência de calor; essas incrustações apresentam baixa condutividade térmica, o que reduz a eficiência da troca de calor e resulta em desperdício de energia térmica.
- Incrustações causadas por água dura (carbonato de cálcio, hidróxido de magnésio) — o tipo clássico de incrustação em sistemas de água dura.
- Produtos de corrosão (óxidos de ferro) onde a química da água está fora de controle.
- Filmes orgânicos — proteínas, gorduras e polissacarídeos em alimentos, laticínios e bebidas.
- Partículas e detritos provenientes da tubulação onde os filtros são subdimensionados.
A incrustação altera duas coisas mensuráveis simultaneamente: aumenta a resistência térmica entre os dois fluidos e estreita os canais de fluxo. A primeira se manifesta nas temperaturas; a segunda, na queda de pressão. É por isso que dois indicadores são necessários em vez de um: a formação uniforme de incrustações pode aumentar a diferença de temperatura entre os fluidos, enquanto a queda de pressão permanece praticamente constante, e o bloqueio dos canais por partículas pode elevar a queda de pressão muito antes de afetar as temperaturas. Portanto, um cronograma de limpeza baseado em calendário não é a pergunta certa. A pergunta certa é: qual o quanto esta unidade se desviou de sua própria linha de base de limpeza? Os dados indicam que a limpeza do trocador de calor de placas está atrasada?
Indicador Um: Queda de Pressão na Unidade
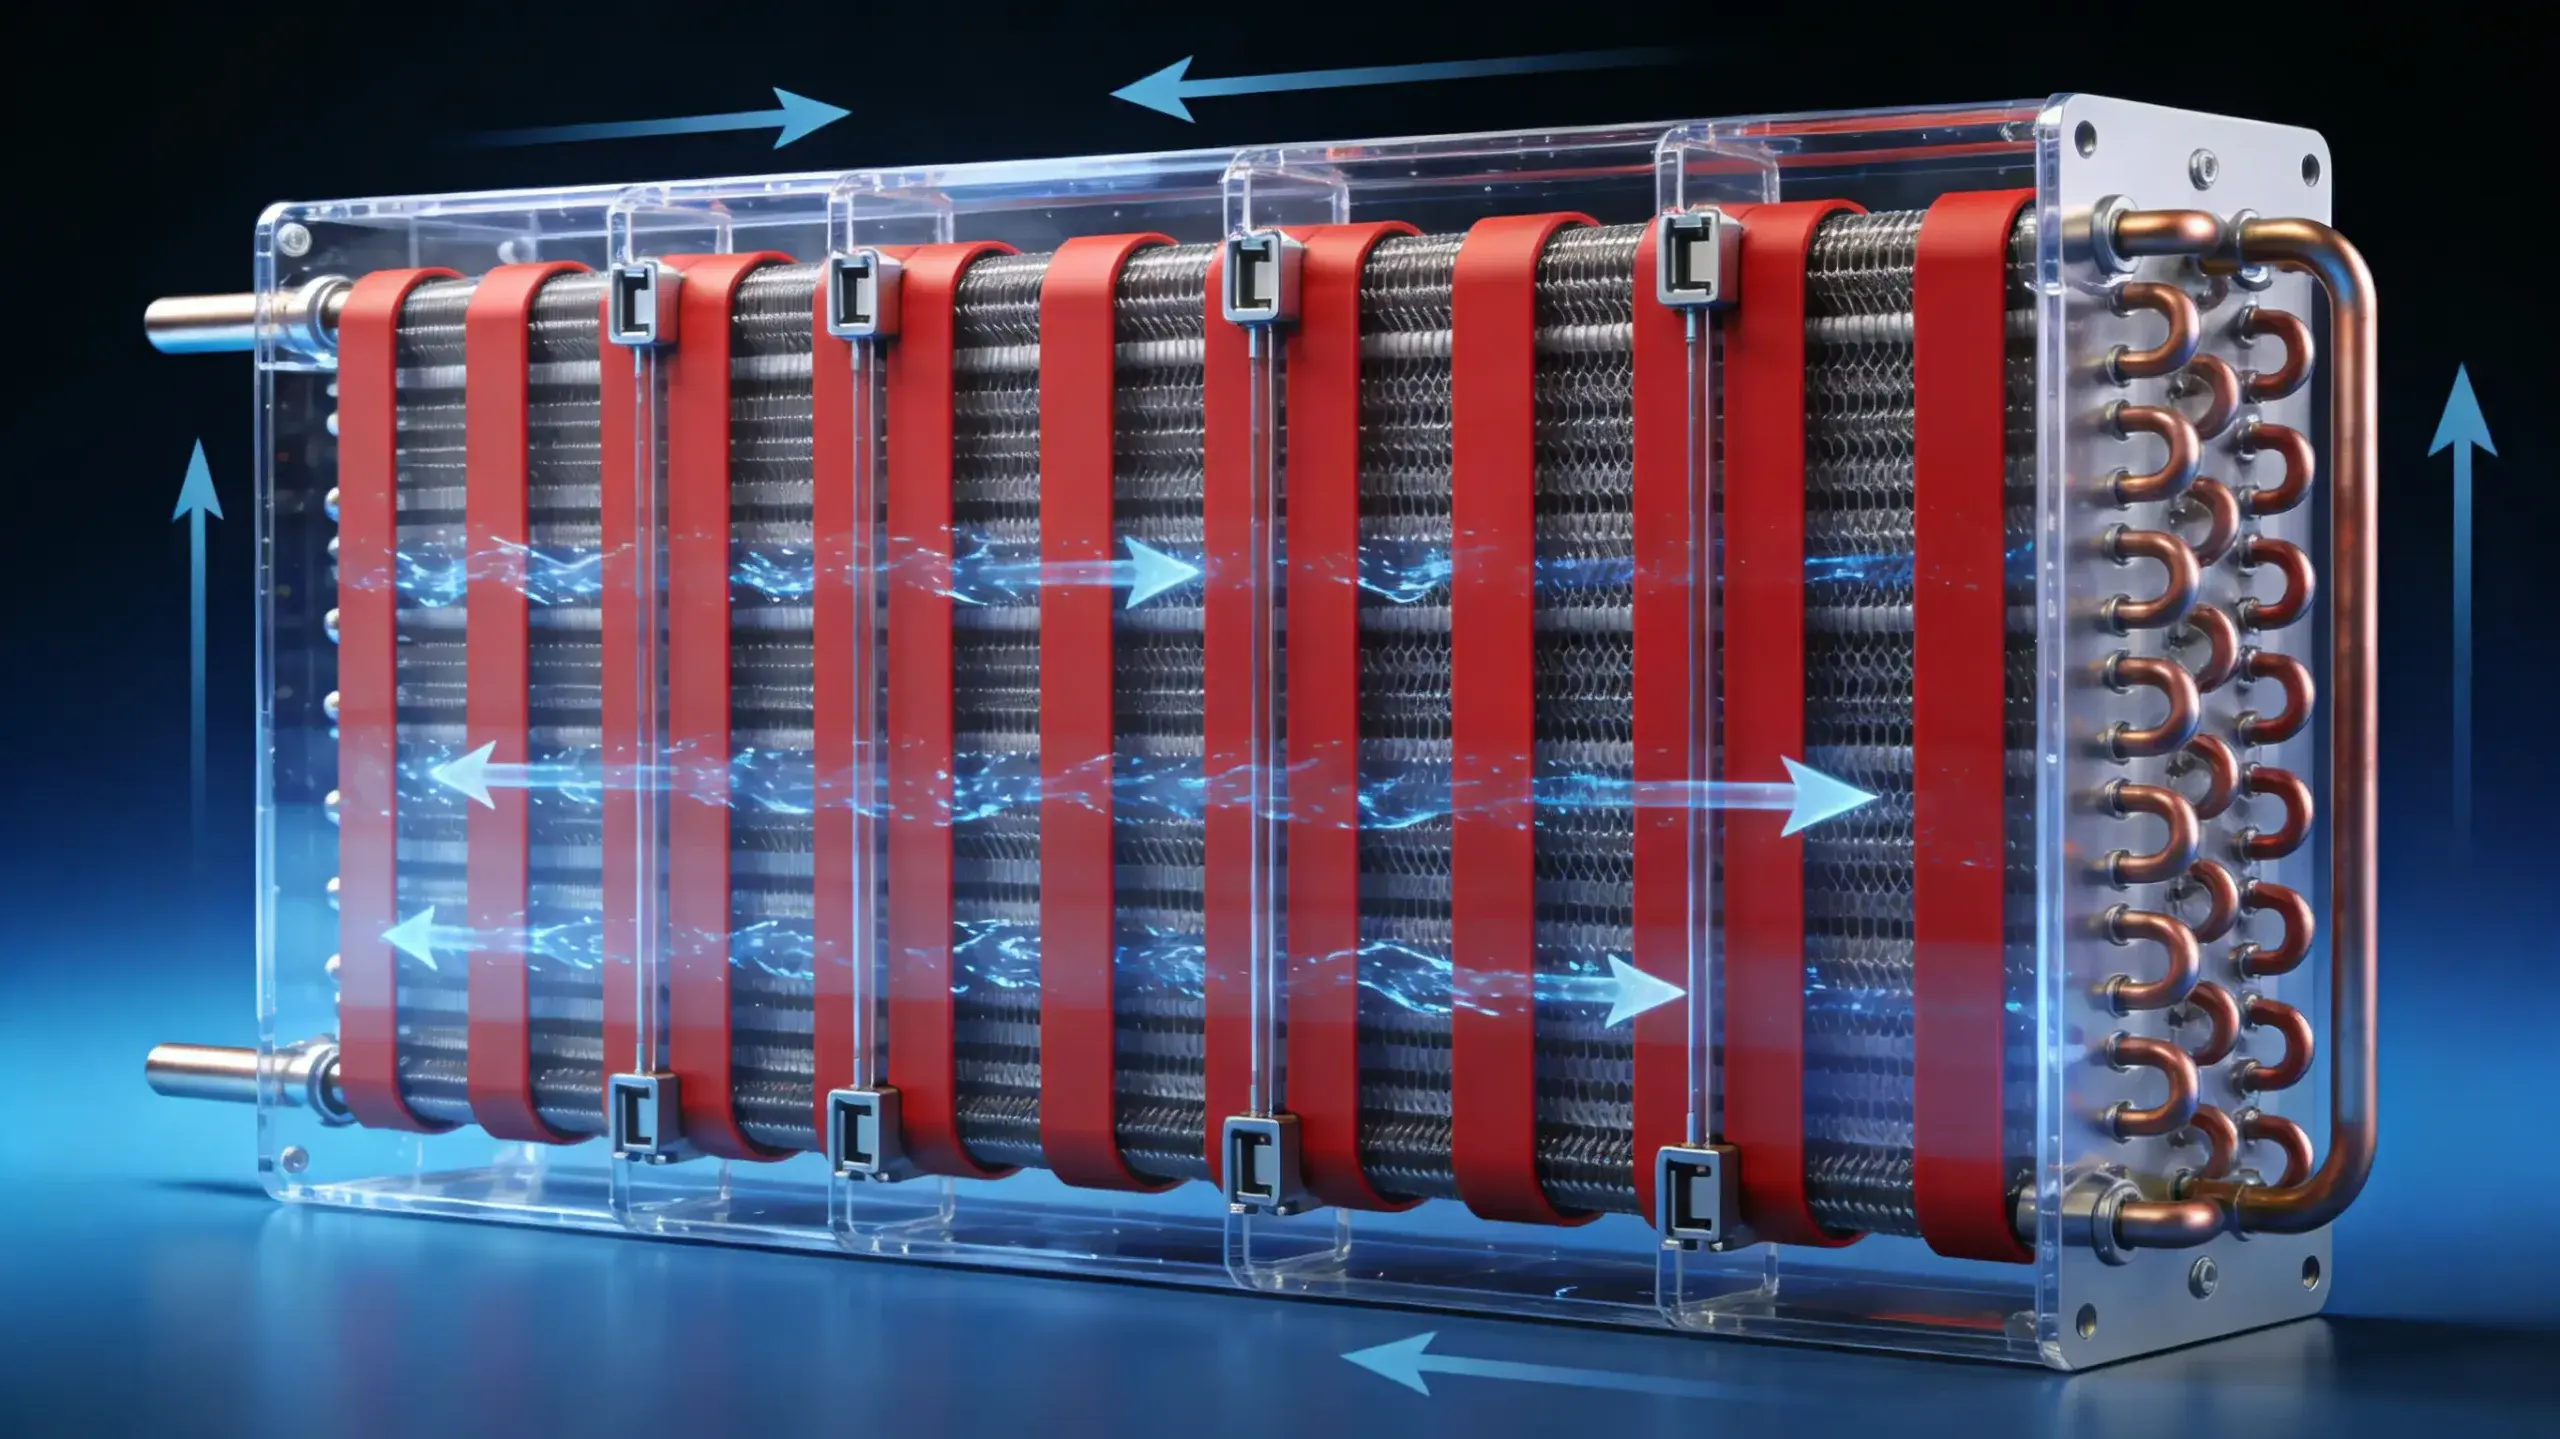
A queda de pressão é a assinatura hidráulica da incrustação. Partículas, acúmulo de calcário e detritos estreitam os canais corrugados e, como os canais de um conjunto de placas são finos e densamente compactados, a restrição do canal se manifesta como um aumento da pressão diferencial com vazão constante. Registre a queda de pressão no lado limpo com uma vazão documentada imediatamente após uma limpeza verificada e acompanhe sua evolução a partir daí.
Três regras mantêm o indicador preciso. Meça sempre com a mesma vazão, pois a pressão diferencial aumenta aproximadamente com o quadrado da vazão — uma variação de 10% na vazão pode parecer uma variação de 20% na pressão, sem nenhuma relação com incrustação. Registre ou normalize as variações de vazão no registro de tendência. E descarte primeiro os fatores vizinhos: um filtro obstruído a montante, uma válvula parcialmente fechada ou um manômetro com deriva podem simular um trocador de calor sujo.
Como regra geral de planejamento, considere um aumento de aproximadamente 20 a 30% acima da linha de base limpa, com vazão igual, como o ponto a ser monitorado e investigado; considere aproximadamente 50% — ou o limite hidráulico admissível das placas, o que ocorrer primeiro — como o ponto em que a limpeza do trocador de calor de placas deve ser programada. Seus próprios dados irão refinar esses números. A linha de base existe para que você possa substituir uma regra prática genérica pela realidade da sua planta.
Indicador Dois: Temperatura de Aproximação
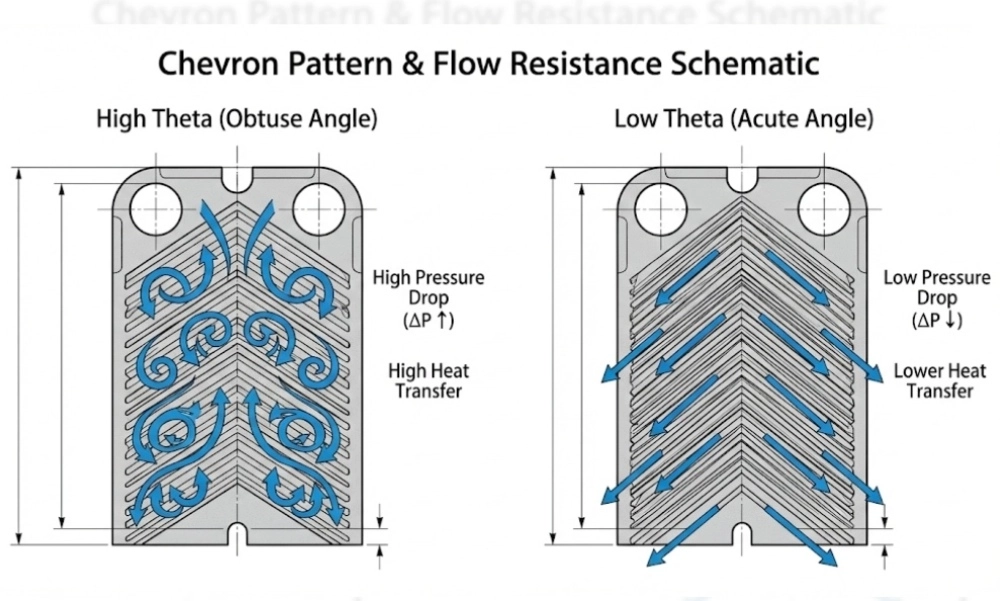
Em um trocador de calor de placas de contracorrente, as saídas do lado quente e do lado frio saem da unidade mais próximas uma da outra; a diferença entre elas é a temperatura de aproximação. Essa é a temperatura indicadora mais sensível de incrustação, pois uma unidade de contracorrente limpa é projetada para manter essa diferença pequena, e qualquer resistência térmica adicional força as duas temperaturas de saída a se separarem.
A incrustação adiciona resistência em série com a superfície da placa. Para as mesmas temperaturas e vazões de entrada, o resultado é previsível: a saída do lado quente fica mais quente do que o projetado, porque o calor que deveria ter sido transferido não foi, e a saída do lado frio fica mais fria. A dispersão se alarga. Registre a dispersão nas mesmas quatro temperaturas e vazões da linha de base e acompanhe sua tendência da mesma forma que acompanha a queda de pressão.
Duas observações sobre a leitura. Primeiro, o sinal apresenta uma deriva constante além da sua margem de erro de medição — alguns kelvin na saída relevante, consistente em leituras repetidas — e não uma única leitura, pois as mudanças no processo (variações na temperatura de entrada, alterações no fluxo) também influenciam a aproximação. Segundo, registre a eficiência ou a carga térmica como uma porcentagem do projeto juntamente com a aproximação; quando ambas se movem na mesma direção, a incrustação é a causa comum, e não o processo.
Crie a linha de base e defina seus limites.
O método só funciona se o conceito de "limpeza" for definido e registrado. Após uma limpeza que foi efetivamente verificada — placas inspecionadas, o procedimento de seis etapas descrito abaixo seguido e o teste de pressão aprovado — registre uma linha: data, vazões, quatro temperaturas, queda de pressão no lado limpo, abordagem e o fluido filtrante em serviço. Essa linha é a linha de base; cada leitura posterior representa a variação em relação a ela.
- Mantenha o registro de tendências simples — uma linha por verificação é suficiente para começar.
- Defina dois níveis de ação: um nível de monitoramento (por exemplo, queda de pressão de +20 a 30% ou desvio de aproximação além do erro do instrumento) e um nível de planejamento (por exemplo, queda de pressão de +50% ou meta de capacidade não atingida).
- Quando duas unidades semelhantes funcionam em paralelo, compare-as diretamente — o contraste A/B elimina a maioria das dúvidas relacionadas ao processo.
- Anote qualquer alteração no processo (novo meio filtrante, ajuste no tratamento de água, novo filtro) no registro, para que uma quebra na tendência possa ser atribuída.
Os intervalos que decorrem disso variam muito de planta para planta — e esse é exatamente o objetivo. Um calendário é uma estimativa feita uma única vez; a linha de base é uma medição repetida sempre que a unidade é aberta.
Quando os dados indicam limpeza: o procedimento ácido em seis etapas
Quando a tendência exige a limpeza de trocadores de calor de placas, faça o trabalho corretamente — por conta própria ou com a Grano's. serviço de limpeza e manutenção no localO procedimento padrão de limpeza química da Grano para um trocador de calor de placas possui seis etapas, e a disciplina está na sequência:
- Enxágue. Antes que qualquer ácido entre em contato com a unidade, enxágue com água limpa para remover sujeira e incrustações soltas. Isso melhora o resultado da decapagem e reduz o consumo de ácido.
- Carregar. Despeje a solução de limpeza no equipamento de limpeza e bombeie-a para o trocador de calor.
- Decapagem. Deixe a unidade preenchida com ácido em repouso por 2 horas, depois circule dinamicamente por 3 a 4 horas, alternando o sentido do fluxo a cada 30 minutos. Após a decapagem, a solução só poderá ser reutilizada se o seu pH ainda estiver acima de 2; caso contrário, dilua e neutralize-a antes de descartá-la.
- Lavagem alcalina. Faça circular uma mistura medida de hidróxido de sódio (NaOH) e fosfato trissódico (Na3PO4) em água amolecida para neutralizar o ácido residual e impedir a corrosão das placas.
- Lavar com água. Enxaguar com água limpa e amolecida durante 0,5 horas para remover todos os resíduos.
- Registre e teste a pressão. Anote o tempo de cada etapa durante o trabalho e teste a pressão da unidade antes que ela volte a operar — a unidade só é comissionada após ser aprovada no teste.
A sequência não é meramente decorativa. O ácido que permanece nas placas após a remoção da camada de incrustação causa danos, razão pela qual a etapa alcalina não é opcional; as mudanças de direção a cada 30 minutos mantêm a solução atuando em todos os canais, evitando curtos-circuitos. No que diz respeito às juntas, verifique se as juntas instaladas são compatíveis com o produto químico de limpeza antes da aplicação do ácido — as especificações de resistência química de cada tipo de borracha estão disponíveis no site. página de acessóriosUma inspeção prévia completa antes do uso faz parte do plano de limpeza, e não é uma medida adicional. A prática típica inclui os requisitos básicos de segurança química: EPI, ventilação e descarte da solução usada de acordo com as normas locais.
Este é o procedimento padrão da Grano para remoção de incrustações em unidades com juntas. Quando as placas forem de materiais especiais ou a unidade tiver um histórico de manutenção incomum, confirme o agente de limpeza e a concentração de acordo com o material da placa e o meio filtrante antes de planejar o serviço — a gama padrão de placas destacáveis está listada no manual. Catálogo de produtos Granoe o sistema de qualidade por trás das peças está documentado no página sobre.
O que os dados geralmente dizem sobre a frequência
Os operadores que utilizam os dois indicadores geralmente descobrem que seu intervalo real de limpeza não é tão curto quanto temiam, nem tão longo quanto o calendário previa. Sistemas agressivos — água dura não tratada, resíduos de alimentos e bebidas, circuitos abertos — podem atingir o nível de limpeza programado várias vezes ao ano. Sistemas bem tratados e com baixa incrustação podem funcionar por mais de um ano inteiro entre as limpezas.
O intervalo é uma saída dos dados, não uma entrada para o calendário. Como benefício adicional, o registro de tendências indica qual unidade deve ser aberta primeiro quando uma janela de desligamento compartilhada precisa atender a vários trocadores: a unidade com problemas, e não aquela cuja data de desligamento coincidiu com a data de fechamento. Se sua unidade ainda não possui uma linha de base, o primeiro passo é uma limpeza verificada e uma linha registrada — ou uma conversa. Entre em contato com a equipe da Grano para configuração básica e um plano de limpeza adequado à sua mídia.
Perguntas frequentes
P1: Com que frequência um trocador de calor de placas deve ser limpo?
A1. Não existe um intervalo universal. Monitore a queda de pressão e a temperatura de aproximação em relação a uma linha de base limpa registrada e realize a limpeza quando as tendências atingirem os limites definidos em seu cronograma. Na prática, os intervalos variam de várias vezes ao ano em condições de uso agressivo a mais de um ano em condições de uso moderado.
Q2: Qual o aumento máximo na queda de pressão que é considerado excessivo?
A2. Como regra de planejamento típica: investigar em aproximadamente 20–30% acima da linha de base limpa, com a mesma vazão; programar a limpeza do trocador de calor de placas em aproximadamente 50% ou no limite hidráulico permitido das placas, o que ocorrer primeiro.
Q3: Qual é a temperatura de aproximação de um trocador de calor de placas?
A3. Em uma unidade de contracorrente, trata-se da diferença de temperatura entre a saída do lado quente e a saída do lado frio. A incrustação aumenta essa diferença: para as mesmas condições de entrada, a saída quente opera mais quente e a saída fria opera mais fria do que o projetado.
Q4: É possível limpar um trocador de calor de placas sem desmontá-lo?
A4. Em muitos serviços, sim: o procedimento de limpeza ácida em seis etapas descrito acima é uma limpeza química em circuito fechado que não requer desmontagem. A desmontagem com inspeção placa por placa ainda é a opção correta quando a tendência se altera repentinamente (suspeita de trinca na placa ou falha na junta) ou quando a unidade repetidamente não atinge sua meta de capacidade.
P5: Como faço para registrar uma linha de base para uma unidade que nunca limpei?
A5. Primeiro, realize uma limpeza e verificação completas — inspeção e teste de pressão — e, em seguida, registre as vazões, as quatro temperaturas, a queda de pressão e a aproximação em condições normais de operação. Essa linha é a linha de base; sem uma limpeza verificada, não há ponto de referência para análise de tendências.
Pontos-chave
- Um intervalo de calendário é uma suposição; a queda de pressão e a temperatura de aproximação são medições. Deixe que os dados definam o intervalo de limpeza.
- Registre uma linha de base limpa após cada limpeza verificada: vazões, quatro temperaturas, queda de pressão no lado limpo, aproximação e o meio filtrante em serviço.
- Limiares típicos: monitorar quando a queda de pressão aumentar em aproximadamente 20 a 30% ou quando houver desvio mensurável na aproximação; programar a limpeza do trocador de calor de placas quando a queda de pressão aumentar em aproximadamente 50% ou quando as placas atingirem o limite hidráulico.
- A incrustação ataca dois aspectos simultaneamente — a resistência térmica e a área do canal — razão pela qual são necessários dois indicadores, e não apenas um.
- Limpe seguindo o procedimento de seis etapas (lavagem, aplicação de carga, decapagem estática por 2 horas + decapagem dinâmica por 3 a 4 horas com mudanças de direção a cada 30 minutos, lavagem alcalina, lavagem com água por 0,5 hora, registro e teste de pressão) e confirme a compatibilidade da junta antes dos testes com ácido.