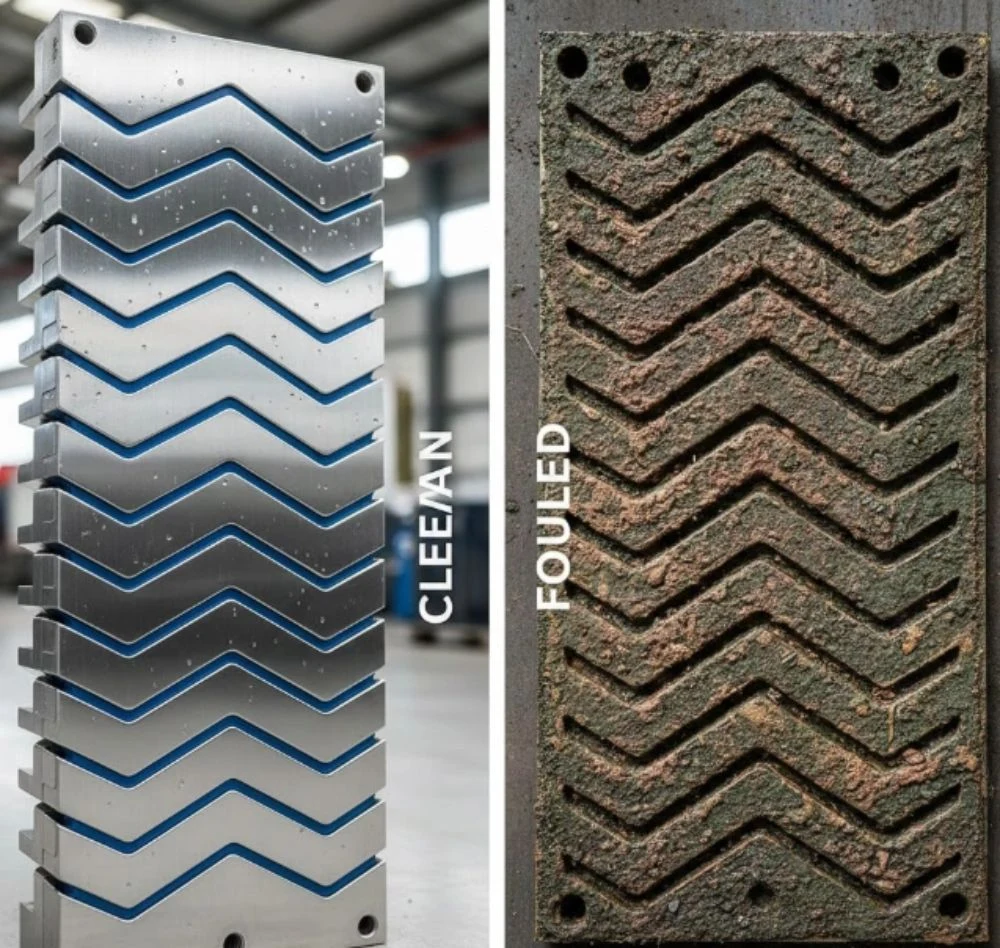
La respuesta más común a la pregunta de cuándo se debe limpiar un intercambiador de calor de placas es un intervalo fijo: cada tres meses, cada seis meses, en cada parada. Un intervalo es práctico, pero es una suposición, no una medición. Obliga a desmontar innecesariamente unidades que aún están limpias y permite que las unidades realmente sucias sigan deteriorándose hasta la siguiente fecha prevista en el calendario. Este artículo sustituye el calendario por dos valores que sus operadores ya pueden obtener: la caída de presión a través de la unidad y la temperatura de aproximación. Ambos se miden con respecto a una línea base limpia registrada, ambos muestran una tendencia lenta a medida que se acumula la suciedad y, en conjunto, indican cuándo es realmente necesaria la limpieza del intercambiador de calor de placas.
El coste oculto de la limpieza en un calendario
La limpieza programada de intercambiadores de calor de placas conlleva dos costes que nunca aparecen en la orden de trabajo. El primero se incurre en unidades en buen estado: el desmontaje somete las juntas a manipulación repetida, permite que las placas se rayen, crea margen para errores de montaje y ocupa un periodo de parada que la planta podría haber aprovechado. El segundo coste es invisible: una unidad realmente sucia sigue funcionando con suciedad entre sus intervalos programados, perdiendo capacidad silenciosamente y pagando una penalización energética, mientras que los puntos calientes alimentan la misma suciedad acumulada.
Existe un intervalo programado por una razón. Cuando no se recopilan datos de tendencias, la fecha es la única herramienta disponible. La solución no consiste en abandonar el mantenimiento planificado, sino en dejar que los datos determinen cuándo la limpieza del intercambiador de calor de placas justifica el tiempo de inactividad. Eso es lo que hacen los dos indicadores que se muestran a continuación.
Qué efectos tiene la suciedad en un paquete de placas
La acumulación de incrustaciones en un intercambiador de calor de placas desmontables proviene tanto del fluido como del agua. En aplicaciones con agua dura, los precipitados de calcio, magnesio y carbonato calentados forman incrustaciones duras en las placas. El manual de mantenimiento de Grano describe con precisión este mecanismo: cuando el tratamiento del agua es inadecuado o el agua ablandada es de baja calidad, el calcio, el magnesio y el carbonato presentes en el agua se descomponen tras el calentamiento y se adhieren a la superficie de transferencia de calor; las incrustaciones tienen una baja conductividad térmica, por lo que la eficiencia del intercambio de calor disminuye y se desperdicia energía térmica.
- La acumulación de cal (carbonato de calcio, hidróxido de magnesio) es la clásica obstrucción en las superficies causada por el agua dura.
- Productos de corrosión (óxidos de hierro) que se producen cuando la química del agua está fuera de control.
- Películas orgánicas: proteínas, grasas y polisacáridos en la industria alimentaria, láctea y de bebidas.
- Partículas y residuos procedentes de las tuberías donde los filtros son de tamaño insuficiente.
La incrustación modifica dos aspectos medibles simultáneamente: aumenta la resistencia térmica entre los dos fluidos y estrecha los canales de flujo. El primero se refleja en las temperaturas; el segundo, en la caída de presión. Por ello, se necesitan dos indicadores en lugar de uno: la acumulación uniforme de incrustaciones puede aumentar la temperatura de aproximación mientras que la caída de presión se mantiene prácticamente constante, y la obstrucción de los canales por partículas puede elevar la caída de presión mucho antes de que afecte a las temperaturas. Por lo tanto, un programa de limpieza basado en un calendario no es la solución adecuada. La pregunta correcta es: ¿cuánto se ha alejado esta unidad de su estado inicial de limpieza? ¿Indican sus datos que es necesario limpiar el intercambiador de calor de placas?
Indicador uno: Caída de presión a través de la unidad
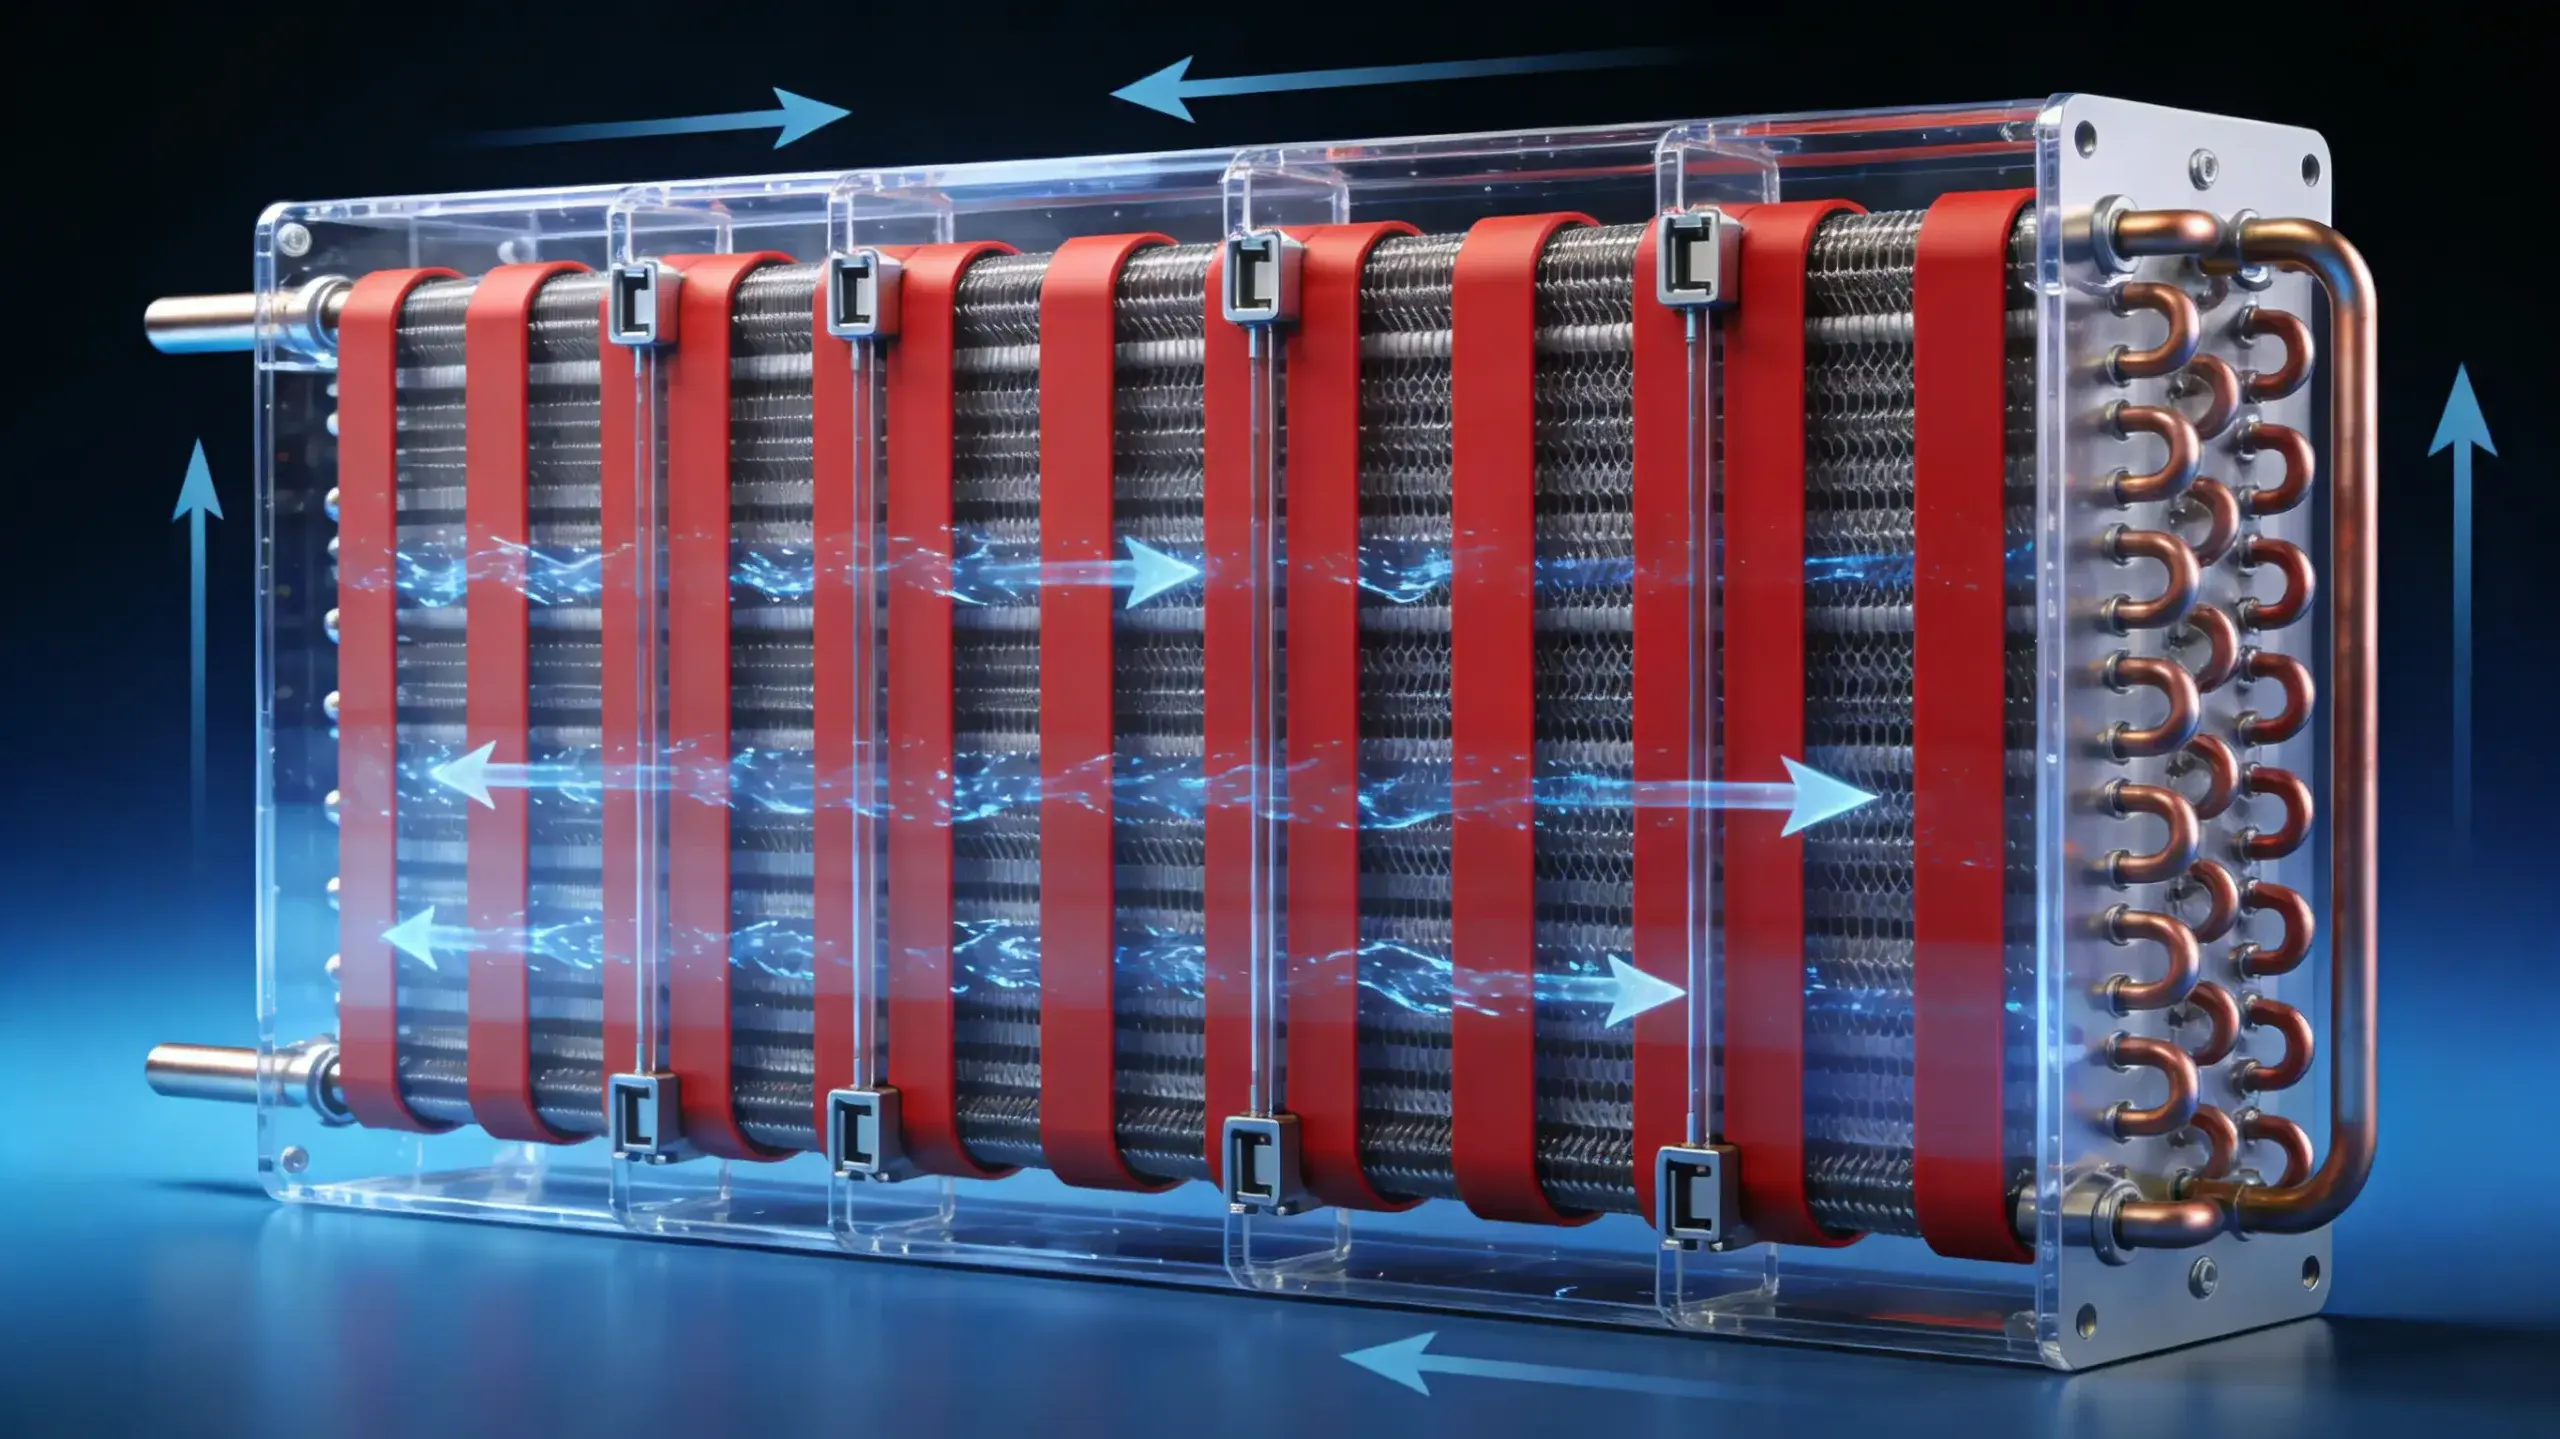
La caída de presión es la señal hidráulica de la incrustación. Las partículas, la acumulación de incrustaciones y los residuos estrechan los canales corrugados, y debido a que los canales de un paquete de placas son delgados y están densamente empaquetados, la restricción de los canales se manifiesta como un aumento de la presión diferencial a un flujo constante. Registre la caída de presión del lado limpio a un flujo documentado inmediatamente después de una limpieza verificada y analice su tendencia a partir de ahí.
Tres reglas garantizan la precisión del indicador. Mida siempre con el mismo caudal, ya que la presión diferencial es aproximadamente proporcional al cuadrado del caudal: un cambio del 10 % en el caudal puede parecer un cambio del 20 % en la presión, sin que ello tenga nada que ver con la obstrucción. Registre o normalice los cambios de caudal en el registro de tendencias. Y descarte primero los componentes vecinos: un filtro obstruido aguas arriba, una válvula parcialmente cerrada o un manómetro con fluctuaciones pueden simular un intercambiador de calor sucio.
Como regla general de planificación, considere un aumento de aproximadamente el 20-30% por encima del valor de referencia en condiciones de flujo constante como el punto de inicio para la observación e investigación; considere aproximadamente el 50% —o el límite hidráulico admisible de las placas, lo que ocurra primero— como el punto en el que se debe programar la limpieza del intercambiador de calor de placas. Sus propios datos le permitirán refinar estas cifras. El valor de referencia existe para que pueda reemplazar una regla general con la realidad de su planta.
Indicador dos: Temperatura de aproximación
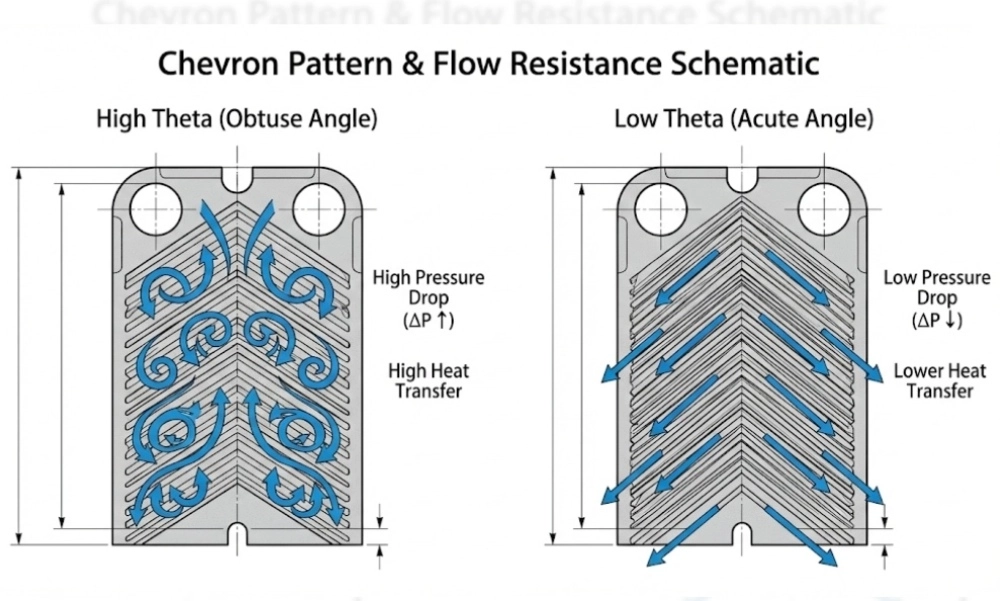
En un intercambiador de calor de placas a contracorriente, las salidas del lado caliente y del lado frío se encuentran lo más cerca posible; la diferencia entre ellas es la temperatura de aproximación. Esta es la temperatura que mejor indica la presencia de incrustaciones, ya que un intercambiador a contracorriente limpio está diseñado para mantener esa diferencia mínima, y cualquier resistencia térmica adicional provoca que las dos temperaturas de salida se distancien.
La incrustación añade resistencia en serie con la superficie de la placa. Para las mismas temperaturas y caudales de entrada, el resultado es predecible: la salida del lado caliente sale más caliente de lo previsto, porque el calor que debería haberse transferido no lo hizo, y la salida del lado frío sale más fría. El ángulo de aproximación se amplía. Registre el ángulo de aproximación a las mismas cuatro temperaturas y caudales que la línea base, y analice su tendencia de la misma manera que analiza la caída de presión.
Dos observaciones sobre la lectura. Primero, la señal es una variación constante que va más allá del margen de error de la medición (un par de kelvin en la salida correspondiente, consistente en lecturas repetidas), no una lectura única, ya que los cambios en el proceso (variaciones en la temperatura de entrada, cambios en el flujo) también afectan al sistema. Segundo, registre la efectividad o la carga térmica como porcentaje del valor de diseño junto con el sistema; cuando ambas se mueven en la misma dirección, la causa común es la obstrucción, no el proceso.
Establece la línea base y define tus umbrales.
El método solo funciona si se define y registra el término "limpieza". Tras una limpieza verificada (inspeccionada de las placas, seguida del procedimiento de seis pasos que se describe a continuación y superada la prueba de presión), registre una fila con la siguiente información: fecha, caudales, cuatro temperaturas, caída de presión en el lado limpio, aproximación y el fluido en servicio. Esta fila constituye la línea base; cada lectura posterior representa una diferencia con respecto a ella.
- Mantén el registro de tendencias simple: una fila por verificación es suficiente para empezar.
- Establezca dos niveles de acción: un nivel de vigilancia (por ejemplo, una caída de presión del +20-30% o una desviación de aproximación que supere el error del instrumento) y un nivel de programación (por ejemplo, una caída de presión del +50% o un objetivo de capacidad no alcanzado).
- Cuando dos unidades similares funcionan en paralelo, compárelas directamente: el contraste A/B elimina la mayoría de las dudas sobre el proceso.
- Anote cualquier cambio en el proceso (nuevo medio filtrante, ajuste del tratamiento del agua, nuevo filtro) en el registro, para que se pueda atribuir cualquier cambio en la tendencia.
Los intervalos resultantes varían mucho de una planta a otra, y ese es precisamente el objetivo. Un calendario es una estimación que se hace una sola vez; la línea base es una medición que se repite cada vez que se abre la unidad.
Cuando los datos indican limpieza: El procedimiento ácido de seis pasos
Cuando la tendencia exige la limpieza de intercambiadores de calor de placas, haga el trabajo correctamente, ya sea por su cuenta o con Grano's. Servicio de limpieza y mantenimiento in situEl procedimiento estándar de limpieza química de Grano para un intercambiador de calor de placas consta de seis pasos, y la disciplina se sigue en la siguiente secuencia:
- Enjuague. Antes de que el ácido entre en contacto con la unidad, enjuague con agua limpia para eliminar la suciedad y los incrustaciones. Esto mejora el resultado del decapado y reduce el consumo de ácido.
- Cargar. Vierta la solución de limpieza en el equipo de limpieza y bombéela al intercambiador de calor.
- Decapado. Deje la unidad llena de ácido en reposo durante 2 horas, luego hágalo circular dinámicamente durante 3 a 4 horas, alternando el flujo cada 30 minutos. Después del decapado, la solución solo se puede reutilizar si su pH sigue siendo superior a 2; de lo contrario, dilúyala y neutralícela antes de su descarga.
- Lavado alcalino. Haga circular una mezcla medida de hidróxido de sodio (NaOH) y fosfato trisódico (Na3PO4) en agua ablandada para neutralizar el ácido residual y evitar la corrosión de las placas.
- Lavar con agua. Enjuagar con agua limpia y ablandada durante 0,5 horas para eliminar todos los residuos.
- Registre y realice una prueba de presión. Anote la hora de cada paso durante el trabajo y realice una prueba de presión a la unidad antes de que vuelva a ponerse en servicio; la unidad se pone en marcha solo después de que la prueba sea satisfactoria.
La secuencia no es decorativa. El ácido que queda en las placas después de que se haya eliminado la incrustación causa daños, por lo que el paso alcalino no es opcional; los cambios de dirección de 30 minutos mantienen la solución actuando en todos los canales en lugar de provocar un cortocircuito. En el lado de la junta, confirme que las juntas instaladas sean compatibles con la química de limpieza antes de que circule el ácido; las notas de resistencia química de cada grado de caucho están disponibles en el página de accesoriosLa limpieza y una inspección previa al uso son parte del plan de limpieza, no una medida secundaria. La práctica habitual incluye las medidas básicas de seguridad química: EPI, ventilación y eliminación de la solución usada según la normativa local.
Este es el procedimiento estándar de Grano para la eliminación de incrustaciones en unidades con juntas. Cuando las placas son de materiales especiales o la unidad tiene un historial de servicio inusual, confirme el agente de limpieza y la concentración con respecto al material de la placa y el medio antes de planificar el trabajo; la gama estándar desmontable se enumera en el Catálogo de productos Granoy el sistema de calidad detrás de las piezas está documentado en el página sobre.
Lo que los datos suelen decir sobre la frecuencia
Los operadores que utilizan ambos indicadores suelen comprobar que el intervalo real de limpieza no es ni tan corto como temían ni tan largo como preveían. Los servicios intensivos (agua dura sin tratar, residuos de alimentos y bebidas, circuitos abiertos) pueden alcanzar el nivel de limpieza programado varias veces al año. Los servicios bien tratados y con baja acumulación de residuos pueden funcionar durante más de un año entre limpiezas.
El intervalo es un resultado de los datos, no una entrada al calendario. Como ventaja adicional, el registro de tendencias indica qué unidad abrir primero cuando una ventana de apagado compartida debe servir a varios intercambiadores: la que está sucia, no la que casualmente llegó a su fecha. Si su unidad aún no tiene una línea base, el primer paso es una limpieza verificada y una fila registrada, o una conversación. Contacta con el equipo de Grano para la configuración básica y un plan de limpieza adaptado a sus medios de cultivo.
Preguntas frecuentes
P1: ¿Con qué frecuencia se debe limpiar un intercambiador de calor de placas?
A1. No existe un intervalo universal. Monitoree la caída de presión y la temperatura de aproximación comparándolas con una línea base limpia registrada y realice la limpieza cuando las tendencias alcancen los umbrales establecidos en su programa. En la práctica, los intervalos varían desde varias veces al año en servicio intensivo hasta más de un año en servicio bien tratado.
P2: ¿Qué aumento en la caída de presión es excesivo?
A2. Como regla de planificación típica: investigar aproximadamente entre un 20 y un 30 % por encima de la línea base limpia con el mismo caudal; programar la limpieza del intercambiador de calor de placas aproximadamente al 50 % o en el límite hidráulico admisible de las placas, lo que ocurra primero.
P3: ¿Cuál es la temperatura de aproximación de un intercambiador de calor de placas?
A3. En una unidad de contracorriente, es la diferencia de temperatura entre la salida del lado caliente y la salida del lado frío. La acumulación de incrustaciones la incrementa: para las mismas condiciones de entrada, la salida caliente funciona a una temperatura mayor y la salida fría a una temperatura menor de lo previsto.
P4: ¿Se puede limpiar un intercambiador de calor de placas sin desmontarlo?
A4. En muchos casos, sí: el procedimiento de limpieza con ácido de seis pasos descrito anteriormente es una limpieza química de circuito cerrado que no requiere desmontaje. El desmontaje con inspección placa por placa sigue siendo la opción correcta cuando la tendencia cambia repentinamente (sospecha de grieta en una placa o fallo de la junta) o cuando la unidad no ha alcanzado su capacidad objetivo de forma reiterada.
P5: ¿Cómo puedo registrar una línea de base para una unidad que nunca he limpiado?
A5. Primero, realice una limpieza y verificación completas (inspeccione y pruebe la presión). Luego, registre los caudales, las cuatro temperaturas, la caída de presión y el punto de aproximación en condiciones normales de funcionamiento. Esta fila constituye la línea base; sin una limpieza verificada, no existe un punto de referencia para establecer tendencias.
Puntos clave
- El intervalo del calendario es una suposición; la caída de presión y la temperatura de aproximación son mediciones. Dejemos que los datos determinen el intervalo de limpieza.
- Registre una línea base limpia después de cada limpieza verificada: caudales, cuatro temperaturas, caída de presión en el lado limpio, aproximación y el fluido en servicio.
- Umbrales típicos: vigilar cuando la caída de presión aumente aproximadamente entre un 20 % y un 30 % o cuando se produzca una desviación de aproximación medible; programar la limpieza del intercambiador de calor de placas cuando la caída de presión aumente aproximadamente un 50 % o cuando se alcance el límite hidráulico de las placas.
- La acumulación de residuos afecta a dos cosas a la vez: la resistencia térmica y el área del canal; por eso se necesitan dos indicadores, no uno.
- Limpie siguiendo el procedimiento de seis pasos (enjuague, carga, decapado estático de 2 h + decapado dinámico de 3 a 4 h con cambios de dirección de 30 minutos, lavado alcalino, lavado con agua de 0,5 h, registro y prueba de presión), y confirme la compatibilidad de la junta antes de que se realicen las pruebas con ácido.