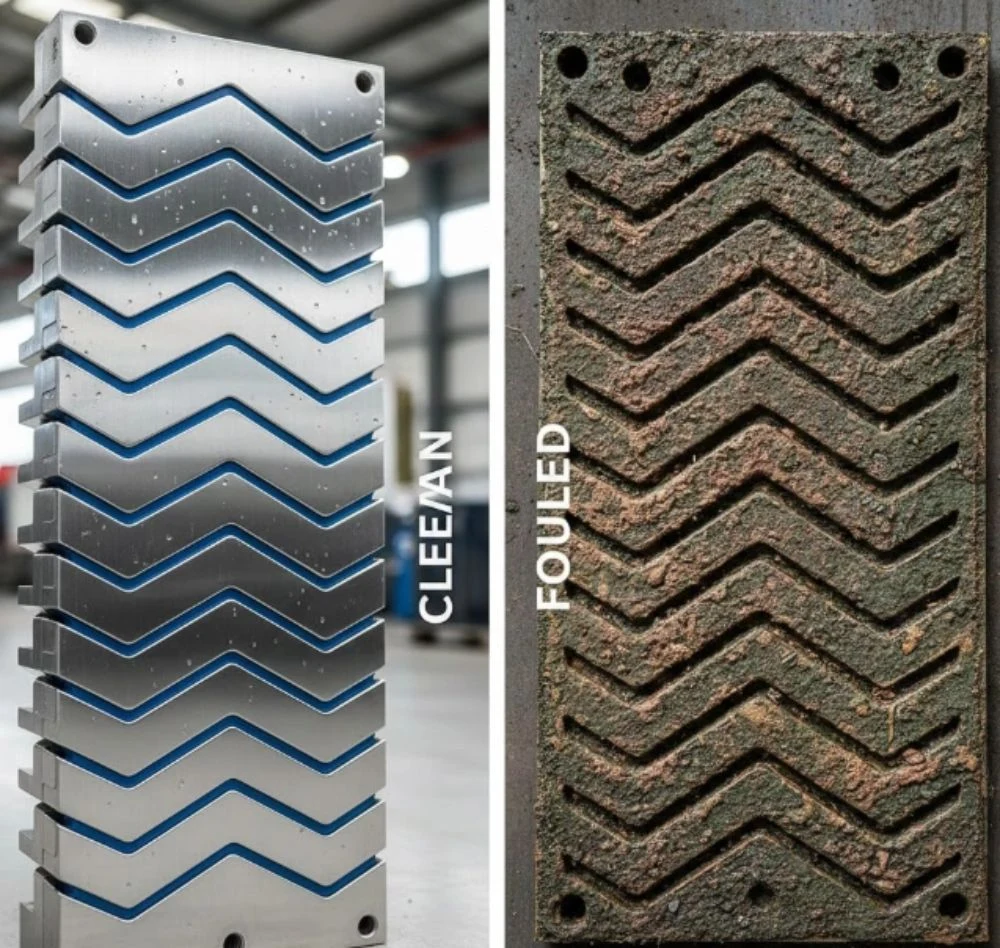
Un intervalle fixe est la réponse la plus courante à la question de la fréquence de nettoyage des échangeurs de chaleur à plaques : tous les trois mois, tous les six mois, à chaque arrêt. Cet intervalle est pratique, mais il repose sur une supposition et non sur une mesure. Il impose des démontages inutiles sur des unités encore propres et laisse des unités réellement encrassées continuer à se dégrader jusqu’au prochain nettoyage. Cet article propose de remplacer ce calendrier par deux valeurs que vos opérateurs peuvent déjà mesurer : la perte de charge à travers l’unité et la température d’approche. Ces deux valeurs sont mesurées par rapport à une valeur de référence enregistrée pour une unité propre, elles évoluent lentement à mesure que l’encrassement s’accumule et, ensemble, elles indiquent quand un nettoyage de l’échangeur de chaleur à plaques est réellement nécessaire.
Le coût caché du nettoyage d'un calendrier
Le nettoyage des échangeurs de chaleur à plaques, programmé selon un calendrier précis, engendre deux coûts invisibles sur l'ordre de travail. Le premier concerne les unités en bon état : le démontage soumet les joints à des manipulations répétées, augmente le risque de rayures sur les plaques, accroît les risques d'erreurs lors du remontage et immobilise une période d'arrêt technique qui aurait pu être utilisée à bon escient. Le second coût est invisible : une unité réellement encrassée continue de fonctionner entre deux nettoyages planifiés, consommant silencieusement de la capacité et de l'énergie, tandis que les points chauds alimentent l'encrassement même qui s'est accumulé.
Un intervalle de maintenance planifié existe pour une raison. En l'absence de données de tendance, la date est le seul outil disponible. La solution n'est pas d'abandonner la maintenance planifiée ; il s'agit de laisser les données déterminer le moment où le nettoyage de l'échangeur de chaleur à plaques justifie l'arrêt de production. C'est précisément le rôle des deux indicateurs ci-dessous.
Effets de l'encrassement sur un paquet de plaques
L'encrassement d'un échangeur de chaleur à plaques amovibles provient du fluide caloporteur et de l'eau elle-même. En présence d'eau dure, les précipités de calcium, de magnésium et de carbonate formés par chauffage constituent un dépôt dur sur les plaques. Le manuel de maintenance de Grano décrit précisément ce mécanisme : lorsque le traitement de l'eau est insuffisant ou que l'eau adoucie est de qualité médiocre, le calcium, le magnésium et le carbonate présents dans l'eau se décomposent sous l'effet de la chaleur et adhèrent à la surface d'échange thermique ; le dépôt ayant une faible conductivité thermique, l'efficacité de l'échange thermique diminue et l'énergie thermique est gaspillée.
- Tartre d'eau dure (carbonate de calcium, hydroxyde de magnésium) — l'encrassement classique dû à l'eau dure.
- Produits de corrosion (oxydes de fer) lorsque la chimie de l'eau est hors de contrôle.
- Films organiques — protéines, graisses et polysaccharides dans le secteur alimentaire, laitier et des boissons.
- Particules et débris provenant des canalisations dont les filtres sont sous-dimensionnés.
L'encrassement modifie simultanément deux paramètres mesurables : il augmente la résistance thermique entre les deux fluides et rétrécit les canaux d'écoulement. Le premier se traduit par une hausse des températures ; le second par une augmentation de la perte de charge. C'est pourquoi deux indicateurs sont nécessaires au lieu d'un seul : un entartrage uniforme peut accroître la température d'approche tandis que la perte de charge reste quasiment stable, et l'obstruction des canaux par des particules peut augmenter la perte de charge bien avant d'affecter les températures. Par conséquent, établir un calendrier de nettoyage précis n'est pas la bonne approche. La question pertinente est : quel est l'écart entre cet appareil et son état de propreté de référence ? Ses données indiquent-elles qu'un nettoyage de l'échangeur de chaleur à plaques est nécessaire ?
Indicateur 1 : Chute de pression à travers l'unité
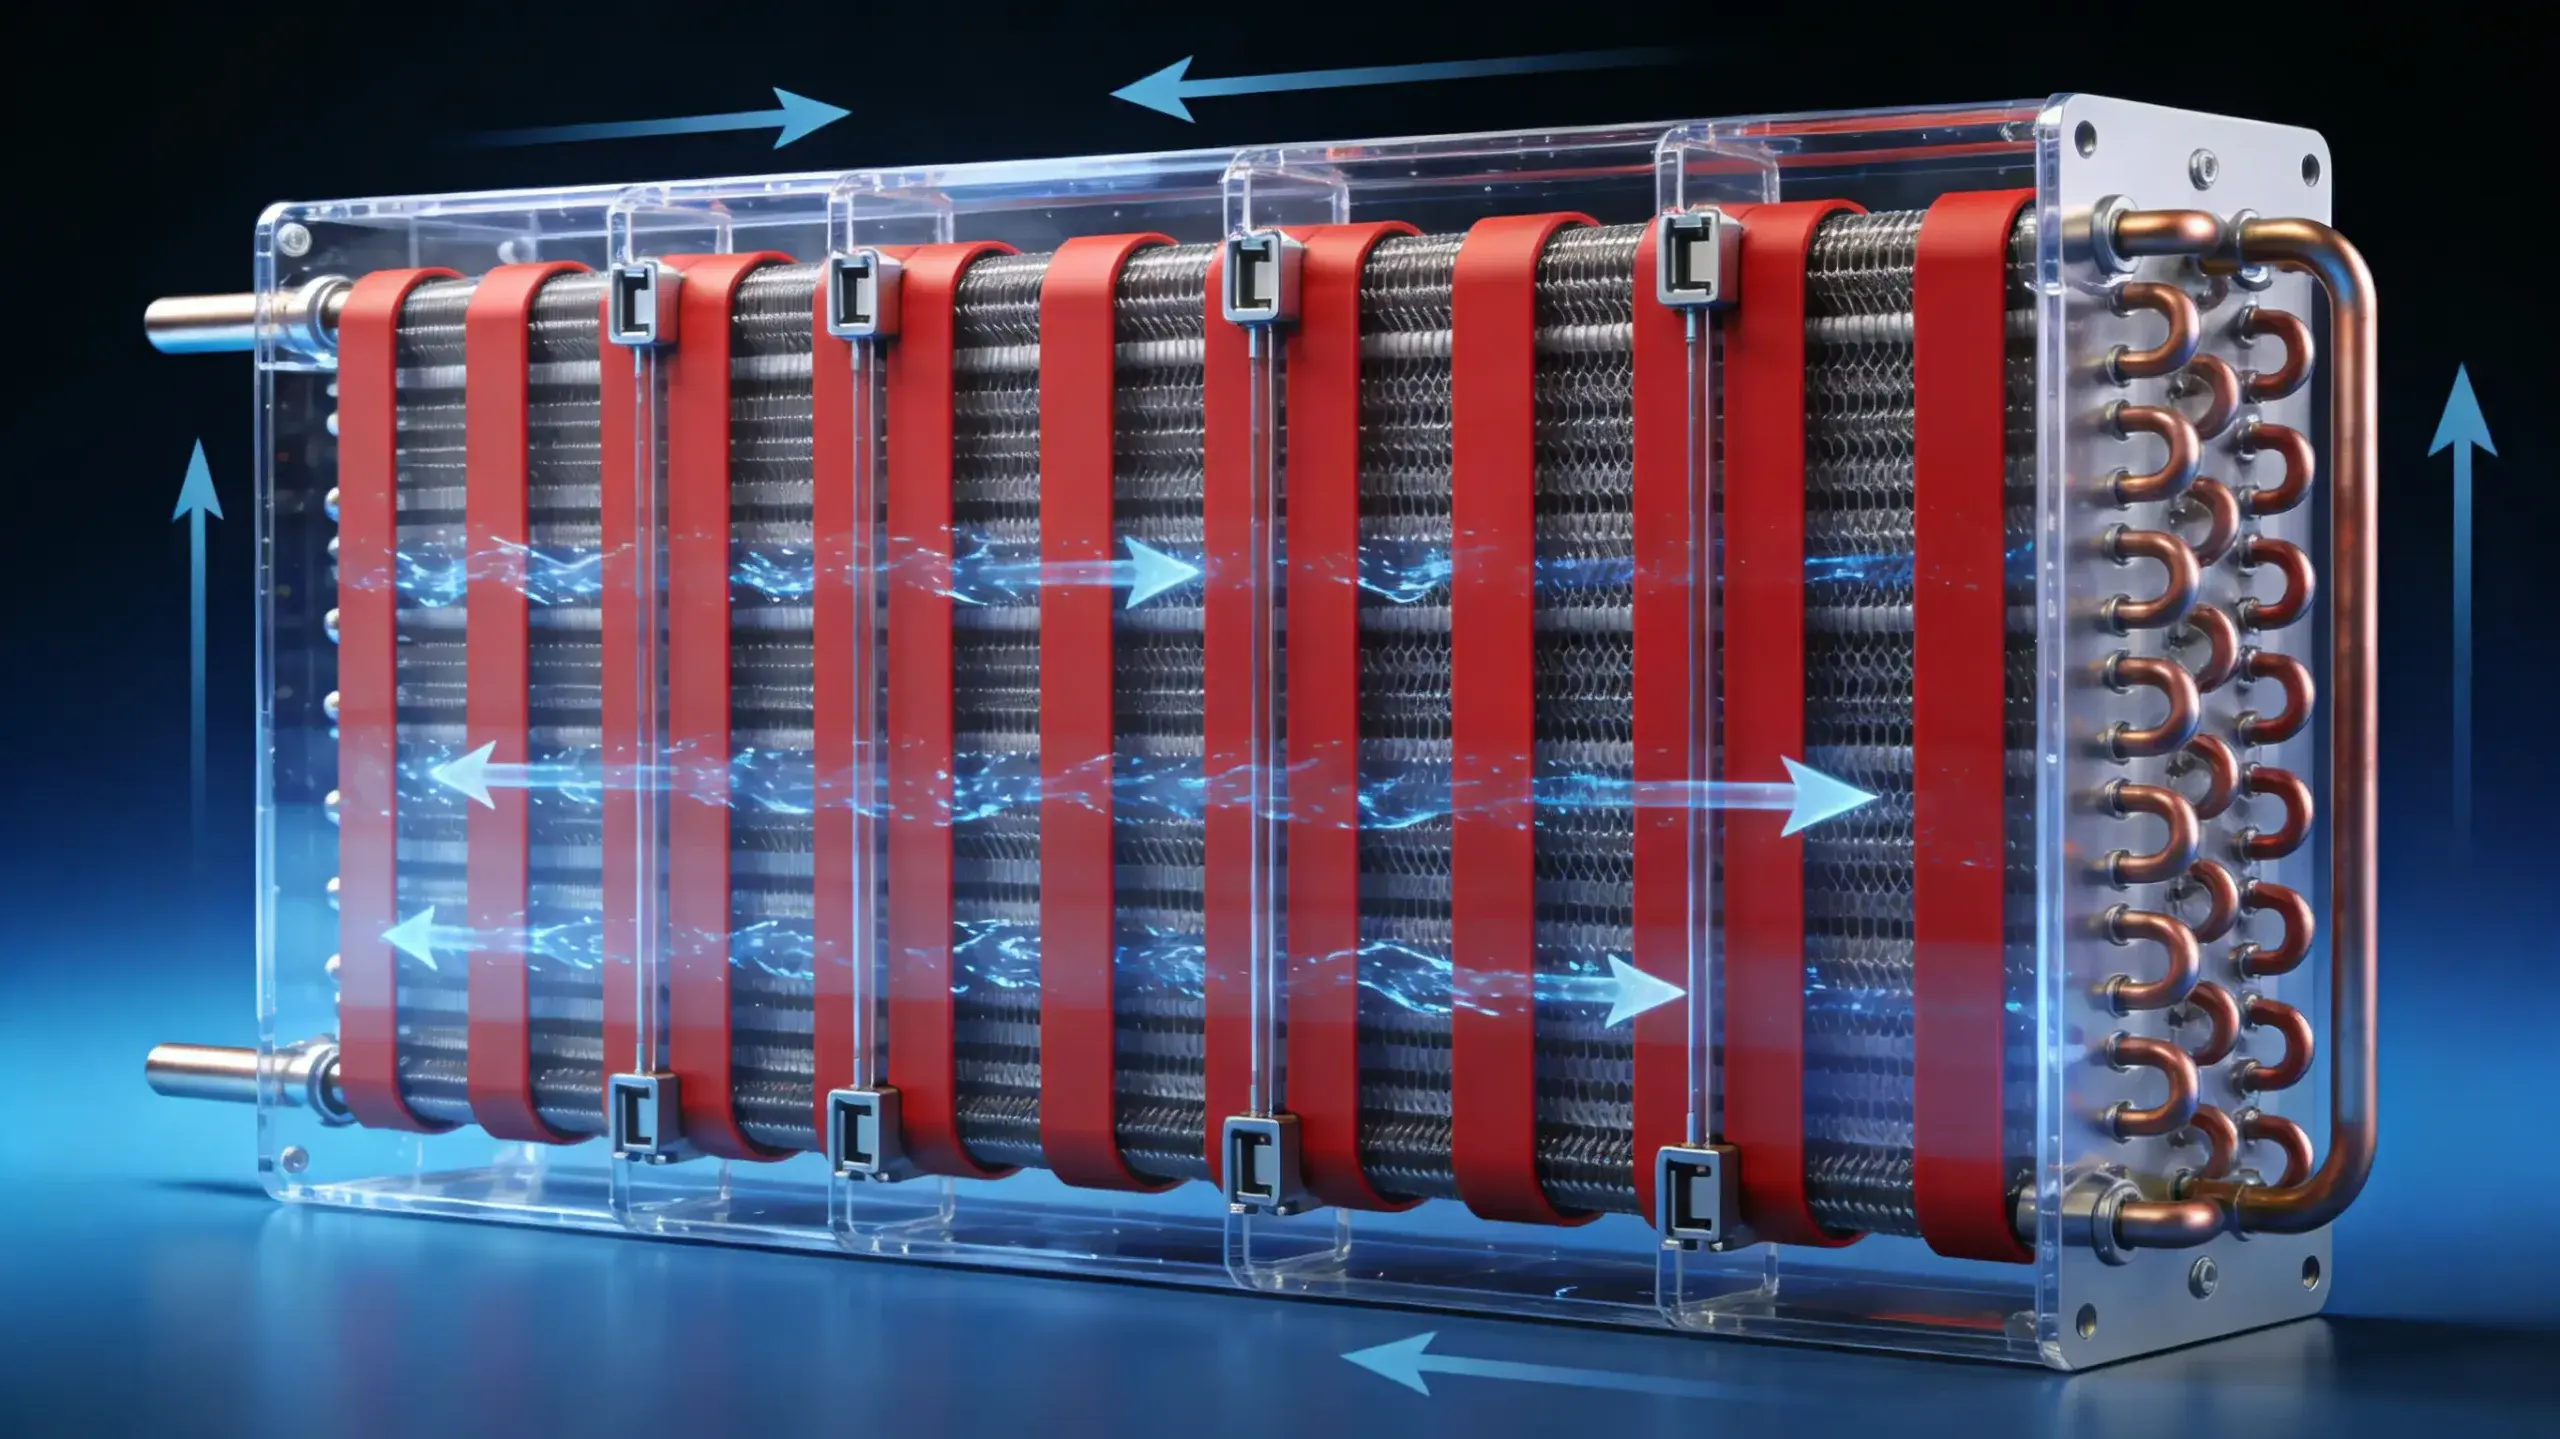
La perte de charge est la signature hydraulique de l'encrassement. Les particules, le tartre et les débris rétrécissent les canaux ondulés. Comme les canaux d'un broyeur à plaques sont fins et denses, la restriction de passage se traduit par une augmentation de la pression différentielle à débit constant. Enregistrez la perte de charge côté propre à un débit documenté immédiatement après un nettoyage validé, puis suivez son évolution.
Trois règles garantissent la fiabilité de l'indicateur. Effectuez systématiquement les mesures au même débit, car la pression différentielle est proportionnelle au carré du débit : une variation de débit de 10 % peut se traduire par une variation de pression de 20 %, sans lien avec l'encrassement. Enregistrez ou normalisez les variations de débit dans l'historique des mesures. Enfin, éliminez d'abord les causes possibles : un filtre obstrué en amont, une vanne partiellement fermée ou un manomètre déréglé peuvent simuler un échangeur encrassé.
En règle générale, une augmentation de 20 à 30 % par rapport au niveau de référence à débit égal est considérée comme le seuil à surveiller et à examiner. Le nettoyage de l'échangeur de chaleur à plaques doit être programmé lorsque cette augmentation atteint environ 50 %, ou la limite hydraulique admissible des plaques (selon la première éventualité). Vos propres données permettront d'affiner ces valeurs. Le niveau de référence vous permet d'adapter cette règle empirique aux spécificités de votre installation.
Indicateur 2 : Température d'approche
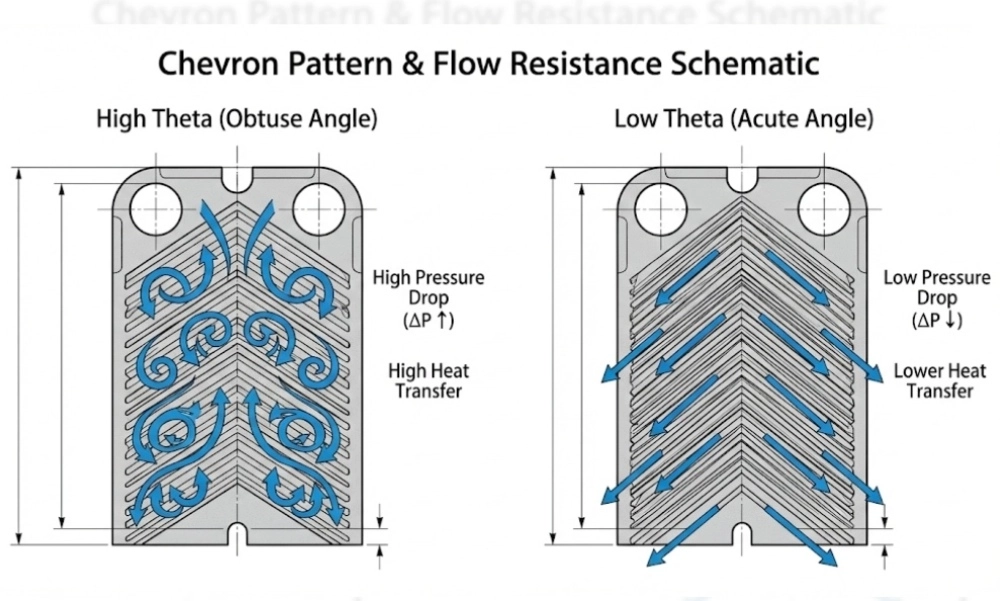
Dans un échangeur de chaleur à plaques à contre-courant, les sorties côté chaud et côté froid sont les plus proches l'une de l'autre ; la différence entre elles correspond à la température d'approche. C'est l'indicateur de température le plus sensible à l'encrassement, car un échangeur à contre-courant propre est conçu pour minimiser cette différence, et toute résistance thermique supplémentaire éloigne les deux températures de sortie.
L'encrassement ajoute une résistance en série avec la surface de la plaque. Pour des températures et des débits d'entrée identiques, le résultat est prévisible : la sortie côté chaud est plus chaude que prévu, car la chaleur qui aurait dû être transférée ne l'a pas été, et la sortie côté froid est plus froide. L'écart entre les deux plaques s'élargit. Enregistrez cet écart pour les quatre mêmes températures et débits de référence, et suivez son évolution de la même manière que celle de la perte de charge.
Deux remarques importantes concernant l'interprétation des données. Premièrement, le signal correspond à une dérive constante au-delà de votre marge d'erreur de mesure (quelques kelvins à la sortie concernée), constante d'une mesure à l'autre. Il ne s'agit pas d'une mesure ponctuelle, car les variations du procédé (fluctuations de la température d'entrée, variations de débit) influent également sur l'approche. Deuxièmement, enregistrez l'efficacité ou la puissance thermique en pourcentage de la valeur nominale parallèlement à l'évolution de l'approche ; si les deux évoluent dans le même sens, l'encrassement est la cause commune plutôt qu'un problème lié au procédé.
Établissez la base de référence et définissez vos seuils
Cette méthode n'est valable que si le terme « propre » est défini et consigné. Après un nettoyage effectivement vérifié (inspection des plaques, application de la procédure en six étapes ci-dessous, test de pression réussi), consignez sur une seule ligne : date, débits, quatre températures, perte de charge côté propre, approche et fluide en service. Cette ligne constitue la valeur de référence ; chaque mesure ultérieure représente un écart par rapport à celle-ci.
- Simplifiez le journal des tendances : une ligne par vérification suffit pour commencer.
- Définissez deux niveaux d'action : un niveau de surveillance (par exemple, une chute de pression de +20 à 30 % ou une dérive d'approche au-delà de l'erreur de l'instrument) et un niveau de planification (par exemple, une chute de pression de +50 % ou un objectif de capacité manqué).
- Lorsque deux unités similaires fonctionnent en parallèle, comparez-les directement : la comparaison A/B élimine la plupart des doutes liés au processus.
- Notez dans le journal tout changement de processus (nouveau média, ajustement du traitement de l'eau, nouvelle crépine), afin qu'une rupture dans la tendance puisse être attribuée.
Les intervalles qui en découlent varient considérablement d'une plante à l'autre, et c'est précisément le but recherché. Un calendrier est une estimation ponctuelle ; la valeur de référence est une mesure répétée à chaque ouverture de l'unité.
Quand les données indiquent que c'est propre : la procédure acide en six étapes
Lorsque la tendance est au nettoyage des échangeurs de chaleur à plaques, faites-le correctement — par vous-même ou avec les produits Grano. service de nettoyage et d'entretien sur siteLa procédure de nettoyage chimique standard de Grano pour un échangeur de chaleur à plaques comporte six étapes, à suivre dans l'ordre suivant :
- Rinçage. Avant tout contact avec l'acide, rincez abondamment à l'eau claire afin d'éliminer les impuretés et le tartre. Ceci améliore le décapage et réduit la consommation d'acide.
- Chargez. Versez la solution de nettoyage dans l'équipement de nettoyage et pompez-la dans l'échangeur de chaleur.
- Décapage. Laisser tremper l'unité remplie d'acide statiquement pendant 2 heures, puis faire circuler l'acide dynamiquement pendant 3 à 4 heures, en alternant le sens de circulation toutes les 30 minutes. Après décapage, la solution ne peut être réutilisée que si son pH est toujours supérieur à 2 ; sinon, la diluer et la neutraliser avant de la rejeter.
- Lavage alcalin. Faire circuler un mélange mesuré d'hydroxyde de sodium (NaOH) et de phosphate trisodique (Na3PO4) dans de l'eau adoucie pour neutraliser l'acide résiduel et ainsi empêcher la corrosion des plaques.
- Lavage à l'eau. Rincer à l'eau douce pendant 30 minutes pour éliminer tous les résidus.
- Enregistrement et test de pression. Consignez la durée de chaque étape de l'intervention et effectuez un test de pression de l'unité avant sa remise en service ; la mise en service de l'unité n'est effective qu'après réussite du test.
Cette séquence n'est pas décorative. L'acide résiduel sur les plaques après le détartrage les endommage, c'est pourquoi l'étape alcaline est indispensable ; les changements de sens toutes les 30 minutes permettent à la solution d'agir sur chaque canal sans court-circuit. Concernant les joints, vérifiez leur compatibilité avec les produits de nettoyage avant l'utilisation de l'acide ; les notes de résistance chimique de chaque type de caoutchouc sont disponibles sur le site web. page accessoiresUne inspection préalable à la réutilisation fait partie intégrante du plan de nettoyage et n'est pas une simple formalité. La pratique courante inclut également les mesures de sécurité chimique de base : équipement de protection individuelle (EPI), ventilation et élimination des solutions usagées conformément à la réglementation locale.
Voici la procédure standard Grano pour le détartrage des unités à joints. Si les plaques sont en matériaux spéciaux ou si l'unité a un historique d'entretien particulier, vérifiez l'agent de nettoyage et sa concentration en fonction du matériau des plaques et du média avant toute intervention. La gamme standard pour unités amovibles est indiquée dans le manuel. Catalogue de produits Granoet le système de qualité des pièces est documenté sur le page à propos.
Ce que les données disent généralement à propos de la fréquence
Les exploitants qui utilisent ces deux indicateurs constatent généralement que leur intervalle de nettoyage réel n'est ni aussi court qu'ils le craignaient, ni aussi long que prévu. Les services exigeants (eaux dures non traitées, filtration des aliments et des boissons, circuits ouverts) peuvent atteindre le niveau recommandé plusieurs fois par an. Les services bien entretenus et peu sujets à l'encrassement peuvent fonctionner pendant plus d'un an entre deux nettoyages.
L'intervalle est une donnée de sortie, et non une donnée d'entrée du calendrier. De plus, le journal des tendances vous indique quelle unité ouvrir en premier lorsqu'une fenêtre d'arrêt partagée doit desservir plusieurs échangeurs : celle qui est en panne, et non celle dont la date d'arrêt est arrivée par hasard. Si votre unité ne dispose pas encore de données de référence, la première étape consiste à effectuer un nettoyage vérifié et à enregistrer une ligne, ou à en discuter. Contactez l'équipe Grano pour la configuration de base et un plan de nettoyage adapté à votre média.
Foire aux questions
Q1 : À quelle fréquence faut-il nettoyer un échangeur de chaleur à plaques ?
A1. Il n'existe pas d'intervalle universel. Surveillez la perte de charge et la température d'approche par rapport à une valeur de référence enregistrée pour un nettoyage en bon état, et procédez au nettoyage lorsque les tendances atteignent les seuils prévus. En pratique, les intervalles varient de plusieurs fois par an en cas d'utilisation intensive à plus d'un an en cas d'utilisation régulière.
Q2 : Quelle augmentation de la chute de pression est excessive ?
A2. En tant que règle de planification typique : effectuer une inspection à environ 20 à 30 % au-dessus du niveau de base propre au même débit ; programmer le nettoyage de l’échangeur de chaleur à plaques à environ 50 % ou à la limite hydraulique admissible des plaques, selon la première éventualité.
Q3 : Quelle est la température d'approche d'un échangeur de chaleur à plaques ?
A3. Dans un système à contre-courant, il s'agit de la différence de température entre la sortie chaude et la sortie froide. L'encrassement l'accentue : pour des conditions d'entrée identiques, la sortie chaude est plus chaude et la sortie froide plus froide que prévu.
Q4 : Un échangeur de chaleur à plaques peut-il être nettoyé sans être démonté ?
A4. Dans de nombreux services, oui : la procédure acide en six étapes décrite ci-dessus est un nettoyage chimique en circuit fermé qui ne nécessite pas de démontage. Le démontage avec inspection plaque par plaque reste toutefois la solution appropriée en cas de rupture soudaine de la tendance (suspicion de fissure sur une plaque ou de défaillance d’un joint) ou lorsque l’unité n’a pas atteint sa capacité cible de manière répétée.
Q5 : Comment puis-je enregistrer une valeur de référence pour une unité que je n’ai jamais nettoyée ?
A5. Procéder d'abord à un nettoyage et une vérification complets (inspection et test de pression), puis enregistrer les débits, les quatre températures, la perte de charge et l'approche dans les conditions normales de fonctionnement. Cette ligne constitue la valeur de référence ; sans nettoyage vérifié, il n'existe aucun point de comparaison pour l'évolution.
Points clés
- L'intervalle calendaire est une hypothèse ; la perte de charge et la température d'approche sont des mesures. Laissons les données définir l'intervalle de nettoyage.
- Enregistrez une base de référence propre après chaque nettoyage vérifié : débits, quatre températures, chute de pression côté propre, approche et fluides en service.
- Seuils typiques : surveiller une augmentation de la chute de pression d’environ 20 à 30 % ou une dérive d’approche mesurable ; programmer le nettoyage de l’échangeur de chaleur à plaques à une augmentation de la chute de pression d’environ 50 % ou à la limite hydraulique des plaques.
- L’encrassement s’attaque à deux choses à la fois — la résistance thermique et la surface du canal — c’est pourquoi deux indicateurs sont nécessaires et non un seul.
- Nettoyer en suivant la procédure en six étapes (rinçage, charge, décapage statique de 2 h + décapage dynamique de 3 à 4 h avec changements de direction de 30 minutes, lavage alcalin, lavage à l'eau de 0,5 h, enregistrement et test de pression), et confirmer la compatibilité du joint avant les cycles d'acide.