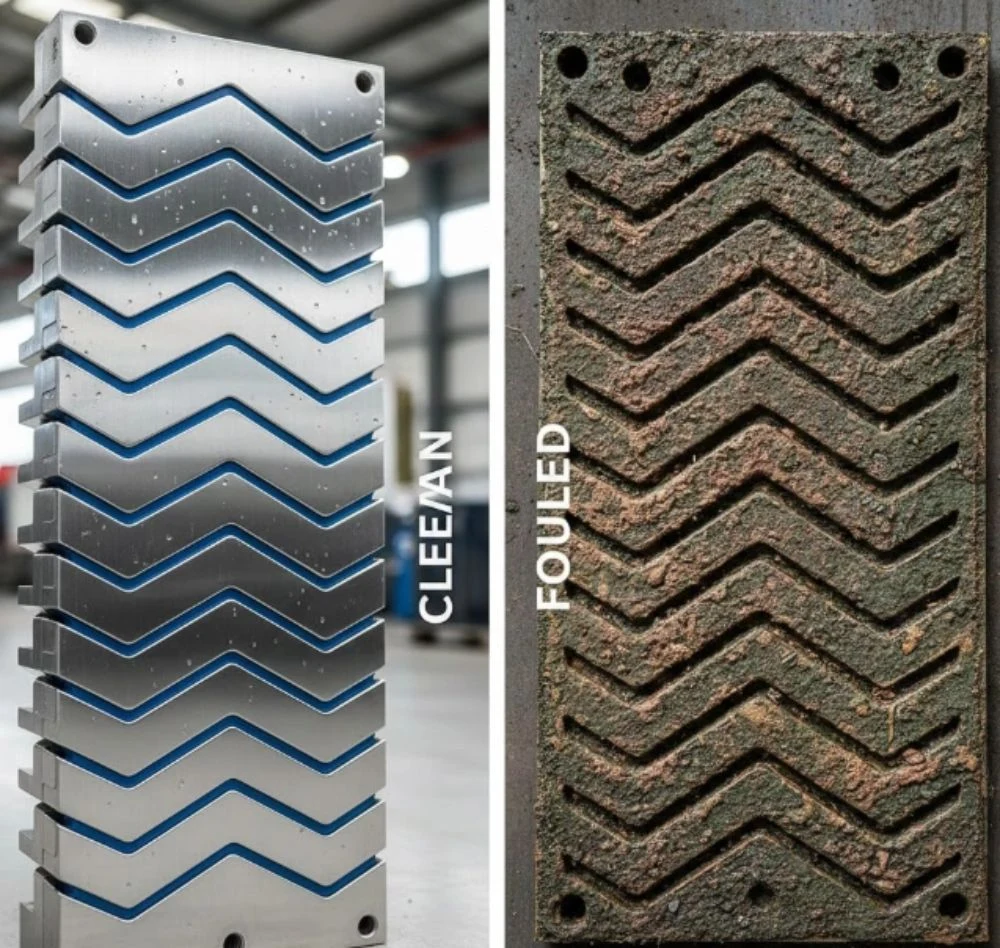
Die gängigste Antwort auf die Frage, wann ein Plattenwärmetauscher gereinigt werden sollte, ist ein festes Reinigungsintervall: alle drei Monate, alle sechs Monate, bei jeder Stillstandszeit. Ein solches Intervall ist zwar praktisch, aber eine Annahme, keine Messung. Es führt zu unnötigen Demontagearbeiten an noch sauberen Geräten und lässt stark verschmutzte Geräte weiter verschlechtern, bis der nächste Reinigungstermin ansteht. Dieser Artikel ersetzt das Kalenderintervall durch zwei Kennzahlen, die Ihre Bediener bereits erfassen können: den Druckabfall über das Gerät und die Annäherungstemperatur. Beide werden mit einem aufgezeichneten Referenzwert für einen sauberen Zustand verglichen, beide steigen mit zunehmender Verschmutzung langsam an und zeigen Ihnen gemeinsam, wann eine Reinigung des Plattenwärmetauschers tatsächlich erforderlich ist.
Die versteckten Kosten der Reinigung nach Kalender
Die kalendergesteuerte Reinigung von Plattenwärmetauschern verursacht zwei Kostenarten, die nicht im Arbeitsauftrag erscheinen. Die erste Kostenart entsteht bei intakten Geräten: Die Demontage führt zu wiederholter Belastung der Dichtungen, erhöht das Risiko von Kratzern an den Platten, birgt Fehlerquellen beim Zusammenbau und beansprucht ein Zeitfenster für Anlagenstillstände. Die zweite Kostenart ist unsichtbar: Ein tatsächlich verschmutzter Wärmetauscher läuft zwischen den geplanten Reinigungsintervallen weiter, wodurch Kapazität eingespart und Energie verbraucht wird, während sich an den Hotspots die Ablagerungen, die sich gebildet haben, weiter verstärken.
Ein geplantes Wartungsintervall hat seinen Sinn. Liegen keine Trenddaten vor, ist das Datum das einzige verfügbare Hilfsmittel. Die Lösung besteht nicht darin, die geplante Wartung aufzugeben, sondern die Daten entscheiden zu lassen, wann die Reinigung des Plattenwärmetauschers eine Ausfallzeit rechtfertigt. Genau das leisten die beiden unten aufgeführten Indikatoren.
Was Fouling mit einem Plattenpaket macht
Ablagerungen in abnehmbaren Plattenwärmetauschern entstehen durch das Medium und das Wasser. Bei hartem Wasser bilden sich durch Erhitzen harte Kalkablagerungen von Kalzium, Magnesium und Karbonat auf den Platten. Granos Wartungshandbuch beschreibt genau diesen Mechanismus: Bei unzureichender Wasseraufbereitung oder minderwertigem Enthärtungswasser zersetzen sich die im Wasser enthaltenen Kalzium-, Magnesium- und Karbonatpartikel nach dem Erhitzen und lagern sich an der Wärmeübertragungsfläche ab. Da Kalkablagerungen eine geringe Wärmeleitfähigkeit aufweisen, sinkt die Wärmeaustauscheffizienz und Wärmeenergie geht verloren.
- Kalkablagerungen durch hartes Wasser (Calciumcarbonat, Magnesiumhydroxid) – die klassischen Ablagerungen bei hartem Wasser.
- Korrosionsprodukte (Eisenoxide) entstehen dort, wo die Wasserchemie außer Kontrolle gerät.
- Organische Filme – Proteine, Fette und Polysaccharide in Lebensmitteln, Milchprodukten und Getränken.
- Partikel und Ablagerungen aus den Rohrleitungen, wo die Filter zu klein dimensioniert sind.
Ablagerungen verändern zwei messbare Größen gleichzeitig: Sie erhöhen den Wärmewiderstand zwischen den beiden Fluiden und verengen die Strömungskanäle. Die erste Veränderung zeigt sich in den Temperaturen, die zweite im Druckabfall. Daher sind zwei Indikatoren anstelle von einem erforderlich: Gleichmäßig gebildete Ablagerungen können die Annäherungstemperatur erhöhen, während der Druckabfall nahezu konstant bleibt. Partikelverstopfungen der Kanäle hingegen können den Druckabfall erhöhen, lange bevor sie die Temperaturen beeinflussen. Ein kalenderbasierter Reinigungsplan ist daher fehl am Platz. Die richtige Frage lautet: Wie weit hat sich die Anlage von ihrem ursprünglichen, sauberen Zustand entfernt? Deuten die Daten darauf hin, dass eine Reinigung des Plattenwärmetauschers erforderlich ist?
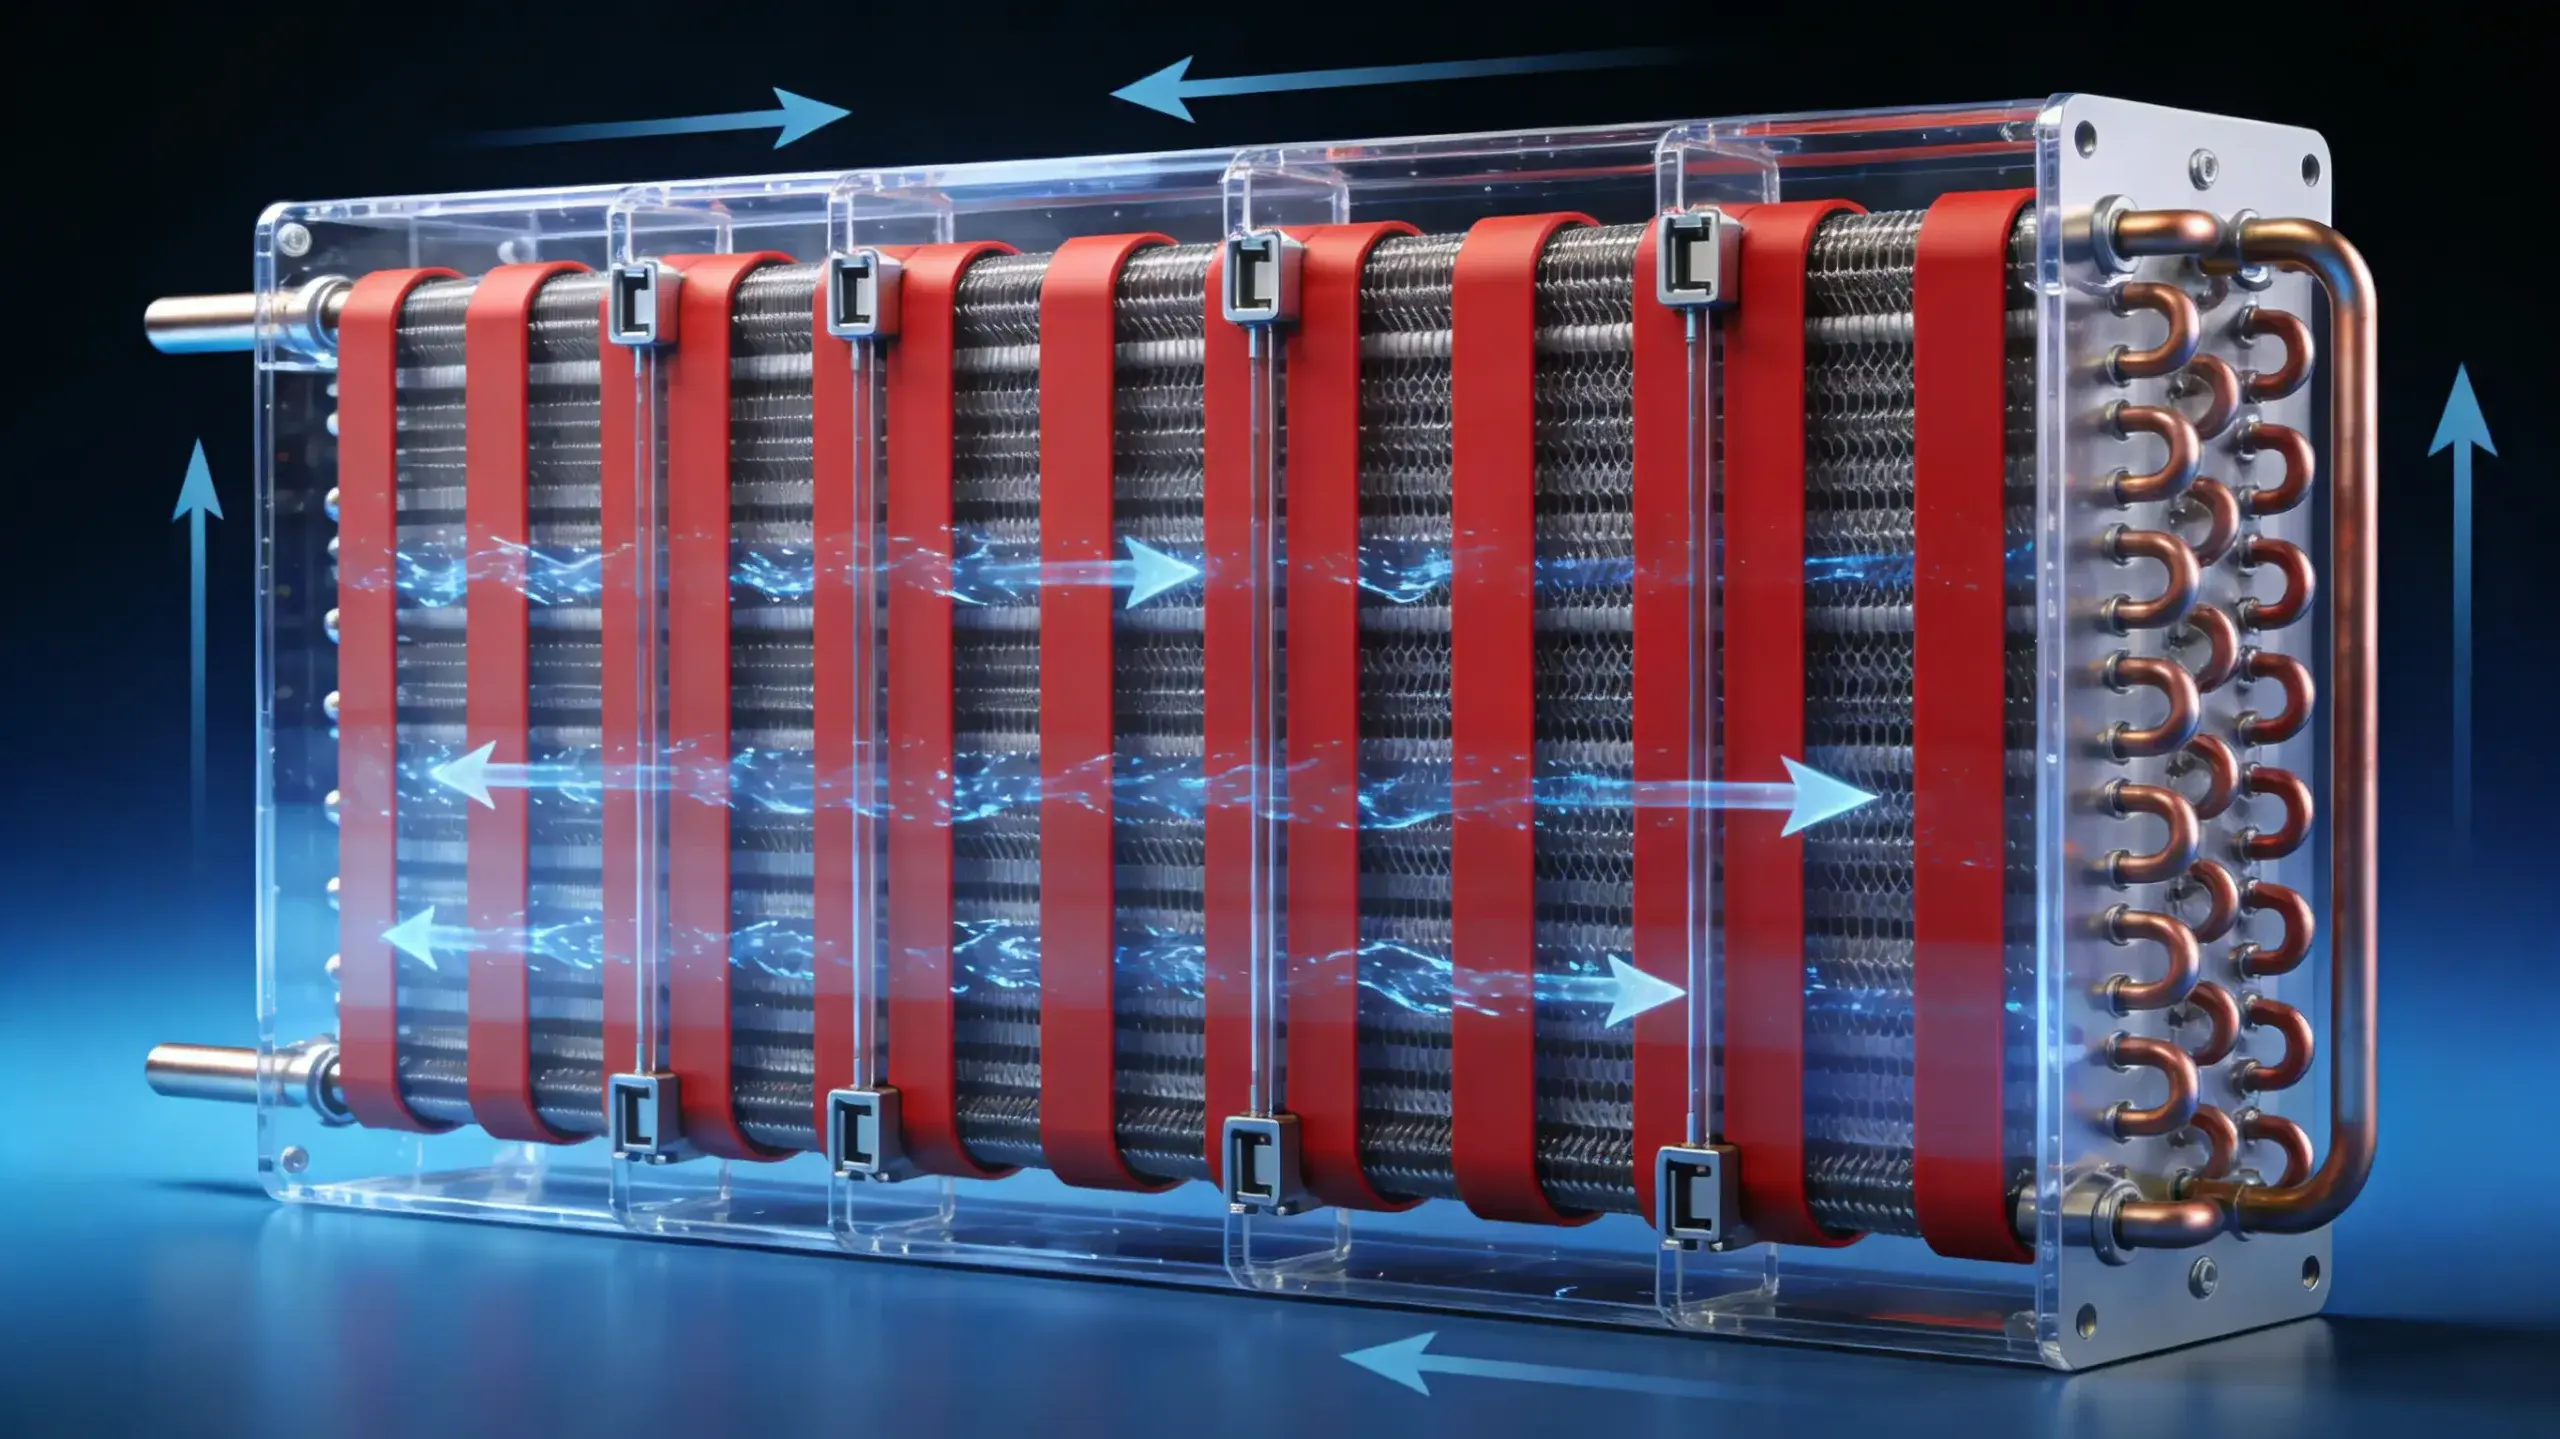
Indikator 1: Druckabfall über die Einheit
Der Druckabfall ist das hydraulische Kennzeichen von Verschmutzungen. Partikel, Ablagerungen und Schmutz verengen die gewellten Kanäle. Da die Kanäle eines Plattenfilters dünn und dicht gepackt sind, äußert sich die Kanalverengung in einem steigenden Differenzdruck bei konstantem Durchfluss. Messen Sie den Druckabfall auf der sauberen Seite bei dokumentiertem Durchfluss unmittelbar nach einer verifizierten Reinigung und verfolgen Sie dessen Entwicklung.
Drei Regeln sorgen für zuverlässige Messwerte. Messen Sie stets bei gleichem Durchfluss, da der Differenzdruck annähernd proportional zum Quadrat des Durchflusses ist – eine Durchflussänderung von 10 % kann wie eine Druckänderung von 20 % aussehen, ohne dass dies auf Ablagerungen zurückzuführen ist. Protokollieren oder normalisieren Sie Durchflussänderungen in der Trendaufzeichnung. Schließen Sie zunächst benachbarte Fehlerquellen aus: Ein verstopftes Sieb im Zulauf, ein teilweise geschlossenes Ventil oder ein ungenaues Manometer können fälschlicherweise einen verschmutzten Wärmetauscher vortäuschen.
Als übliche Planungsregel gilt: Ein Anstieg des Durchflusses um etwa 20–30 % über den Referenzwert bei gleichem Durchfluss sollte als Ausgangspunkt für Beobachtung und Untersuchung dienen. Bei etwa 50 % – oder der zulässigen hydraulischen Grenze der Platten, je nachdem, welcher Wert zuerst erreicht wird – sollte die Reinigung des Plattenwärmetauschers geplant werden. Ihre eigenen Daten werden diese Werte präzisieren. Der Referenzwert dient dazu, eine allgemeine Faustregel durch die Gegebenheiten Ihrer Anlage zu ersetzen.
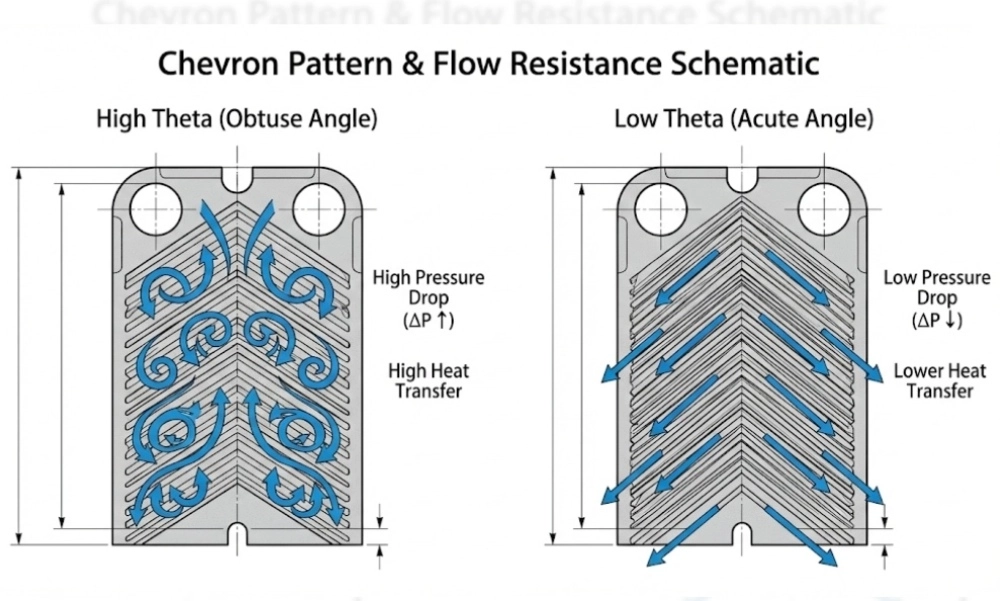
Indikator Zwei: Annäherungstemperatur
In einem Gegenstrom-Plattenwärmetauscher liegen die Austrittstemperaturen der warmen und kalten Seite am nächsten beieinander; die Differenz zwischen ihnen ist die Annäherungstemperatur. Sie ist der empfindlichste Temperaturindikator für Ablagerungen, da ein sauberer Gegenstromwärmetauscher so konstruiert ist, dass diese Differenz gering bleibt, und jeder zusätzliche Wärmewiderstand die beiden Austrittstemperaturen voneinander entfernt.
Ablagerungen erhöhen den Widerstand in Reihe mit der Plattenoberfläche. Bei gleichen Einlasstemperaturen und -strömen ist das Ergebnis vorhersehbar: Der Auslass auf der Heißseite ist heißer als geplant, da die Wärmeübertragung nicht stattfand, und der Auslass auf der Kaltseite ist kälter. Die Annäherung vergrößert sich. Erfassen Sie die Annäherung bei denselben vier Temperaturen und Strömen wie im Ausgangszustand und verfolgen Sie deren Entwicklung analog zur Entwicklung des Druckabfalls.
Zwei Anmerkungen zur Messung. Erstens: Das Signal driftet stetig über die Messgenauigkeit hinaus – einige Kelvin am relevanten Auslass, konsistent bei wiederholten Messungen – und nicht nur auf einen einzelnen Messwert, da Prozessänderungen (Schwankungen der Einlasstemperatur, Durchflussänderungen) auch die Annäherung beeinflussen. Zweitens: Protokollieren Sie den Wirkungsgrad bzw. die Wärmeleistung in Prozent des Auslegungswerts zusammen mit der Annäherung; bewegen sich beide in dieselbe Richtung, ist Ablagerungsbildung die gemeinsame Ursache und nicht der Prozess selbst.
Erstellen Sie die Ausgangsbasis und legen Sie Ihre Schwellenwerte fest.
Die Methode funktioniert nur, wenn „sauber“ definiert und dokumentiert wird. Nach einer tatsächlich verifizierten Reinigung – Plattenprüfung, Durchführung des unten beschriebenen sechsstufigen Verfahrens, bestandener Drucktest – wird eine Zeile protokolliert: Datum, Durchfluss, vier Temperaturen, Druckabfall auf der Reinraumseite, Annäherung und das verwendete Medium. Diese Zeile dient als Ausgangswert; jeder nachfolgende Messwert stellt eine Abweichung davon dar.
- Halten Sie das Trendprotokoll einfach – eine Zeile pro Überprüfung genügt für den Anfang.
- Legen Sie zwei Aktionsschwellen fest: eine Überwachungsschwelle (z. B. +20–30 % Druckabfall oder Annäherungsabweichung über den Instrumentenfehler hinaus) und eine Zeitplanschwelle (z. B. +50 % Druckabfall oder Verfehlen des Kapazitätsziels).
- Wenn zwei ähnliche Einheiten parallel laufen, vergleicht man sie direkt – der A/B-Vergleich beseitigt die meisten prozessseitigen Zweifel.
- Vermerken Sie jede Prozessänderung (neue Medien, Anpassung der Wasseraufbereitung, neues Sieb) im Protokoll, damit ein Bruch im Trend zugeordnet werden kann.
Die sich daraus ergebenden Intervalle variieren stark von Pflanze zu Pflanze – und genau das ist der Punkt. Ein Kalenderwert ist eine einmalige Schätzung; die Basismessung ist eine Messung, die bei jedem Öffnen der Einheit wiederholt wird.
Wenn die Daten „sauber“ anzeigen: Das sechsstufige Säureverfahren
Wenn die Reinigung von Plattenwärmetauschern ansteht, sollten Sie die Arbeit fachgerecht erledigen – entweder selbst oder mit Grano's. Vor-Ort-Reinigungs- und WartungsserviceGranos Standardverfahren zur chemischen Reinigung von Plattenwärmetauschern umfasst sechs Schritte, und die Disziplin liegt in der Reihenfolge:
- Spülen. Bevor Säure mit dem Gerät in Berührung kommt, spülen Sie es mit klarem Wasser durch, um losen Schmutz und Ablagerungen zu entfernen. Dies verbessert das Beizergebnis und reduziert den Säureverbrauch.
- Laden Sie die Reinigungslösung auf. Gießen Sie die Reinigungslösung in das Reinigungsgerät und pumpen Sie sie in den Wärmetauscher.
- Beizen. Die mit Säure gefüllte Einheit 2 Stunden statisch einweichen lassen, anschließend 3 bis 4 Stunden dynamisch zirkulieren lassen, wobei die Durchflussrichtung alle 30 Minuten gewechselt wird. Nach dem Beizen kann die Lösung nur wiederverwendet werden, wenn ihr pH-Wert noch über 2 liegt; andernfalls muss sie vor der Entsorgung verdünnt und neutralisiert werden.
- Alkalische Reinigung. Eine abgemessene Mischung aus Natriumhydroxid (NaOH) und Trinatriumphosphat (Na3PO4) in enthärtetem Wasser zirkulieren lassen, um Restsäure zu neutralisieren und so die Korrosion der Platten zu stoppen.
- Mit Wasser waschen. Anschließend 0,5 Stunden lang mit sauberem, enthärtetem Wasser nachspülen, um alle Rückstände zu entfernen.
- Protokollieren und Druckprüfung durchführen. Protokollieren Sie die Zeit jedes Arbeitsschritts und führen Sie eine Druckprüfung des Geräts durch, bevor es wieder in Betrieb genommen wird – die Inbetriebnahme erfolgt erst nach bestandener Prüfung.
Die Reihenfolge ist nicht nur Dekoration. Säurereste auf den Platten nach der Entkalkung schädigen diese, weshalb der alkalische Schritt unerlässlich ist. Die 30-minütigen Richtungswechsel gewährleisten, dass die Reinigungslösung in jedem Kanal wirkt und keine Kurzschlüsse entstehen. Prüfen Sie vor der Säurebehandlung, ob die verwendeten Dichtungen mit der Reinigungschemikalie kompatibel sind – die Hinweise zur Chemikalienbeständigkeit der einzelnen Gummisorten finden Sie auf der Website. ZubehörseiteEine erneute Vorabprüfung ist fester Bestandteil des Reinigungsplans und keine nachträgliche Überlegung. Üblicherweise werden zusätzlich die üblichen Sicherheitsvorkehrungen für Chemikalien getroffen: persönliche Schutzausrüstung, Belüftung und Entsorgung der verbrauchten Lösung gemäß den örtlichen Vorschriften.
Dies ist das Standardverfahren von Grano zur Entkalkung von abgedichteten Anlagen. Bei Platten aus Spezialmaterialien oder Anlagen mit ungewöhnlicher Betriebshistorie prüfen Sie bitte vor der Planung der Arbeiten das Reinigungsmittel und dessen Konzentration in Bezug auf das Plattenmaterial und das Filtermaterial. Das Standardsortiment an abnehmbaren Reinigungsmitteln ist in der Produktbeschreibung aufgeführt. Grano-Produktkatalogund das Qualitätssicherungssystem, das den Teilen zugrunde liegt, ist dokumentiert auf der Über uns-Seite.
Was die Daten üblicherweise über die Häufigkeit aussagen
Betreiber, die diese beiden Indikatoren nutzen, stellen in der Regel fest, dass ihr tatsächliches Reinigungsintervall weder so kurz ist wie befürchtet noch so lang wie im Kalender angenommen. Bei intensiver Nutzung – beispielsweise durch unbehandeltes hartes Wasser, Lebensmittel und Getränke oder offene Kreisläufe – kann der empfohlene Reinigungsintervall mehrmals jährlich erreicht werden. Bei optimaler Wasseraufbereitung und geringem Verschmutzungsgrad kann die Reinigungsintervalle über ein Jahr betragen.
Das Intervall ist ein Ergebnis der Daten, keine Eingabe für den Kalender. Ein weiterer Vorteil: Das Trendprotokoll zeigt Ihnen an, welche Einheit zuerst geöffnet werden muss, wenn ein gemeinsames Abschaltfenster mehrere Wärmetauscher bedienen soll: die verschmutzte, nicht die, deren Datum zufällig erreicht ist. Falls für Ihre Einheit noch keine Basislinie vorliegt, besteht der erste Schritt aus einer verifizierten Reinigung und einer aufgezeichneten Zeile – oder einem Gespräch. Kontaktieren Sie das Grano-Team für die Basiseinrichtung und einen auf Ihre Medien abgestimmten Reinigungsplan.
Häufig gestellte Fragen
Frage 1: Wie oft sollte ein Plattenwärmetauscher gereinigt werden?
A1. Es gibt kein allgemeingültiges Reinigungsintervall. Überprüfen Sie den Druckabfall und die Annäherungstemperatur im Vergleich zu einem aufgezeichneten Referenzwert für saubere Anlagen und reinigen Sie die Anlage, sobald die Werte die in Ihrem Reinigungsplan festgelegten Schwellenwerte erreichen. In der Praxis variieren die Intervalle von mehrmals jährlich bei intensiver Nutzung bis hin zu mehr als jährlich bei optimaler Anlagenpflege.
Frage 2: Ab wann ist ein Druckabfall zu hoch?
A2. Als typische Planungsregel gilt: Untersuchungen sollten bei einem Durchfluss von etwa 20–30 % über dem Ausgangswert für sauberes Material durchgeführt werden; die Reinigung des Plattenwärmetauschers sollte bei einem Durchfluss von etwa 50 % oder bei Erreichen der zulässigen hydraulischen Grenze der Platten erfolgen, je nachdem, welcher Wert zuerst erreicht wird.
Frage 3: Was ist die Annäherungstemperatur eines Plattenwärmetauschers?
A3. Bei einer Gegenstromanlage entspricht dies der Temperaturdifferenz zwischen dem Auslass der Warmseite und dem Auslass der Kaltseite. Ablagerungen vergrößern diese Differenz: Bei gleichen Einlassbedingungen ist der Auslass der Warmseite heißer und der Auslass der Kaltseite kälter als im Auslegungszustand.
Frage 4: Kann ein Plattenwärmetauscher gereinigt werden, ohne ihn auseinanderzunehmen?
A4. In vielen Anwendungsbereichen ja: Das oben beschriebene sechsstufige Säurereinigungsverfahren ist eine geschlossene chemische Reinigung, die keine Demontage erfordert. Eine Demontage mit Plattenprüfung ist jedoch weiterhin ratsam, wenn der Trend plötzlich abbricht (z. B. bei Verdacht auf einen Plattenriss oder Dichtungsausfall) oder wenn die Anlage wiederholt ihre Zielkapazität verfehlt hat.
Frage 5: Wie erfasse ich einen Ausgangswert für eine Wohnung, die ich noch nie gereinigt habe?
A5. Führen Sie zunächst eine vollständige Reinigung und Verifizierung durch – inklusive Inspektion und Druckprüfung – und protokollieren Sie anschließend Durchfluss, vier Temperaturen, Druckabfall und Annäherungsdruck unter normalen Betriebsbedingungen. Diese Zeile dient als Ausgangswert; ohne eine verifizierte Reinigung fehlt der Referenzpunkt für die Trendanalyse.
Wichtigste Punkte
- Ein Kalenderintervall ist eine Annahme; Druckabfall und Annäherungstemperatur sind Messwerte. Das Reinigungsintervall wird anhand der Daten bestimmt.
- Nach jeder verifizierten Reinigung wird eine saubere Ausgangsbasislinie erfasst: Durchflussmengen, vier Temperaturen, Druckabfall auf der Reinseite, Annäherung und das verwendete Medium.
- Typische Schwellenwerte: Überwachung bei einem Druckabfallanstieg von etwa 20–30 % oder messbarer Annäherungsdrift; Reinigung des Plattenwärmetauschers bei einem Druckabfallanstieg von etwa 50 % oder Erreichen der hydraulischen Grenze der Platten einplanen.
- Ablagerungen beeinträchtigen zwei Dinge gleichzeitig – den Wärmewiderstand und die Kanalfläche – weshalb zwei Indikatoren benötigt werden, nicht nur einer.
- Reinigen Sie die Teile gemäß dem sechsstufigen Verfahren (Spülen, Beladen, 2 h statisches + 3–4 h dynamisches Beizen mit 30-minütigen Richtungswechseln, alkalisches Waschen, 0,5 h Wasserwaschen, Protokollierung und Druckprüfung) und überprüfen Sie die Dichtungskompatibilität vor den Säurebehandlungen.