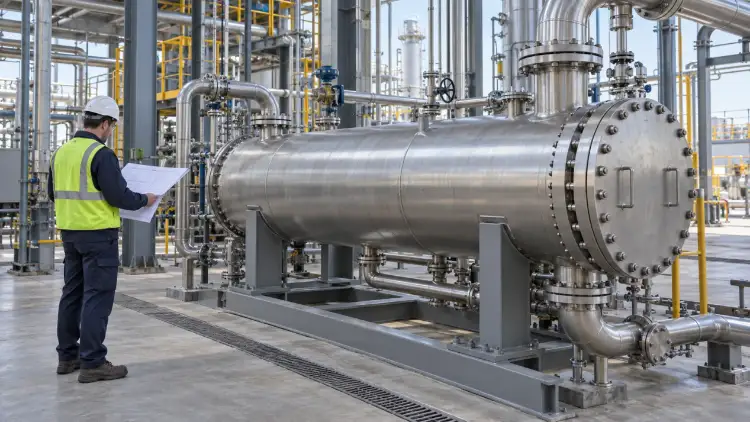
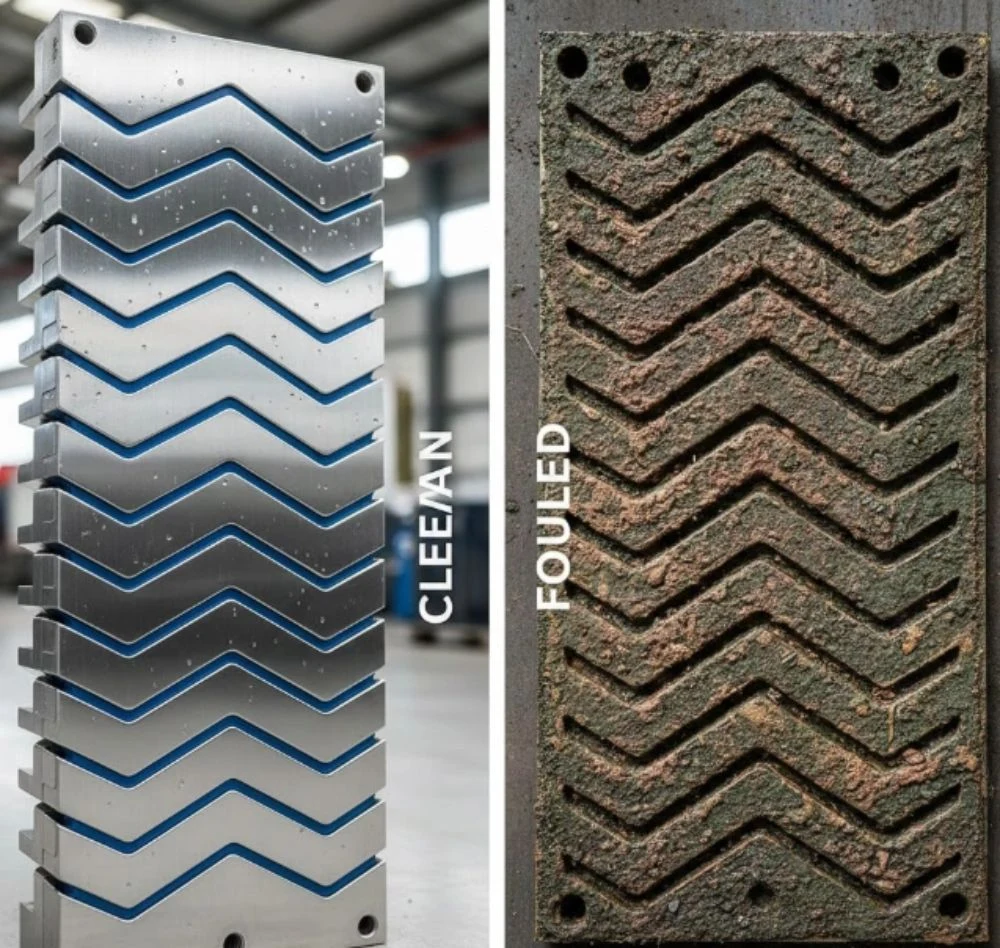
प्लेट हीट एक्सचेंजर की सफाई कब करनी चाहिए, इस सवाल का सबसे आम जवाब एक निश्चित अंतराल है: हर तीन महीने में, हर छह महीने में, या हर शटडाउन के दौरान। अंतराल सुविधाजनक तो है, लेकिन यह एक अनुमान है, माप नहीं। इससे साफ इकाइयों को अनावश्यक रूप से खोलना पड़ता है, और वास्तव में गंदी हो चुकी इकाइयां अगले समय तक खराब होती रहती हैं। यह लेख इस समय-सीमा को दो संख्याओं से बदल देता है जिन्हें आपके ऑपरेटर आसानी से माप सकते हैं: इकाई के आर-पार दबाव में गिरावट और पहुंच तापमान। दोनों को एक रिकॉर्ड किए गए साफ आधार के मुकाबले मापा जाता है, गंदगी बढ़ने के साथ दोनों में धीरे-धीरे बदलाव आता है, और ये दोनों मिलकर आपको बताते हैं कि प्लेट हीट एक्सचेंजर की सफाई वास्तव में कब आवश्यक है।
कैलेंडर पर सफाई करने की छिपी हुई लागत
कैलेंडर-आधारित प्लेट हीट एक्सचेंजर की सफाई में दो लागतें आती हैं जो वर्क ऑर्डर में कभी दिखाई नहीं देतीं। पहली लागत स्वस्थ इकाइयों पर खर्च होती है: डिसअसेंबली के दौरान गैस्केट बार-बार हाथ-पैरों से गुजरते हैं, प्लेटों पर खरोंच लगने की संभावना बढ़ जाती है, रीअसेंबली में त्रुटि की गुंजाइश बन जाती है, और प्लांट के उस शटडाउन समय का उपयोग हो जाता है जिसका फायदा उठाया जा सकता था। दूसरी लागत अदृश्य है: वास्तव में गंदी इकाई अपने निर्धारित स्लॉट के बीच लगातार चलती रहती है, चुपचाप क्षमता खोती रहती है और ऊर्जा की बर्बादी करती है, जबकि गर्म स्थान उसी गंदगी को बढ़ाते रहते हैं जो जमा हुई थी।
निर्धारित अंतराल का एक विशेष कारण होता है। जहाँ कोई ट्रेंड डेटा उपलब्ध नहीं होता, वहाँ तिथि ही एकमात्र साधन होती है। इसका समाधान नियोजित रखरखाव को छोड़ना नहीं है; बल्कि डेटा को यह तय करने देना है कि प्लेट हीट एक्सचेंजर की सफाई के लिए डाउनटाइम कब आवश्यक है। नीचे दिए गए दो संकेतक यही कार्य करते हैं।
प्लेट पैक पर गंदगी का क्या प्रभाव पड़ता है
डिटैचेबल प्लेट हीट एक्सचेंजर में गंदगी मीडिया और पानी दोनों से उत्पन्न होती है। कठोर जल के उपयोग में, गर्म कैल्शियम, मैग्नीशियम और कार्बोनेट के अवक्षेप प्लेटों पर कठोर परत बना देते हैं। ग्रानो की रखरखाव संबंधी जानकारी में इस प्रक्रिया का सटीक वर्णन किया गया है: जहां जल उपचार अपर्याप्त हो या मृदुकृत जल निम्न गुणवत्ता का हो, वहां पानी में मौजूद कैल्शियम, मैग्नीशियम और कार्बोनेट गर्म होने के बाद विघटित होकर ऊष्मा स्थानांतरण सतह पर चिपक जाते हैं; परत की तापीय चालकता कम होती है, जिससे ऊष्मा विनिमय दक्षता घट जाती है और ऊष्मा ऊर्जा व्यर्थ हो जाती है।
- कठोर जल का जमाव (कैल्शियम कार्बोनेट, मैग्नीशियम हाइड्रॉक्साइड) - कठोर जल सेवा में होने वाली गंदगी का एक विशिष्ट उदाहरण।
- जहां जल की रासायनिक संरचना नियंत्रण से बाहर होती है, वहां संक्षारण उत्पाद (लौह ऑक्साइड) उत्पन्न होते हैं।
- ऑर्गेनिक फिल्म्स — खाद्य, डेयरी और पेय पदार्थों में पाए जाने वाले प्रोटीन, वसा और पॉलीसेकेराइड।
- जहां छलनी का आकार छोटा होता है, वहां पाइपलाइन से निकलने वाले कण और मलबा।
गंदगी जमने से एक साथ दो मापने योग्य परिवर्तन होते हैं: यह दो तरल पदार्थों के बीच ऊष्मीय प्रतिरोध को बढ़ा देता है और प्रवाह चैनलों को संकरा कर देता है। पहला परिवर्तन तापमान में दिखाई देता है; दूसरा दबाव में गिरावट में। इसीलिए एक के बजाय दो संकेतकों की आवश्यकता होती है: समान रूप से जमा होने वाली परत दबाव में गिरावट को लगभग स्थिर रखते हुए तापमान में अंतर को बढ़ा सकती है, और चैनलों में कणों के जमाव से तापमान तक पहुँचने से बहुत पहले ही दबाव में गिरावट आ सकती है। इसलिए, कैलेंडर-आधारित सफाई कार्यक्रम एक गलत प्रश्न है। सही प्रश्न यह है: यह इकाई अपनी स्वच्छ आधारभूत स्थिति से कितनी दूर चली गई है? क्या इसके डेटा से पता चलता है कि प्लेट हीट एक्सचेंजर की सफाई का समय आ गया है?
संकेतक एक: इकाई के आर-पार दबाव में गिरावट
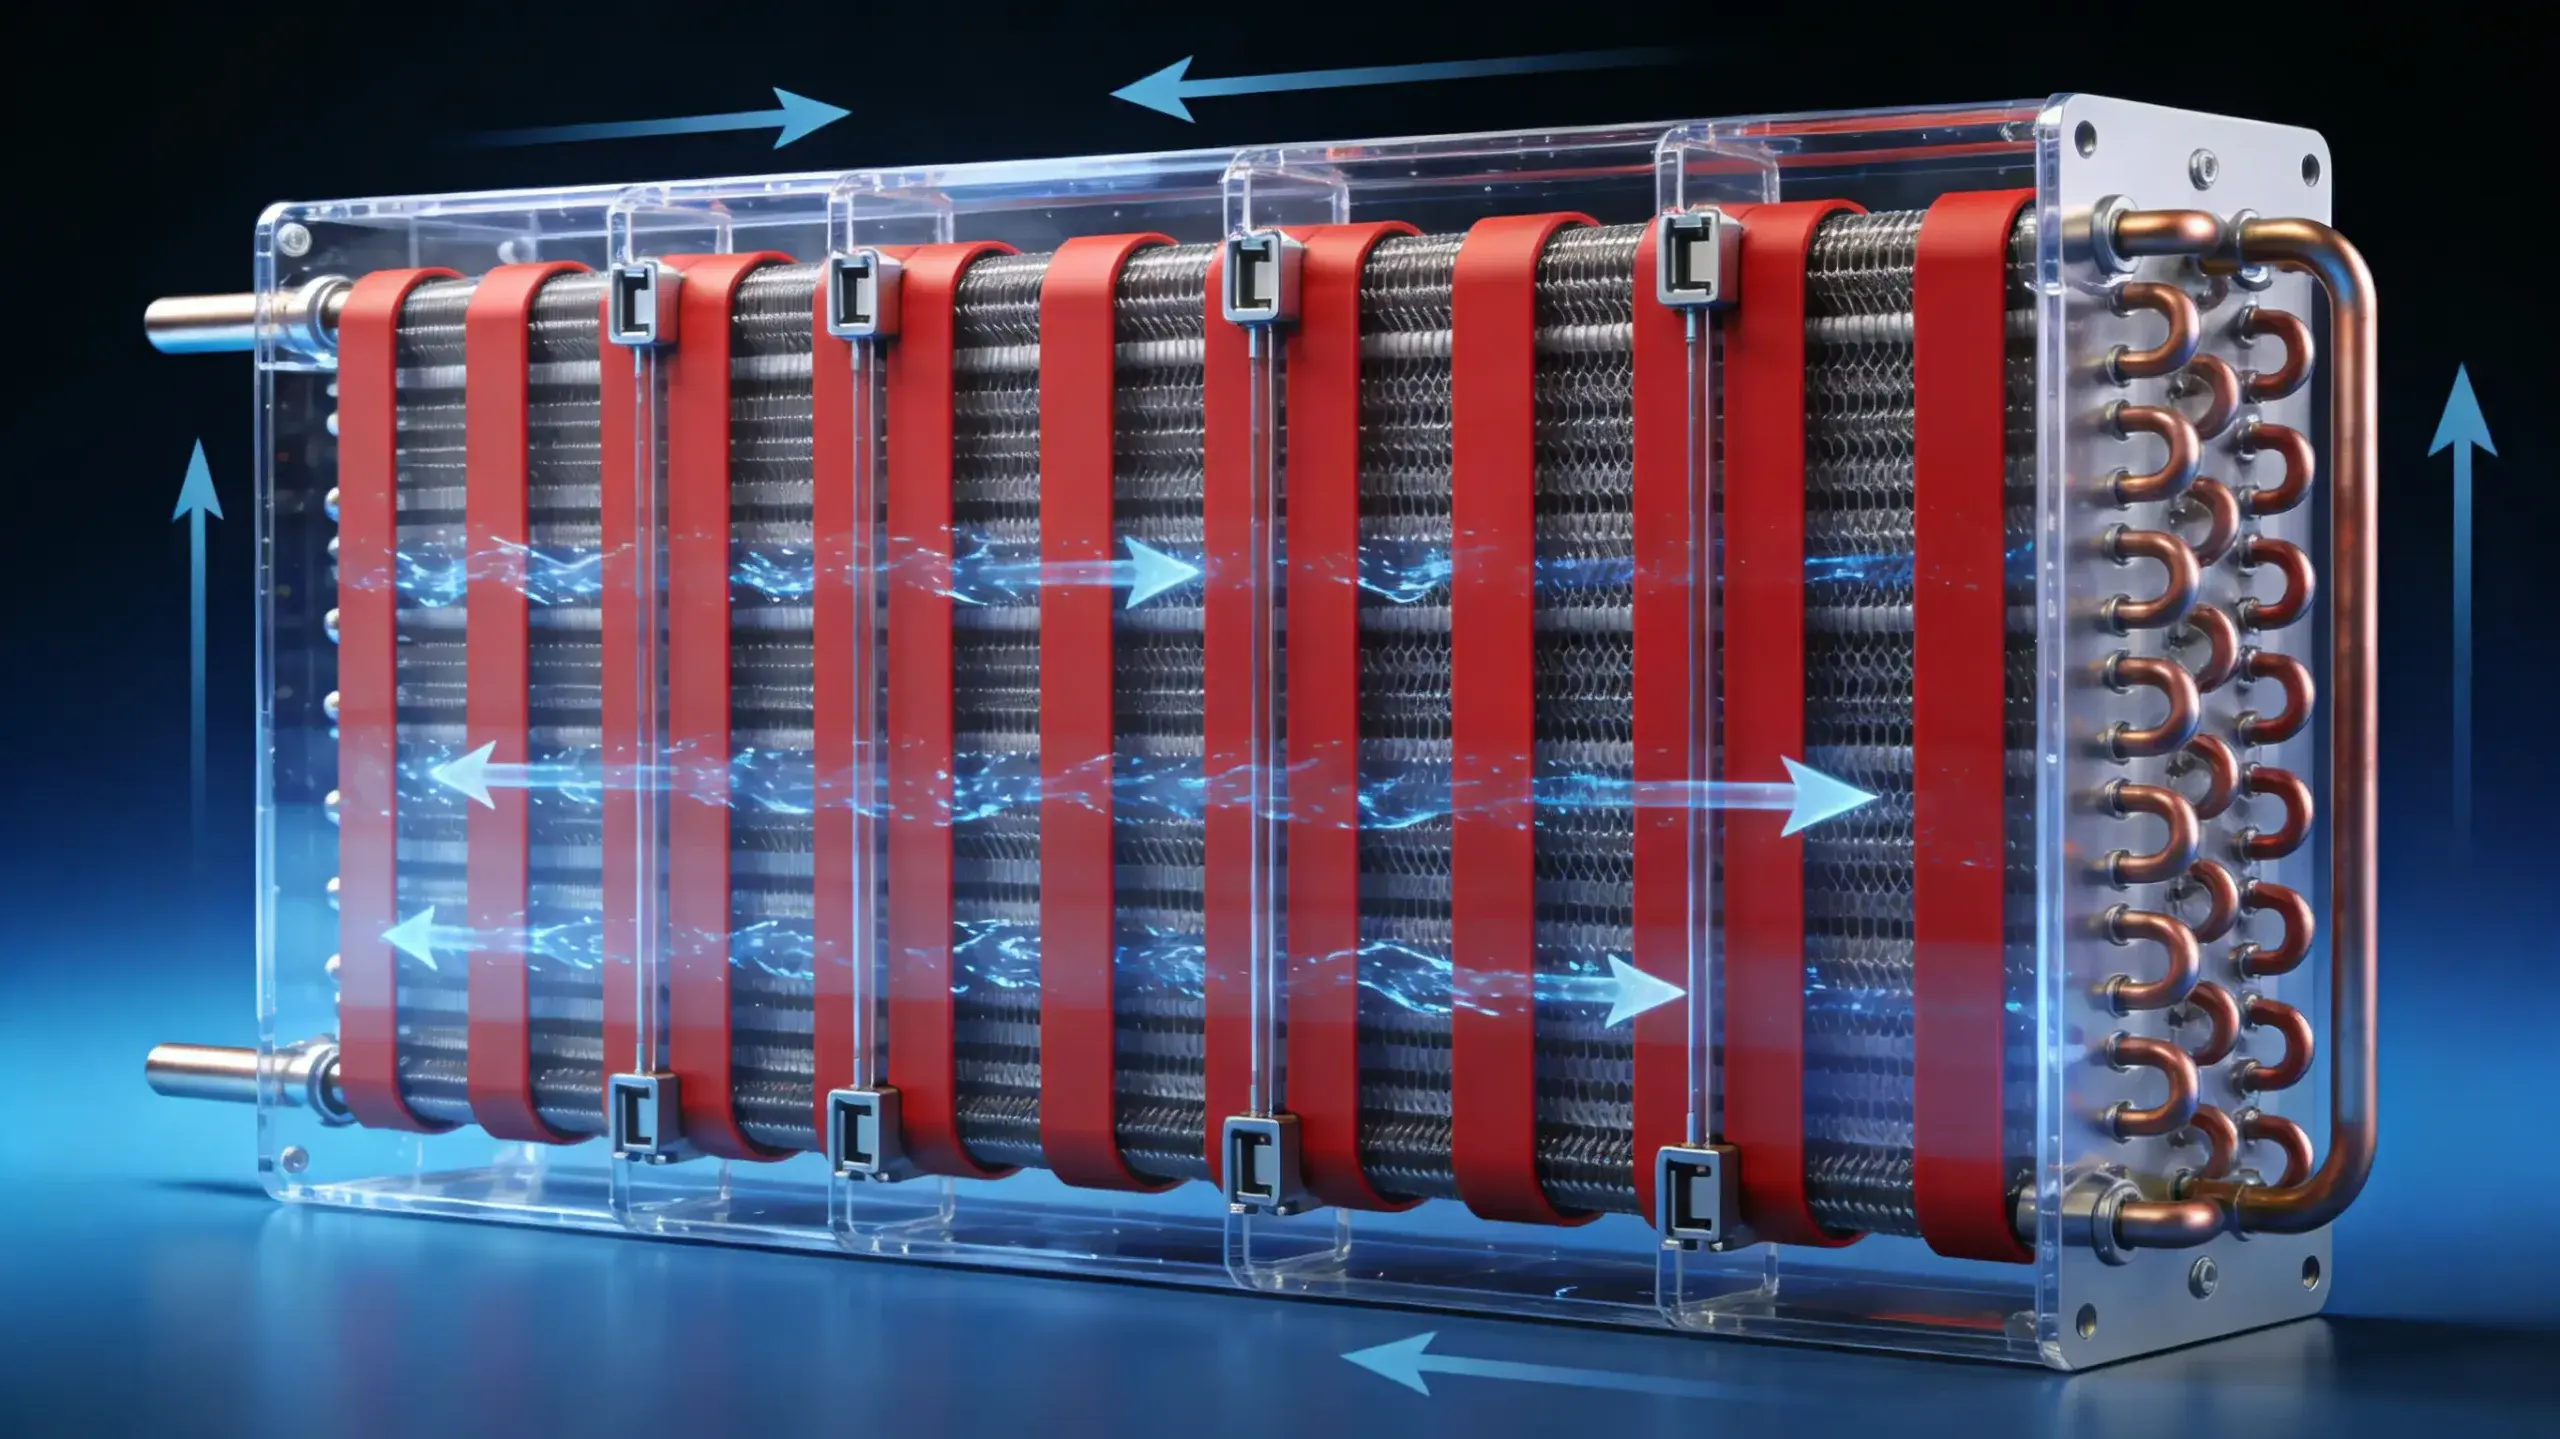
दबाव में कमी, प्रदूषण का हाइड्रोलिक संकेत है। कण, पपड़ी और मलबा नालीदार चैनलों को संकरा कर देते हैं, और क्योंकि प्लेट पैक के चैनल पतले और घनी तरह से पैक होते हैं, इसलिए चैनल में रुकावट स्थिर प्रवाह पर बढ़ते अंतर दबाव के रूप में दिखाई देती है। सत्यापित सफाई के तुरंत बाद, दस्तावेजित प्रवाह पर स्वच्छ पक्ष के दबाव में कमी को रिकॉर्ड करें और वहां से इसका रुझान देखें।
तीन नियम संकेतक को सटीक बनाए रखते हैं। हर बार एक ही प्रवाह पर मापें, क्योंकि दबाव का अंतर लगभग प्रवाह के वर्ग के समानुपाती होता है - प्रवाह में 10% परिवर्तन दबाव में 20% परिवर्तन जैसा दिख सकता है, जिसका प्रदूषण से कोई लेना-देना नहीं होता। प्रवाह परिवर्तनों को ट्रेंड रिकॉर्ड में दर्ज करें या सामान्यीकृत करें। और सबसे पहले आस-पास के कारकों की जांच करें: ऊपर की ओर एक बंद स्ट्रेनर, आंशिक रूप से बंद वाल्व या एक अस्थिर गेज, ये सभी गंदे एक्सचेंजर का भ्रम पैदा कर सकते हैं।
सामान्य नियोजन नियम के अनुसार, समान प्रवाह पर स्वच्छ आधार रेखा से लगभग 20-30% की वृद्धि को निगरानी और जांच शुरू करने का बिंदु मानें; लगभग 50% वृद्धि या प्लेटों की स्वीकार्य हाइड्रोलिक सीमा, जो भी पहले आए, उसे प्लेट हीट एक्सचेंजर की सफाई का समय निर्धारित करने का बिंदु मानें। आपके अपने डेटा से ये आंकड़े और सटीक हो जाएंगे। आधार रेखा इसलिए निर्धारित की गई है ताकि आप किसी सामान्य नियम को अपने संयंत्र की वास्तविक स्थिति से बदल सकें।
संकेतक दो: पहुँच तापमान
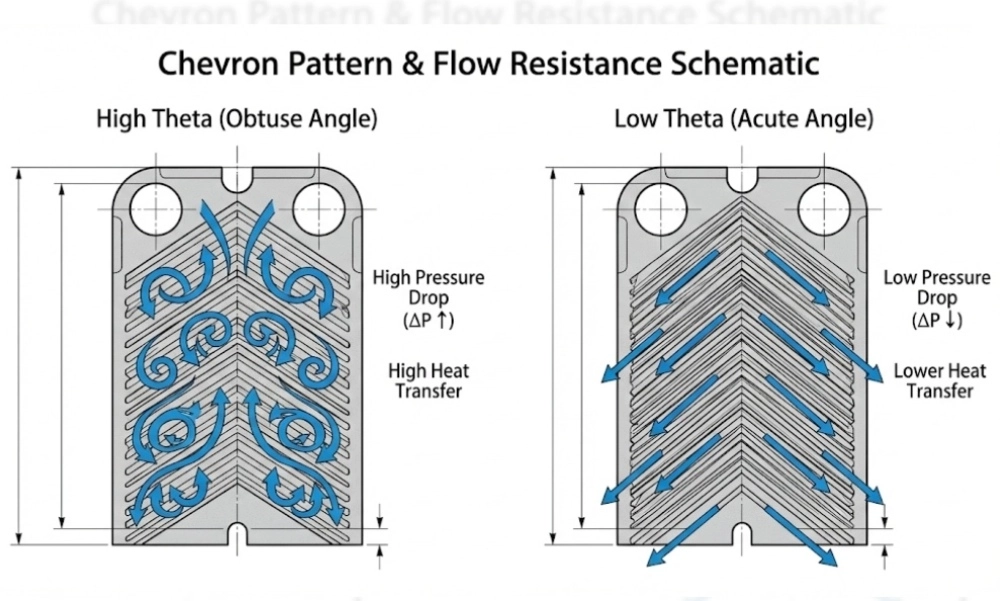
काउंटरफ्लो प्लेट हीट एक्सचेंजर में, गर्म और ठंडे सिरे के आउटलेट यूनिट से एक-दूसरे के सबसे करीब निकलते हैं; इन दोनों के बीच का अंतर ही एप्रोच तापमान कहलाता है। यह तापमान, गंदगी जमा होने का सबसे संवेदनशील संकेतक है, क्योंकि एक साफ काउंटरफ्लो यूनिट को इस अंतर को कम रखने के लिए डिज़ाइन किया जाता है, और किसी भी अतिरिक्त तापीय प्रतिरोध के कारण दोनों आउटलेट के तापमान में अंतर आ जाता है।
प्लेट की सतह पर गंदगी जमने से प्रतिरोध बढ़ जाता है। समान इनलेट तापमान और प्रवाह के लिए, परिणाम अनुमानित होता है: गर्म सतह का निकास डिज़ाइन से अधिक गर्म निकलता है, क्योंकि जो ऊष्मा स्थानांतरित होनी चाहिए थी वह नहीं हुई, और ठंडी सतह का निकास ठंडा निकलता है। अंतर बढ़ जाता है। आधार रेखा के समान चार तापमानों और प्रवाहों पर अंतर को रिकॉर्ड करें, और दबाव में गिरावट के समान ही इसका रुझान देखें।
दो महत्वपूर्ण बातें। पहली, संकेत आपके माप त्रुटि से परे एक स्थिर विचलन है - संबंधित आउटलेट पर कुछ केल्विन का, जो बार-बार लिए गए मापों में स्थिर रहता है - यह कोई एक माप नहीं है, क्योंकि प्रक्रिया में परिवर्तन (इनलेट तापमान में उतार-चढ़ाव, प्रवाह में बदलाव) भी दृष्टिकोण को प्रभावित करते हैं। दूसरी, डिज़ाइन के प्रतिशत के रूप में प्रभावशीलता या ऊष्मा उपयोग को दृष्टिकोण के साथ-साथ दर्ज करें; जब दोनों एक ही दिशा में बढ़ते हैं, तो प्रक्रिया के बजाय फ़ाउलिंग इसका सामान्य कारण है।
आधारभूत स्तर बनाएं और अपनी सीमाएं निर्धारित करें
यह विधि तभी कारगर है जब "सफाई" को परिभाषित और रिकॉर्ड किया गया हो। सफाई की पुष्टि होने के बाद (प्लेटों का निरीक्षण, नीचे दी गई छह-चरणीय प्रक्रिया का पालन, और प्रेशर टेस्ट में सफलता) एक पंक्ति लॉग करें: तिथि, प्रवाह, चार तापमान, क्लीन-साइड प्रेशर ड्रॉप, अप्रोच और उपयोग में आने वाला मीडिया। यह पंक्ति बेसलाइन है; इसके बाद की प्रत्येक रीडिंग इसके सापेक्ष डेल्टा है।
- ट्रेंड लॉग को सरल रखें — शुरुआत में प्रत्येक सत्यापन के लिए एक पंक्ति ही पर्याप्त है।
- दो एक्शन लेवल सेट करें: एक वॉच लेवल (उदाहरण के लिए, +20-30% प्रेशर ड्रॉप या इंस्ट्रूमेंट एरर से परे अप्रोच ड्रिफ्ट) और एक शेड्यूल लेवल (उदाहरण के लिए, +50% प्रेशर ड्रॉप या क्षमता लक्ष्य का चूक जाना)।
- जहां दो समान इकाइयां समानांतर रूप से चलती हैं, वहां उनकी सीधे तुलना करें — ए/बी तुलना प्रक्रिया संबंधी अधिकांश संदेहों को दूर कर देती है।
- लॉग में प्रक्रिया में होने वाले किसी भी बदलाव (नया माध्यम, जल उपचार समायोजन, नया स्ट्रेनर) को नोट करें, ताकि प्रवृत्ति में आए व्यवधान का कारण पता लगाया जा सके।
इस दायरे से बाहर के अंतराल हर पौधे में बहुत अलग-अलग होते हैं - और यही मुख्य बात है। कैलेंडर एक बार लगाया गया अनुमान होता है; बेसलाइन वह माप है जिसे हर बार यूनिट खोलने पर दोहराया जाता है।
जब डेटा सफाई की पुष्टि करता है: छह-चरणीय एसिड प्रक्रिया
जब प्लेट हीट एक्सचेंजर की सफाई का चलन हो, तो इसे ठीक से करें - चाहे आप स्वयं करें या ग्रानो की मदद से। ऑन-साइट सफाई और रखरखाव सेवाप्लेट हीट एक्सचेंजर के लिए ग्रानो की मानक रासायनिक सफाई प्रक्रिया में छह चरण होते हैं, और अनुशासन क्रम में निहित है:
- सफाई करें। किसी भी प्रकार का एसिड यूनिट के संपर्क में आने से पहले, साफ पानी से धोकर ढीली गंदगी और मैल को हटा दें। इससे पिकलिंग का परिणाम बेहतर होता है और एसिड की खपत कम होती है।
- चार्ज करें। सफाई उपकरण में सफाई का घोल डालें और उसे हीट एक्सचेंजर में पंप करें।
- पिकलिंग प्रक्रिया। अम्ल से भरी इकाई को 2 घंटे तक स्थिर अवस्था में रखें, फिर 3 से 4 घंटे तक गतिशील रूप से प्रवाहित करें, प्रवाह की दिशा को हर 30 मिनट में आगे और पीछे बदलते रहें। पिकलिंग के बाद, घोल का पुन: उपयोग तभी किया जा सकता है जब उसका pH 2 से अधिक हो; अन्यथा, इसे निकालने से पहले पतला और उदासीन कर लें।
- क्षारीय धुलाई। सोडियम हाइड्रॉक्साइड (NaOH) और ट्राइसोडियम फॉस्फेट (Na3PO4) के एक निश्चित मात्रा में मिश्रण को मृदु जल में प्रवाहित करें ताकि अवशिष्ट अम्ल को निष्क्रिय किया जा सके और प्लेटों का क्षरण रुक जाए।
- पानी से धोएं। सभी अवशेषों को हटाने के लिए 0.5 घंटे तक साफ, नरम पानी से धोकर साफ करें।
- रिकॉर्डिंग और प्रेशर टेस्ट करें। काम के दौरान हर चरण का समय नोट करें, और यूनिट को दोबारा सेवा में लाने से पहले उसका प्रेशर टेस्ट करें - टेस्ट पास होने के बाद ही यूनिट को चालू किया जाता है।
यह प्रक्रिया केवल दिखावटी नहीं है। स्केल हटने के बाद प्लेटों पर बचा हुआ एसिड नुकसान पहुंचाता है, इसीलिए क्षारीय प्रक्रिया अनिवार्य है; 30 मिनट के अंतराल पर दिशा परिवर्तन से घोल हर चैनल पर ठीक से काम करता है और शॉर्ट सर्किट नहीं होता। गैस्केट की तरफ, एसिड डालने से पहले यह सुनिश्चित कर लें कि लगे हुए गैस्केट सफाई रसायन के अनुकूल हैं — प्रत्येक रबर ग्रेड के रासायनिक प्रतिरोध संबंधी नोट्स उपलब्ध हैं। सहायक उपकरण पृष्ठसफाई योजना में उपयोग से पहले की गई नई जांच और निरीक्षण को शामिल किया जाता है, न कि बाद में सोची गई किसी बात को। सामान्य प्रक्रिया में रासायनिक सुरक्षा के बुनियादी उपाय शामिल होते हैं: व्यक्तिगत सुरक्षा उपकरण (पीपीई), वेंटिलेशन और स्थानीय नियमों के अनुसार प्रयुक्त घोल का निपटान।
गैस्केटेड यूनिटों में स्केलिंग के लिए यह ग्रानो की मानक प्रक्रिया है। यदि प्लेटें विशेष सामग्री की बनी हों या यूनिट का सेवा इतिहास असामान्य हो, तो काम शुरू करने से पहले प्लेट की सामग्री और मीडिया के अनुसार सफाई एजेंट और उसकी सांद्रता की पुष्टि कर लें — मानक डिटैचेबल रेंज नीचे दी गई है। ग्रानो उत्पाद सूचीऔर पुर्जों के पीछे की गुणवत्ता प्रणाली को प्रलेखित किया गया है। हमारे बारे में पृष्ठ.
डेटा आमतौर पर आवृत्ति के बारे में क्या कहता है
दो संकेतकों का उपयोग करने वाले ऑपरेटर आमतौर पर पाते हैं कि उनकी वास्तविक सफाई का अंतराल न तो उतना कम होता है जितना उन्हें आशंका थी और न ही उतना लंबा जितना कैलेंडर में अनुमानित था। कठोर जल, खाद्य और पेय पदार्थों के माध्यम, खुले लूप जैसी आक्रामक सेवाओं में साल में कई बार निर्धारित सफाई की आवश्यकता होती है। अच्छी तरह से उपचारित और कम प्रदूषण वाली सेवाओं में सफाई के बीच एक साल से अधिक का समय लग सकता है।
यह अंतराल डेटा का आउटपुट है, कैलेंडर का इनपुट नहीं। एक अतिरिक्त लाभ के रूप में, ट्रेंड लॉग आपको बताता है कि जब एक साझा शटडाउन विंडो को कई एक्सचेंजरों के लिए उपयोग करना हो, तो पहले कौन सी यूनिट खोलनी है: खराब यूनिट, न कि वह जिसकी तारीख संयोगवश आ गई हो। यदि आपकी यूनिट का अभी तक कोई बेसलाइन नहीं है, तो पहला कदम एक सत्यापित सफाई और एक रिकॉर्ड की गई पंक्ति - या एक बातचीत है। ग्रानो टीम से संपर्क करें आधारभूत सेटअप और आपके मीडिया के अनुरूप सफाई योजना के लिए।
अक्सर पूछे जाने वाले प्रश्नों
प्रश्न 1: प्लेट हीट एक्सचेंजर को कितनी बार साफ करना चाहिए?
A1. कोई सार्वभौमिक अंतराल नहीं है। रिकॉर्ड किए गए स्वच्छ आधार रेखा के आधार पर दबाव में गिरावट और तापमान में परिवर्तन पर नज़र रखें और जब रुझान आपके निर्धारित सीमा तक पहुँच जाएँ तो सफाई करें। व्यवहार में, अंतराल आक्रामक सेवा में साल में कई बार से लेकर अच्छी तरह से रखरखाव वाली सेवा में एक साल से अधिक तक हो सकता है।
प्रश्न 2: दबाव में कितनी वृद्धि अत्यधिक मानी जाएगी?
A2. एक सामान्य नियोजन नियम के रूप में: समान प्रवाह पर स्वच्छ आधार रेखा से लगभग 20-30% ऊपर जांच करें; प्लेट हीट एक्सचेंजर की सफाई लगभग 50% पर या प्लेटों की अनुमेय हाइड्रोलिक सीमा पर निर्धारित करें, जो भी पहले हो।
प्रश्न 3: प्लेट हीट एक्सचेंजर का एप्रोच तापमान क्या है?
A3. काउंटरफ्लो यूनिट में, यह गर्म और ठंडे आउटलेट के बीच तापमान का अंतर होता है। गंदगी के कारण यह अंतर बढ़ जाता है: समान इनलेट स्थितियों के लिए, गर्म आउटलेट डिज़ाइन से अधिक गर्म और ठंडा आउटलेट डिज़ाइन से अधिक ठंडा चलता है।
प्रश्न 4: क्या प्लेट हीट एक्सचेंजर को अलग किए बिना साफ किया जा सकता है?
A4. कई सेवाओं में, हाँ: ऊपर बताई गई छह-चरणीय एसिड प्रक्रिया एक बंद-परिक्रमण रासायनिक सफाई है जिसके लिए पुर्जे अलग करने की आवश्यकता नहीं होती है। प्लेट-दर-प्लेट निरीक्षण के साथ पुर्जे अलग करना तब भी सही विकल्प है जब प्रक्रिया अचानक बाधित हो जाती है (प्लेट में दरार या गैस्केट की खराबी का संदेह हो) या जब यूनिट बार-बार अपनी क्षमता के लक्ष्य को पूरा नहीं कर पाती है।
Q5: मैं उस यूनिट के लिए बेसलाइन कैसे रिकॉर्ड करूं जिसे मैंने पहले कभी साफ नहीं किया है?
A5. सबसे पहले पूरी तरह से सफाई और सत्यापन करें — निरीक्षण और दबाव परीक्षण करें — फिर सामान्य परिचालन स्थितियों में प्रवाह, चार तापमान, दबाव में गिरावट और पहुंच को रिकॉर्ड करें। यह डेटा आधार रेखा है; सत्यापित सफाई के बिना, रुझान का आकलन करने के लिए कोई संदर्भ बिंदु नहीं है।
प्रमुख बिंदु
- कैलेंडर अंतराल एक अनुमान है; दबाव में गिरावट और संपर्क तापमान माप हैं। मान लीजिए कि डेटा सफाई अंतराल निर्धारित करता है।
- प्रत्येक सत्यापित सफाई के बाद एक स्वच्छ आधारभूत स्थिति दर्ज करें: प्रवाह, चार तापमान, स्वच्छ पक्ष दबाव में गिरावट, दृष्टिकोण और सेवा में मौजूद माध्यम।
- सामान्य सीमाएँ: लगभग 20-30% दबाव में गिरावट या मापने योग्य दृष्टिकोण विचलन पर नज़र रखें; लगभग 50% दबाव में गिरावट या प्लेटों की हाइड्रोलिक सीमा पर प्लेट हीट एक्सचेंजर की सफाई का कार्यक्रम निर्धारित करें।
- गंदगी एक साथ दो चीजों पर हमला करती है - तापीय प्रतिरोध और चैनल क्षेत्र - यही कारण है कि एक नहीं बल्कि दो संकेतकों की आवश्यकता होती है।
- छह चरणों वाली प्रक्रिया (फ्लश, चार्ज, 2 घंटे स्टैटिक + 30 मिनट के दिशा परिवर्तन के साथ 3-4 घंटे डायनामिक पिकलिंग, अल्कलाइन वॉश, 0.5 घंटे वॉटर वॉश, रिकॉर्ड और प्रेशर टेस्ट) से सफाई करें, और एसिड डालने से पहले गैस्केट की अनुकूलता की पुष्टि करें।