ऊष्मा स्थानांतरण में कमी, दबाव में गिरावट, अस्थिर प्रवाह, रिसाव और बार-बार बंद होना, ये सभी संकेत हैं कि फ्रेम प्लेट हीट एक्सचेंजर पर ध्यान देने की आवश्यकता है। इसके प्रदर्शन को बहाल करने के लिए विश्वसनीय परिचालन डेटा, समन्वित समस्या निवारण, उचित सफाई, सावधानीपूर्वक निरीक्षण और नियंत्रित पुन: संयोजन आवश्यक हैं। अनाज औद्योगिक ऊष्मा-स्थानांतरण उपकरण और संबंधित घटकों को सहायता प्रदान करता है। ये आठ चरण यह निर्धारित करने में मदद करते हैं कि इकाई को रखरखाव, प्रतिस्थापन पुर्जों या पूर्ण प्रतिस्थापन की आवश्यकता है या नहीं। कार्य शुरू करने से पहले, अनुमोदित अभिलेखों और वर्तमान प्रक्रिया स्थितियों के आधार पर परिचालन सीमाएँ, सफाई संबंधी प्रतिबंध, कसने के मान और स्वीकृति मानदंड की पुष्टि करें।
आप एक विश्वसनीय फ्रेम प्लेट हीट एक्सचेंजर बेसलाइन कैसे स्थापित करते हैं?
यूनिट को खोलने या पुर्जों का ऑर्डर देने से पहले, इसकी संरचना की पुष्टि करें और वर्तमान प्रदर्शन की तुलना सामान्य संचालन से करें।
कार्रवाई करने से पहले उपकरण कॉन्फ़िगरेशन की पुष्टि करें
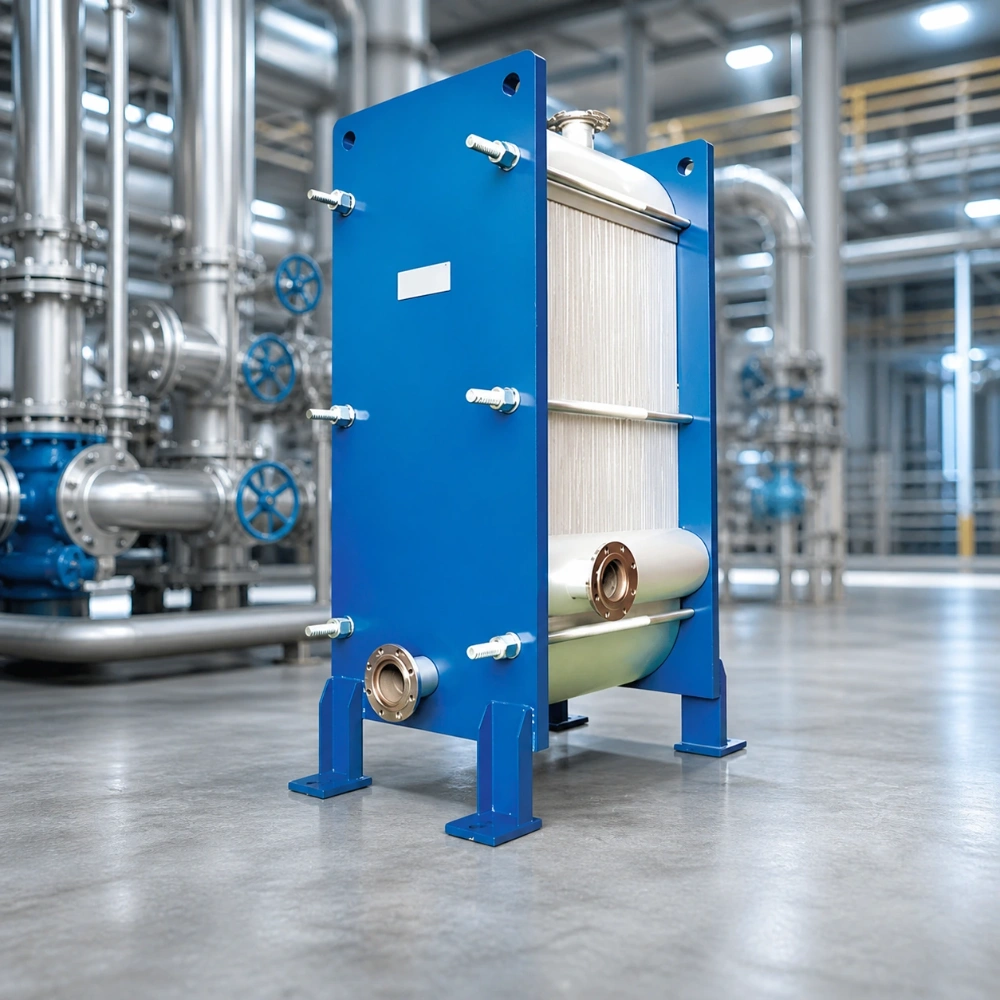
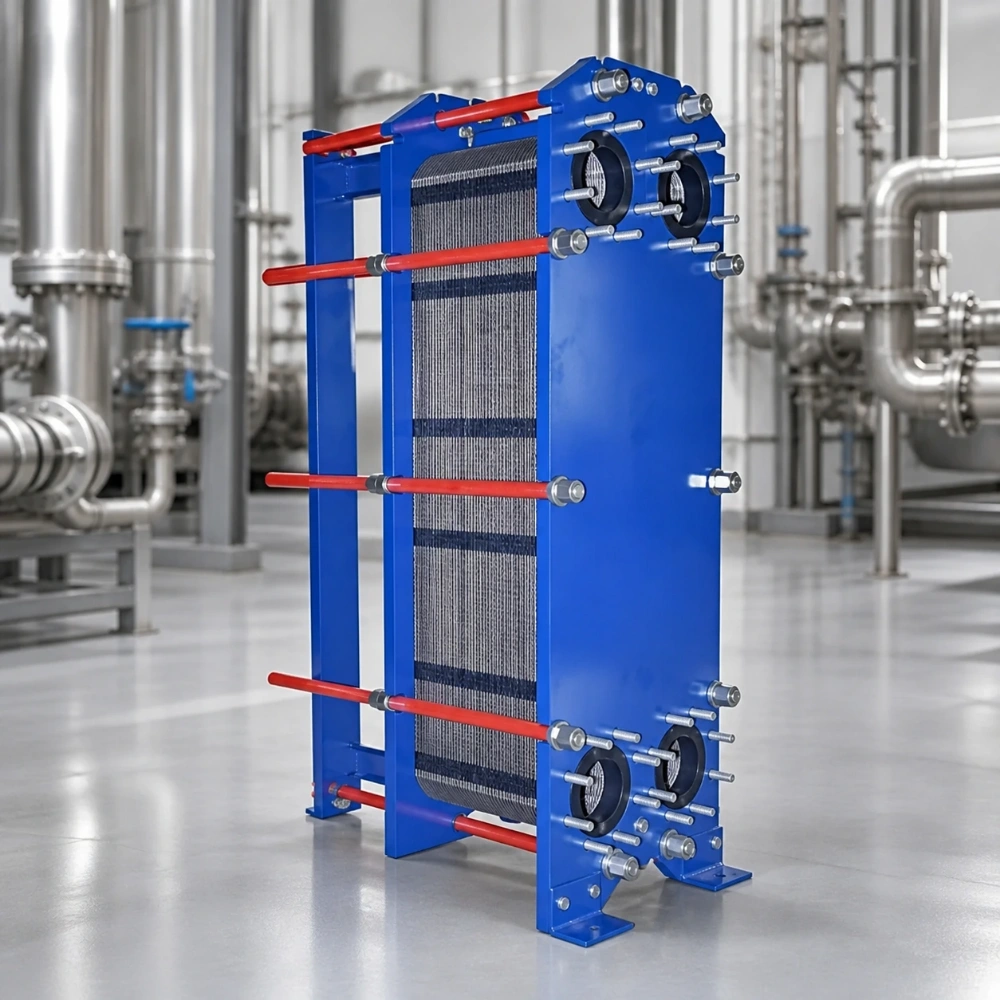
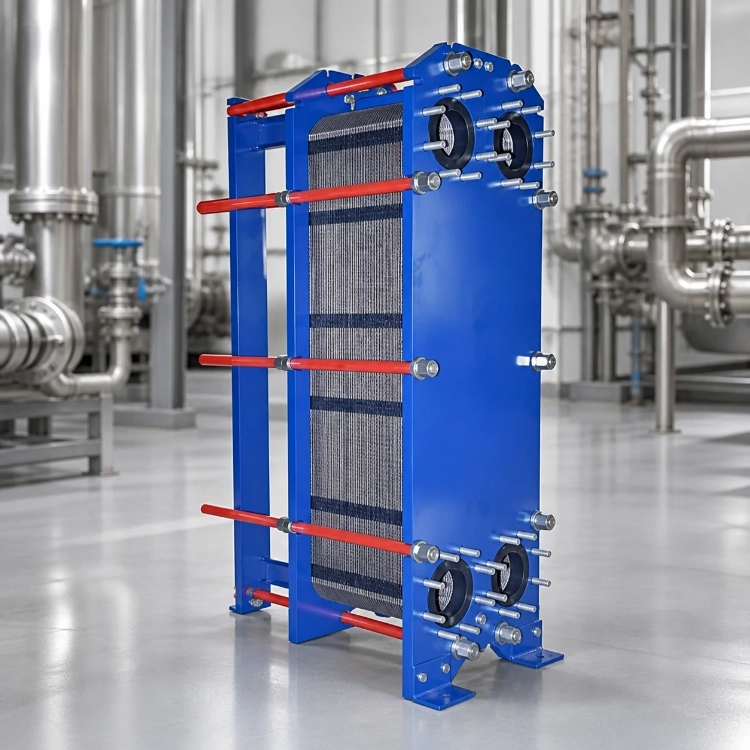
एक गैस्केटेड प्लेट हीट एक्सचेंजर इसमें चार कोनों पर छेद वाली नालीदार धातु की प्लेटें होती हैं, जिन्हें एक फ्रेम के भीतर स्थिर और चल क्लैम्पिंग प्लेटों के बीच असेंबल किया जाता है। साइट प्रक्रियाओं की अनुमति होने पर प्लेट पैक को सफाई और निरीक्षण के लिए खोला जा सकता है।
उपकरण की पहचान, प्लेट व्यवस्था, कनेक्शन और रखरखाव संबंधी रिकॉर्ड की पुष्टि करें। दिखने में एक जैसे लगने वाले पुर्जे जरूरी नहीं कि एक दूसरे के बदले इस्तेमाल किए जा सकें।
चरण 1: वर्तमान परिचालन कार्य को रिकॉर्ड करें
स्थिर संचालन के दौरान प्रवेश और निकास तापमान, प्रवाह की स्थिति, दबाव माप, द्रव की पहचान, परिचालन घंटे और हाल ही में हुए प्रक्रिया परिवर्तनों को रिकॉर्ड करें। रिसाव, कंपन, असामान्य शोर, संदूषण और शटडाउन इतिहास का दस्तावेजीकरण करें।
कैलिब्रेटेड उपकरणों, प्रक्रिया विनिर्देशों और संचालन लॉग का उपयोग करें, साथ ही यह भी नोट करें कि माप कहाँ और कब लिए गए थे। उत्पादन की अनियमित परिस्थितियों से प्राप्त डेटा गलत निष्कर्ष निकाल सकता है।
चरण 2: वर्तमान स्थितियों की तुलना एक वैध संदर्भ से करें
रीडिंग की तुलना कमीशनिंग डेटा, स्वीकृत डिज़ाइन ड्यूटी या सत्यापित स्वच्छ स्थिति बेसलाइन से करें। अंतर का मतलब यह नहीं है कि कोई क्षति है।
संदर्भ दर्ज किए जाने के बाद से उत्पादन दरें, द्रव गुणधर्म, नियंत्रण सेटिंग्स, पंप या अपस्ट्रीम उपकरण बदल सकते हैं। सार्वभौमिक दक्षता या दबाव-गिरावट सीमा को किसी व्यक्तिगत संयंत्र पर लागू किए बिना, समान परिचालन स्थितियों की तुलना करें।
प्रदर्शन में कमी के कारण का पता लगाने में कौन से परिचालन संबंधी जांच आपकी मदद करते हैं?
संबंधित चरों की एक साथ समीक्षा करें। एक असामान्य रीडिंग जांच में मार्गदर्शन कर सकती है, लेकिन शायद ही कभी कारण साबित करती है।
चरण 3: तापमान, प्रवाह और दबाव में गिरावट की एक साथ समीक्षा करें
कम तापीय क्षमता, अस्थिर प्रवाह और दबाव में उतार-चढ़ाव किसी उभरती हुई समस्या का संकेत हो सकते हैं। फ्रेम प्लेट हीट एक्सचेंजर को दोष देने से पहले, प्रक्रिया की मांग, वाल्व की स्थिति, पंप संचालन, स्ट्रेनर, नियंत्रण और माप की सटीकता की जांच करें।
एक ही अवधि के तापमान, प्रवाह और दबाव के मापों की तुलना करें। कम प्रवाह के कारण होने वाले तापमान परिवर्तन का आकलन सामान्य प्रवाह पर दर्ज किए गए तापमान परिवर्तन की तरह नहीं किया जाना चाहिए।
चरण 4: गंदगी, अवरुद्ध चैनलों और रिसाव की जांच करें
प्लेट पर जमाव से ऊष्मा स्थानांतरण कम हो सकता है, जबकि कण या मलबा चैनलों को अवरुद्ध कर सकते हैं और दबाव में कमी ला सकते हैं। बाहरी रिसाव सीलिंग, गैस्केट, क्लैम्पिंग या असेंबली की समस्या का संकेत हो सकता है।
अप्रत्याशित क्रॉस-संदूषण आंतरिक द्रव मिश्रण का संकेत दे सकता है। जांच के लिए आमतौर पर नियंत्रित पृथक्करण, द्रव विश्लेषण या अनुमोदित परीक्षण की आवश्यकता होती है। प्रक्रिया और सुरक्षा संबंधी परिणामों का आकलन किए बिना संचालन जारी न रखें।
समस्या प्रक्रिया-संबंधी है या उपकरण-संबंधी, यह तय करें।
द्रव की संरचना, ठोस पदार्थों की मात्रा, आवश्यक आउटलेट तापमान और प्रवाह में होने वाले परिवर्तनों की समीक्षा करें। एक्सचेंजर खोलने से पहले फिल्ट्रेशन और संभावित अपस्ट्रीम संदूषण की जांच करें।
यदि प्रक्रिया में इनपुट स्थिर रहते हुए भी प्रदर्शन में गिरावट आती है, तो भौतिक निरीक्षण उचित है। यह अंतर अनावश्यक रूप से पुर्जे अलग करने से बचा सकता है और टीमों को उपयुक्त सफाई सामग्री, उपकरण और प्रतिस्थापन घटकों को तैयार करने में मदद कर सकता है।
नए जोखिम पैदा किए बिना यूनिट की सफाई और निरीक्षण कैसे करें?
यदि जमाव के कारण ऊष्मा का स्थानांतरण रुका हुआ है, तो सफाई से यह समस्या बहाल हो सकती है, लेकिन अनुपयुक्त तरीकों से प्लेटों, गैसकेटों या सीलिंग सतहों को नुकसान पहुंच सकता है।
चरण 5: जमाव और सामग्री के लिए सफाई विधि का चयन करें
यांत्रिक, जल-आधारित या रासायनिक सफाई विधि चुनने से पहले संभावित जमाव की पहचान करें। प्लेट की सतहों, गैस्केट, प्रक्रिया तरल पदार्थों और स्थल सुरक्षा आवश्यकताओं के साथ अनुकूलता की पुष्टि करें।
आक्रामक औजारों से नाजुक सतहों पर खरोंच आ सकती है, जबकि अनुपयुक्त रसायनों से प्लेट या गैस्केट सामग्री को नुकसान पहुंच सकता है। प्रमाणित सामग्री और रसायन डेटा के आधार पर सांद्रता, तापमान, उपयोग का समय, सावधानी और निपटान नियंत्रण निर्धारित करें। अधिक आक्रामक प्रयोग से बेहतर सफाई की गारंटी नहीं मिलती।
चरण 6: प्लेट, गैस्केट, कनेक्शन और फ्रेम का निरीक्षण करें
पुर्जों को खोलते समय, प्लेटों के क्रम और दिशा को सुरक्षित रखें। आवश्यकता पड़ने पर व्यवस्था को चिह्नित करें या दस्तावेज़ में दर्ज करें।
पहुँच योग्य घटकों में जमाव, विकृति, दरारें, जंग, गैस्केट की खराबी, क्षतिग्रस्त जोड़ और फ्रेम की समस्याओं की जाँच करें। गैस्केट के खांचों और नालीदार सतहों को सावधानीपूर्वक साफ करें। क्योंकि दृश्य जाँच से उपयोगिता का पता नहीं चल सकता, इसलिए आवश्यकतानुसार अनुमोदित परीक्षण विधियों और प्रतिस्थापन सीमाओं का उपयोग करें।
सफाई, पुर्जों का प्रतिस्थापन, या संपूर्ण उपकरण प्रतिस्थापन में से चुनें।
सफाई तब उपयुक्त होती है जब जमाव को सुरक्षित रूप से हटाया जा सके और पुर्जे उपयोग योग्य बने रहें। स्थानीय क्षति के लिए संगत प्लेट या गैसकेट उपयुक्त हो सकते हैं।
जब क्षति व्यापक हो, अनुकूलता की पुष्टि न हो सके, या एक्सचेंजर वर्तमान प्रक्रिया आवश्यकताओं को पूरा न करता हो, तो पूर्ण प्रतिस्थापन अधिक व्यावहारिक हो सकता है। खरीद टीमों को न केवल प्रारंभिक खरीद लागत बल्कि प्रत्येक विकल्प के दायरे और जोखिम की भी तुलना करनी चाहिए।
एक्सचेंजर को पुनः कैसे जोड़ें और प्रदर्शन को स्थिर कैसे बनाए रखें?
पुनः संयोजन से सीलिंग, प्रवाह वितरण और विश्वसनीयता प्रभावित होती है। यूनिट को उत्पादन में वापस भेजने से पहले प्रत्येक चरण की जाँच करें।
चरण 7: यूनिट को नियंत्रित क्रम में पुनः जोड़ें और सेवा में वापस लाएं।
प्लेटों का क्रम, स्थापना की दिशा, गैस्केट की स्थिति, सीलिंग सतह की सफाई, कनेक्शन की स्थिति और फ्रेम का संरेखण सत्यापित करें। प्लेटों को समानांतर रखते हुए, क्लैम्पिंग घटकों को समान रूप से और सममित रूप से कसें।
उपकरण के लिए निर्धारित कसने के क्रम और अंतिम असेंबली के आयामों का पालन करें। रिसाव, दबाव स्थिरता, प्रवाह और तापमान की प्रतिक्रिया पर नज़र रखते हुए धीरे-धीरे पुनः आरंभ करें। अनियंत्रित रूप से अतिरिक्त कसने के बजाय, किसी भी असामान्य स्थिति में रुकें और उसकी जांच करें।
पीएचई टाई बोल्ट और संबंधित क्लैम्पिंग घटकों की जांच करें
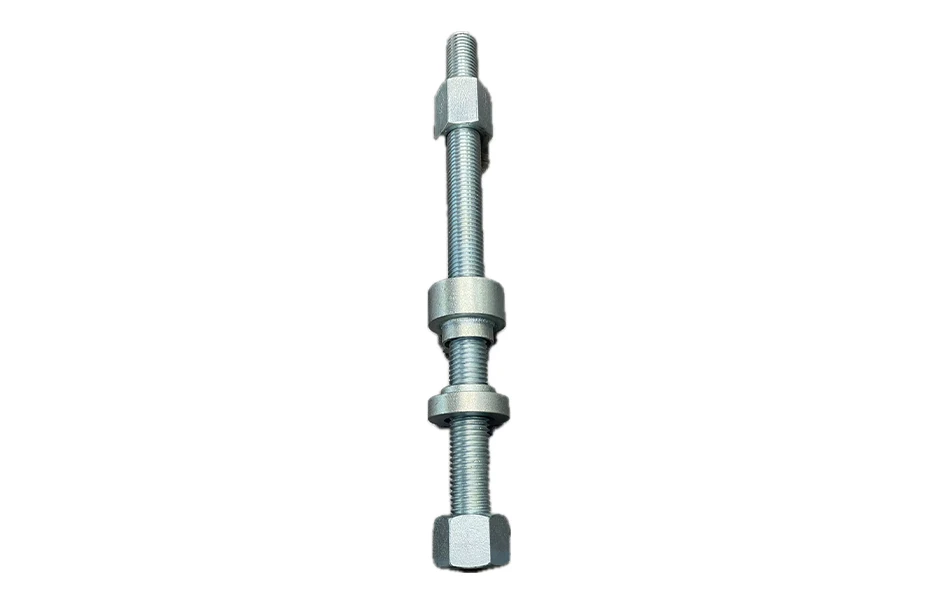
ए PHE Tie Bolt क्लैम्पिंग घटकों में घिसावट, क्षति, जंग लगने या संरेखण संबंधी समस्या होने पर इसकी आवश्यकता हो सकती है। उपलब्ध साइज़ में M48, M24, M39, M45 और M42 शामिल हैं।
स्थापित इकाई के साथ आकार, स्थिति, संरेखण, सामग्री की आवश्यकताएं और अनुकूलता की जांच करें। केवल आकार से ही टॉर्क, सीलिंग प्रदर्शन या फिटिंग का निर्धारण नहीं होता। एक्सचेंजर को ऑर्डर करने या सेवा में वापस लाने से पहले इन विवरणों की पुष्टि करें।
चरण 8: निवारक निरीक्षण और रखरखाव योजना बनाएं
कार्यक्रम की रूपरेखा तैयार करते समय, गंदगी जमा होने की प्रवृत्ति, द्रव के गुणधर्म, कार्य चक्र, परिचालन स्थिरता, रिसाव का इतिहास और कार्य बंद होने के उत्पादन संबंधी परिणामों को आधार बनाएं।
तापमान, प्रवाह, दबाव में कमी, सफाई की तारीखें, निरीक्षण के निष्कर्ष और बदले गए घटकों का रिकॉर्ड रखें। नियमित रिकॉर्ड से धीरे-धीरे होने वाली खराबी का पता आसानी से चल जाता है। तरल पदार्थ, परिचालन क्षमता या प्रक्रिया की स्थितियों में बदलाव होने पर शेड्यूल की समीक्षा करें।
मरम्मत, पुर्जों या प्रतिस्थापन अनुरोधों के लिए संपूर्ण डेटा तैयार करें।
तरल पदार्थों की पहचान और गुणधर्म, आवश्यक प्रवेश और निकास तापमान, प्रवाह की स्थिति, स्वीकार्य दबाव में कमी, कनेक्शन विवरण और उपकरण की पहचान प्रदान करें। सत्यापित प्लेटों की संख्या, प्लेटों का क्रम, गैस्केट का विवरण, चित्र, तस्वीरें और निरीक्षण के निष्कर्ष शामिल करें।
पुर्जों की बनावट या आकार के आधार पर ही उन्हें खरीदने के बजाय, सामग्री और पुर्जों की अनुकूलता की पुष्टि अवश्य करें।
क्या आपको अपने फ्रेम प्लेट हीट एक्सचेंजर के लिए सहायता की आवश्यकता है?
व्यवस्थित तकनीकी जानकारी परिचालन संबंधी समस्याओं को सफाई, मरम्मत, पुर्जों के प्रतिस्थापन या उपकरण प्रतिस्थापन संबंधी आवश्यकताओं से अलग करने में मदद करती है।
संपर्क करने से पहले तकनीकी जानकारी व्यवस्थित कर लें।
परिचालन संबंधी रुझान, प्रक्रिया संबंधी आवश्यकताएं, उपकरण संबंधी रिकॉर्ड, तस्वीरें और समस्या का संक्षिप्त विवरण तैयार करें। मापों को अनुमानों से अलग करें। समस्या की शुरुआत कब हुई और क्या इससे पहले प्रक्रिया या परिचालन में कोई बदलाव हुआ था, इसका रिकॉर्ड रखें।
ग्रानो के साथ निरीक्षण, संगत पुर्जों या प्रतिस्थापन के बारे में चर्चा करें
प्लेट हीट एक्सचेंजर, पीएचई टाई बोल्ट, संगत प्रतिस्थापन घटकों या प्रतिस्थापन उपकरणों के मूल्यांकन में सहायता के लिए, इसका उपयोग करें। तकनीकी संपर्क प्रपत्रअनुशंसाओं में सत्यापित परिचालन स्थितियों, उपकरण विन्यास, निरीक्षण परिणामों, सामग्री अनुकूलता और आवश्यक प्रक्रिया क्षमता को प्रतिबिंबित किया जाना चाहिए।
अक्सर पूछे जाने वाले प्रश्न
फ्रेम प्लेट हीट एक्सचेंजर का निरीक्षण और सफाई कितनी बार की जानी चाहिए?
इसके लिए कोई सार्वभौमिक अंतराल नहीं है। द्रव के गुणों, गंदगी जमा होने की प्रवृत्ति, परिचालन घंटों, दबाव में गिरावट के रुझान, रिसाव के इतिहास, सफाई के परिणामों और अनियोजित शटडाउन के परिणामों के अनुसार समय सारणी निर्धारित करें। प्रक्रिया की स्थितियों में परिवर्तन होने पर इसे समायोजित करें।
ऐसे कौन से संकेत हैं जिनसे पता चलता है कि प्लेट या गैस्केट को बदलने की आवश्यकता हो सकती है?
संभावित लक्षणों में दरारें, जंग लगना, अत्यधिक विकृति, लगातार रिसाव, गैस्केट का खराब होना, गैस्केट का ठीक से न बैठना या बार-बार आंतरिक मिश्रण होना शामिल हैं। प्रतिस्थापन का निर्णय केवल बाहरी दिखावट के आधार पर नहीं, बल्कि उचित निरीक्षण और परीक्षण के आधार पर ही लें।
मरम्मत के पुर्जे या प्रतिस्थापन इकाई का अनुरोध करते समय आपको कौन सा परिचालन डेटा प्रदान करना चाहिए?
द्रव के गुणधर्म, तापमान, प्रवाह की स्थिति, स्वीकार्य दबाव में कमी, कनेक्शन संबंधी जानकारी, उपकरण की पहचान, प्लेटों की संख्या, गैस्केट का विवरण, तस्वीरें, चित्र और निरीक्षण संबंधी निष्कर्ष प्रदान करें। संपूर्ण डेटा असंगत पुर्जों के चयन या अनुपयुक्त प्रतिस्थापन फ्रेम प्लेट हीट एक्सचेंजर के चयन के जोखिम को कम करता है।